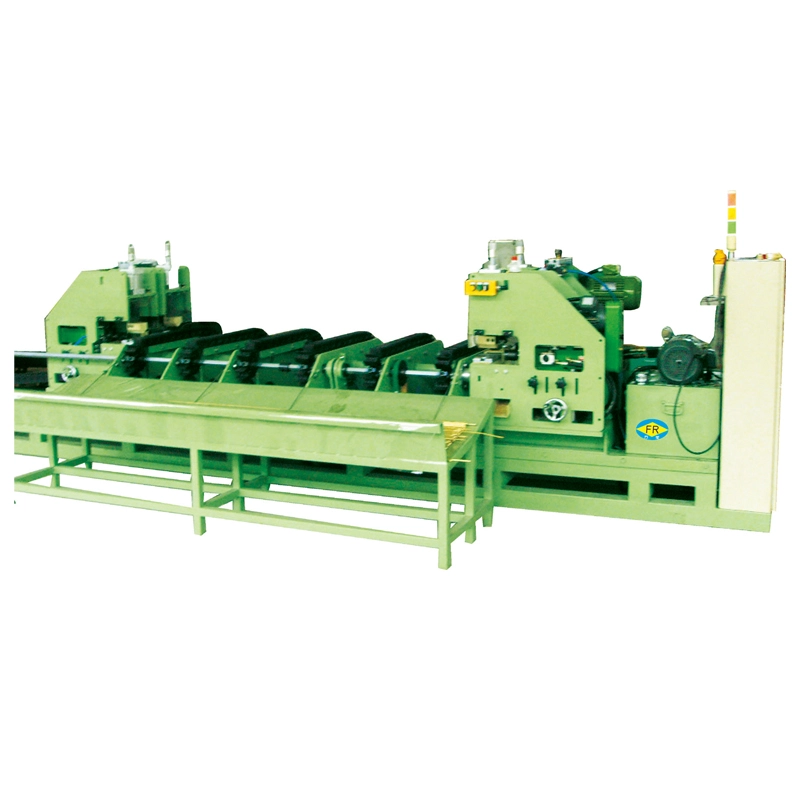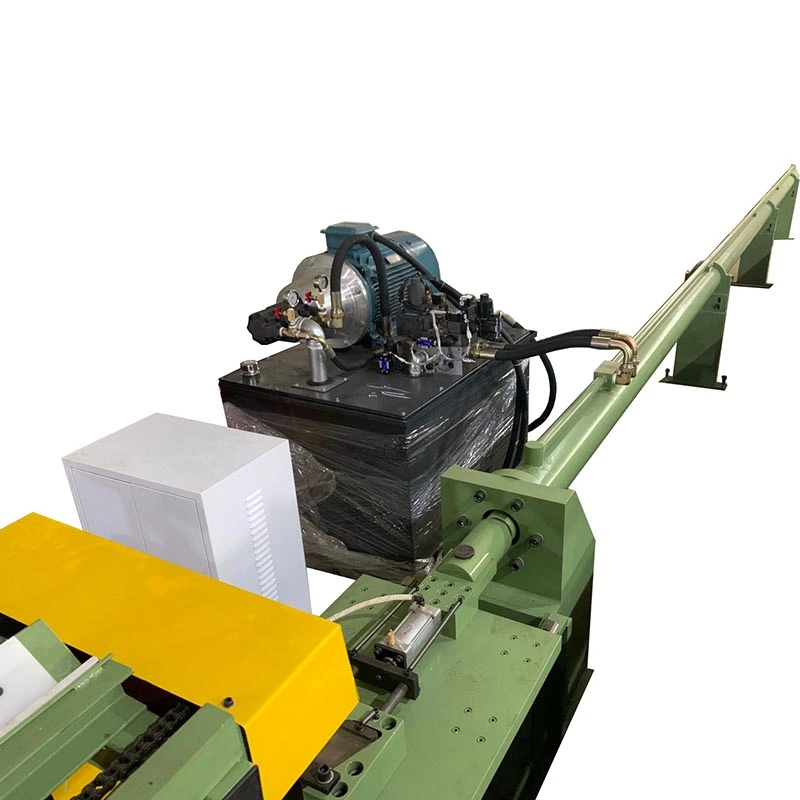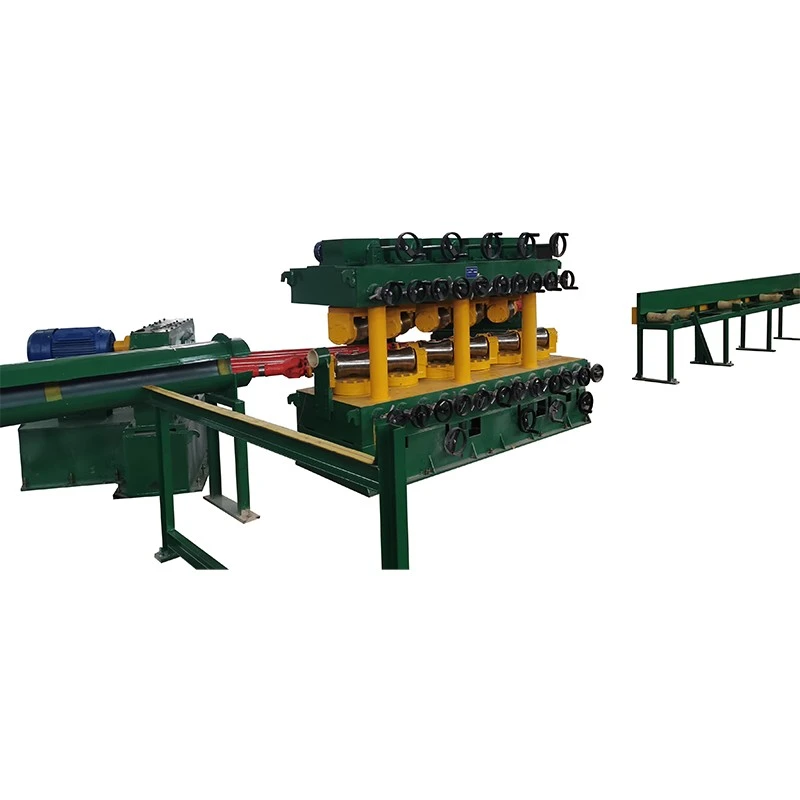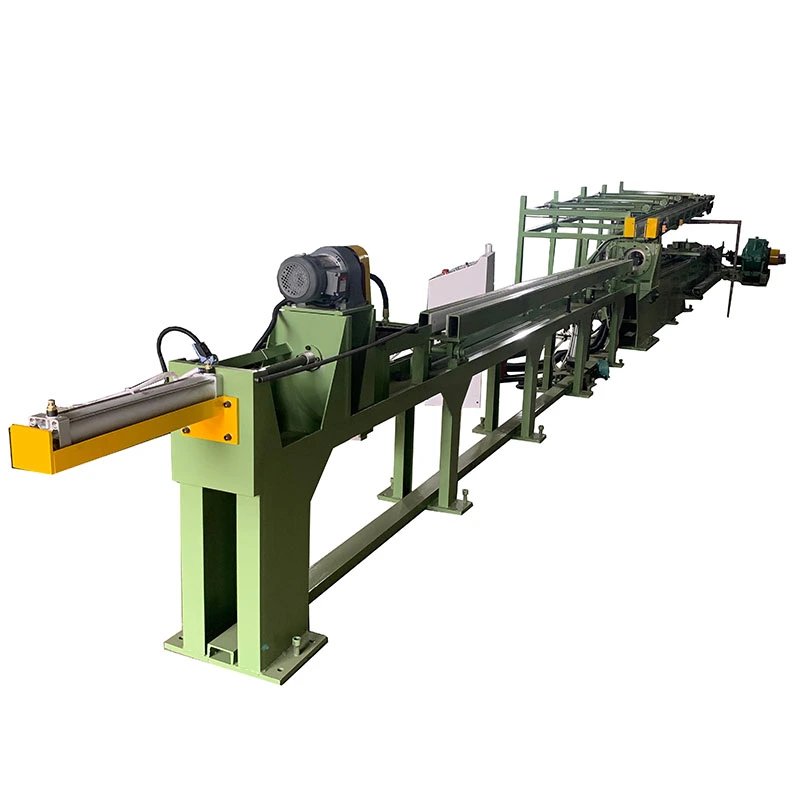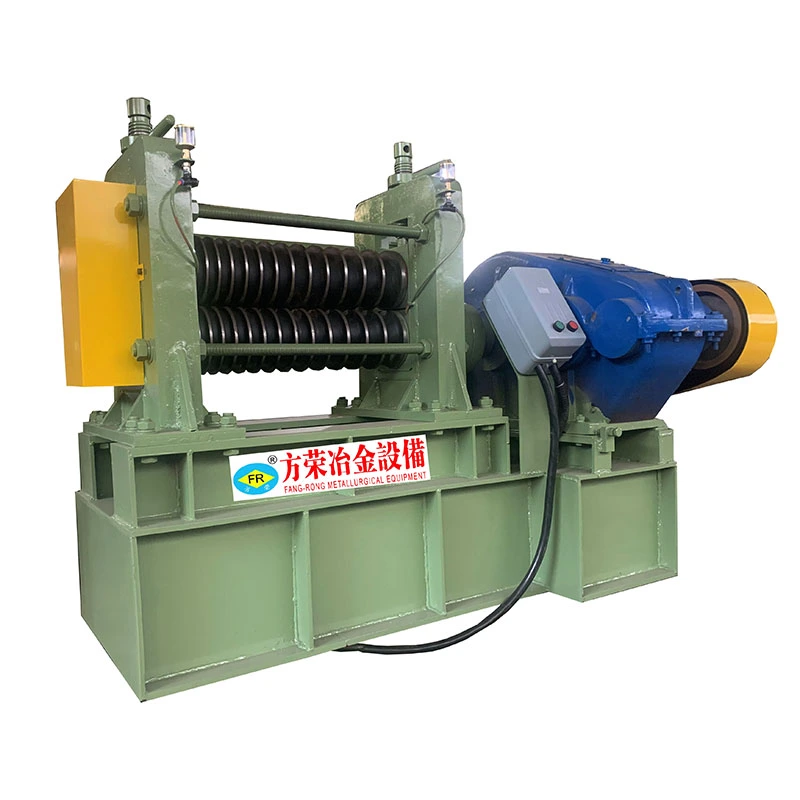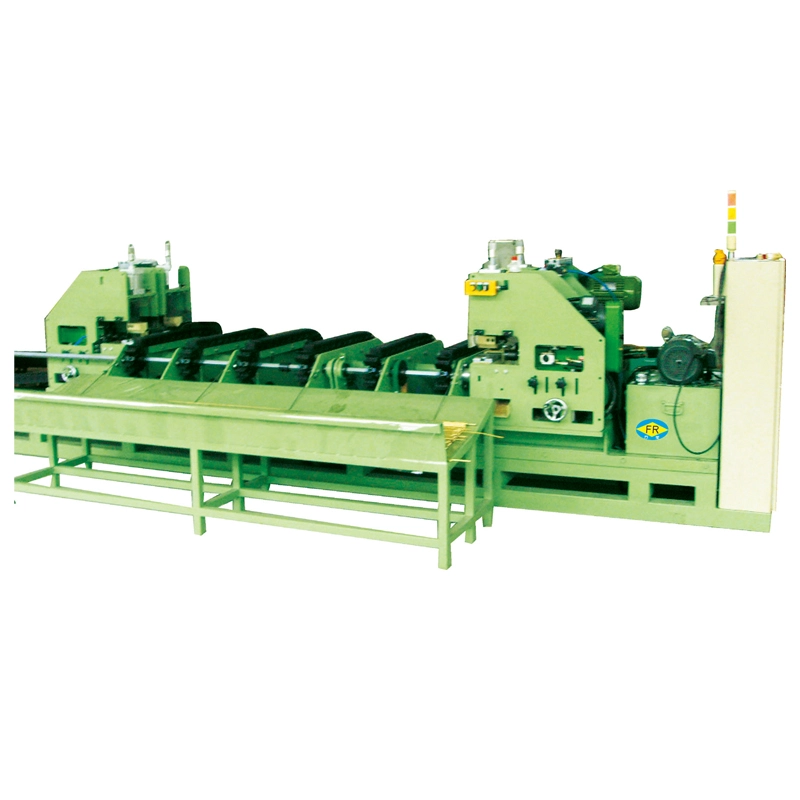


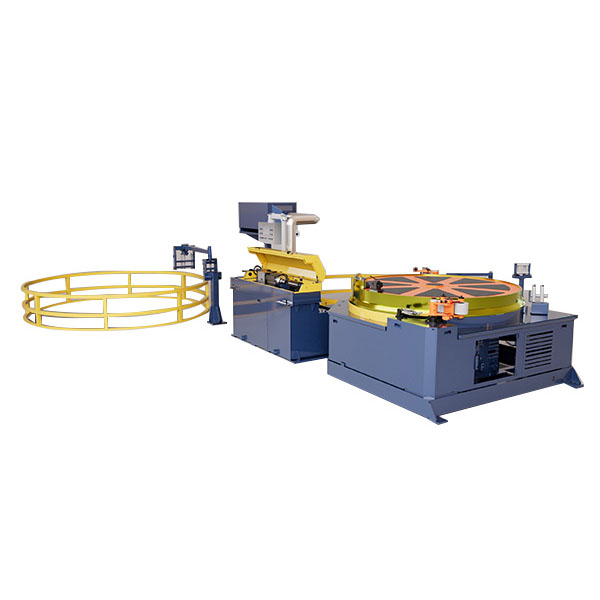
فینگرونگفراہم کرتا ہےٹیوب اندرونی دھاگہ بنانے والی مشینتانبے، سٹینلیس سٹیل، پیتل، اور ایلومینیم ٹیوبوں میں مسلسل اندرونی دھاگے اور ہیلیکل نالی کی تشکیل کے لیے۔ FR-8 اور FR-12 کنفیگریشنز کے ساتھ ٹیوب کا قطر 5–15 ملی میٹر تک محیط ہے اور ڈرائنگ کی رفتار 60 میٹر فی منٹ تک ہے، آلات کو HVAC، ریفریجریشن، لچکدار ہوز، اور درست ٹیوب مینوفیکچرنگ میں موثر ٹیوب پروسیسنگ کے لیے ڈیزائن کیا گیا ہے۔
اندرونی دھاگے اور نالی کی تشکیل مینوفیکچررز کے لیے ایک اہم عمل ہے جو اعلیٰ کارکردگی والے دھاتی ٹیوبیں، لچکدار نلیاں، ہیٹ ایکسچینجر ٹیوبیں، اور خصوصی سیال کی منتقلی کے اجزاء تیار کرتے ہیں۔ وقفے وقفے سے مشینی آپریشنز کے برعکس، ایک مسلسل تشکیل دینے والا نظام ٹیوب فیڈنگ، اندرونی پروفائل کی تشکیل، کنٹرول شدہ ڈرائنگ، اور خودکار کوائلنگ کو ایک پیداواری ترتیب میں یکجا کر سکتا ہے۔ یہ مستحکم ٹیوب کی نقل و حرکت اور مستقل تشکیل کے حالات کو برقرار رکھتے ہوئے بار بار ہینڈلنگ کو کم کرنے میں مدد کرتا ہے۔
فینگرونگ کی ٹیوب اندرونی تھریڈ بنانے والی مشین FR-8 اور FR-12 کنفیگریشن میں دستیاب ہے۔ FR-8 ماڈل 15–30 m/min کی ڈرائنگ کی رفتار کے ساتھ 5–10 mm ٹیوب قطر کو سپورٹ کرتا ہے، جبکہ FR-12 8–15 mm ٹیوبوں کو 40–60 m/min پر ہینڈل کرتا ہے۔ حتمی ترتیب کو ٹیوب کے مواد، دیوار کی موٹائی، اندرونی پروفائل، پچ، پیداوار کی رفتار، اور کنڈلی قطر سے ملایا جا سکتا ہے۔
مندرجات کا جدول
- ایک ٹیوب اندرونی دھاگہ بنانے والی مشین کیسے کام کرتی ہے؟
- مسلسل اندرونی دھاگے کی تشکیل کی اہم خصوصیات کیا ہیں؟
- مین مشین کی وضاحتیں کیا ہیں؟
- مینوفیکچررز کو صحیح مشین کا انتخاب کیسے کرنا چاہئے؟
- یہ مشین کہاں استعمال ہوتی ہے؟
- یہ کون سے پیداواری مسائل حل کر سکتا ہے؟
- فینگرونگ مشین مینوفیکچرنگ تک کیسے پہنچتا ہے؟
- اکثر پوچھے گئے سوالات
- آپ اپنا ٹیوب پروسیسنگ پروجیکٹ کیسے شروع کر سکتے ہیں؟
ایک ٹیوب اندرونی دھاگہ بنانے والی مشین کیسے کام کرتی ہے؟
ایک ٹیوب اندرونی دھاگہ بنانے والی مشین کو ٹیوب کی مسلسل حرکت کے ارد گرد ڈیزائن کیا گیا ہے۔ ٹیوب کے انفرادی حصوں کو الگ سے پروسیس کرنے کے بجائے، ٹیوب فیڈنگ سسٹم میں داخل ہوتی ہے اور اندرونی تشکیل والے حصے کے ذریعے مسلسل حرکت کرتی ہے۔ ایک کنٹرولڈ فارمنگ ٹول اندرونی سطح پر مطلوبہ ہیلیکل تھریڈ یا نالی بناتا ہے جبکہ کرشن سسٹم مستحکم حرکت کو برقرار رکھتا ہے۔
1. کنٹرول شدہ ٹیوب فیڈنگ
فیڈنگ سیکشن ٹیوب کو کنٹرول شدہ شرح پر بننے والے علاقے کی طرف رہنمائی کرتا ہے۔ درست صف بندی اہم ہے کیونکہ ضرورت سے زیادہ انحراف تشکیل کی گہرائی، پچ کی مستقل مزاجی اور حتمی اندرونی پروفائل کو متاثر کر سکتا ہے۔
2. اندرونی پروفائل کی تشکیل
تشکیل دینے والا نظام روایتی مواد کو ہٹانے والی کٹنگ پر انحصار کرنے کی بجائے کنٹرول شدہ اخترتی کے ذریعے اندرونی ہیلیکل پروفائل بناتا ہے۔ یہ طریقہ خاص طور پر مسلسل پیداوار کے لیے موزوں ہے جہاں مستحکم پچ اور دہرائی جانے والی اندرونی جیومیٹری اہم ہیں۔
3. ڈرائنگ اور ٹریکشن
تشکیل والے حصے میں داخل ہونے کے بعد، ٹیوب کو مشین کے ذریعے مسلسل کھینچا جاتا ہے۔ ڈرائنگ فورس اور کام کرنے کی رفتار کو ٹیوب کے مواد اور طول و عرض کے مطابق ایڈجسٹ کیا جا سکتا ہے، مستحکم پیداوار کے حالات کو برقرار رکھنے میں مدد ملتی ہے.
4. خودکار کوائلنگ
اندرونی پروفائل بننے کے بعد، تیار شدہ ٹیوب خود بخود ایک کنڈلی میں زخم کیا جا سکتا ہے. یہ درمیانی دستی ہینڈلنگ کو کم کرتا ہے اور اپ اسٹریم یا ڈاون اسٹریم ٹیوب پروسیسنگ آلات کے ساتھ جوڑنے کے عمل کو آسان بناتا ہے۔
مسلسل اندرونی دھاگے کی تشکیل کی اہم خصوصیات کیا ہیں؟
ٹیوب مینوفیکچررز کے لیے، مشین کی کارکردگی کا تعین صرف صلاحیت کی تشکیل سے نہیں ہوتا ہے۔ مسلسل پیداوار کے لیے مربوط خوراک، کرشن، ٹولنگ، اور سمیٹنے کے نظام کی بھی ضرورت ہوتی ہے۔
- مسلسل پروسیسنگ:ٹیوب کی تشکیل، ڈرائنگ، اور کوائلنگ ایک منسلک پیداواری عمل کے طور پر کام کر سکتی ہے۔
- اندرونی ہیلیکل تشکیل:تشکیل دینے والا نظام ٹیوب کی لمبائی کے ساتھ اندرونی دھاگے یا نالی پیدا کرتا ہے۔
- متعدد مواد کی مطابقت:تانبے، سٹینلیس سٹیل، پیتل، ایلومینیم اور دیگر موزوں دھاتی ٹیوبوں کے لیے کنفیگریشنز تیار کی جا سکتی ہیں۔
- سایڈست پیداوار پیرامیٹرز:کام کرنے کی رفتار اور ڈرائنگ کے حالات کو مواد اور ٹیوب کی خصوصیات کے مطابق منتخب کیا جا سکتا ہے۔
- خودکار سمیٹ:تیار شدہ ٹیوبوں کو کنڈلی میں جمع کیا جا سکتا ہے، اضافی ریوائنڈنگ کام کو کم کر کے.
- پیداوار لائن انضمام:آلات کو موجودہ ٹیوب پروسیسنگ لائنوں کے ساتھ مربوط کرنے کے لیے ترتیب دیا جا سکتا ہے۔
- حسب ضرورت ٹولنگ:فارمنگ ٹولز کو مطلوبہ ٹیوب کے طول و عرض، پچ اور اندرونی پروفائل سے ملایا جا سکتا ہے۔
مین مشین کی وضاحتیں کیا ہیں؟
فینگرونگ فی الحال مختلف ٹیوب سائز اور پیداواری ضروریات کے لیے دو معیاری کنفیگریشنز پیش کرتا ہے۔ مندرجہ ذیل وضاحتیں مشین کے ابتدائی انتخاب کے لیے ایک عملی حوالہ فراہم کرتی ہیں۔
| تفصیلات | FR-8 | FR-12 |
|---|---|---|
| ڈرائنگ فورس | 2 ٹی | 5 ٹی |
| ٹیوب قطر | 5-10 ملی میٹر | 8-15 ملی میٹر |
| ڈرائنگ کی رفتار | 15-30 میٹر/منٹ | 40-60 میٹر/منٹ |
| کنڈلی قطر | 600-1000 ملی میٹر | 800–1200 ملی میٹر |
| مین موٹر | 15 کلو واٹ | 22 کلو واٹ |
| متغیر ڈرائیور | 18 کلو واٹ | 30 کلو واٹ |
اصل آپریٹنگ پیرامیٹرز کی تصدیق ٹیوب کے مواد، بیرونی قطر، دیوار کی موٹائی، مطلوبہ اندرونی پروفائل، پچ، پیداواری صلاحیت، اور تیار شدہ کوائل کی ضروریات کے مطابق کی جانی چاہیے۔ جب معیاری وضاحتیں کسی پروڈکشن لائن سے پوری طرح مماثل نہیں ہوتی ہیں تو حسب ضرورت ترتیب دستیاب ہوتی ہیں۔
مینوفیکچررز کو صحیح مشین کا انتخاب کیسے کرنا چاہئے؟
صرف موٹر پاور یا زیادہ سے زیادہ رفتار کی بنیاد پر اندرونی دھاگہ بنانے والی مشین کو منتخب کرنے کے نتیجے میں غیر موزوں پروڈکشن کنفیگریشن ہو سکتی ہے۔ ٹیوب پروسیسنگ کی مکمل ضرورت کا جائزہ لینا ایک زیادہ قابل اعتماد طریقہ ہے۔
ٹیوب مواد
کاپر، سٹینلیس سٹیل، پیتل، اور ایلومینیم مختلف مکینیکل خصوصیات اور تشکیل کے طرز عمل کے حامل ہیں۔ اس لیے منتخب کردہ فارمنگ فورس، ٹولنگ، اور آپریٹنگ پیرامیٹرز کو اس مواد کے مطابق ہونا چاہیے جس پر کارروائی کی جا رہی ہے۔
ٹیوب قطر اور دیوار کی موٹائی
ٹیوب کے طول و عرض مشین کی ترتیب کو براہ راست متاثر کرتے ہیں۔ FR-8 5–10 ملی میٹر ٹیوبوں کے لیے ڈیزائن کیا گیا ہے، جب کہ FR-12 8–15 ملی میٹر پر محیط ہے۔ اپنی مرضی کے مطابق ترتیب کی درخواست کرتے وقت دیوار کی موٹائی بھی فراہم کی جانی چاہیے۔
اندرونی دھاگے یا نالی کی ضروریات
مطلوبہ اندرونی پروفائل اور پچ مناسب فارمنگ ٹولنگ کا تعین کرتی ہے۔ متعدد ٹیوب تصریحات تیار کرنے والے مینوفیکچررز کو آلات کی منصوبہ بندی کرتے وقت ٹولنگ کی لچک پر غور کرنا چاہیے۔
پیداوار کی رفتار
ٹارگٹ آؤٹ پٹ ایک اور اہم عنصر ہے۔ چھوٹی ٹیوبوں پر مشتمل درمیانی رفتار کی پیداوار کے لیے، FR-8 کنفیگریشن مناسب ہو سکتی ہے۔ تیز رفتار ضروریات اور زیادہ ڈرائنگ فورس FR-12 کنفیگریشن کے لیے کال کر سکتی ہے۔
ختم کنڈلی قطر
سمیٹنے کے نظام کو مطلوبہ تیار شدہ کنڈلی کے سائز کے ساتھ مل کر سمجھا جانا چاہئے۔ مختلف پروڈکشن لے آؤٹس کو مختلف سمیٹنے کی ترتیب اور ہینڈلنگ کے انتظامات کی ضرورت پڑ سکتی ہے۔
یہ مشین کہاں استعمال ہوتی ہے؟
مسلسل اندرونی دھاگے اور نالی کی تشکیل ٹیوب مینوفیکچرنگ ایپلی کیشنز کی ایک رینج کی حمایت کر سکتی ہے جہاں اندرونی جیومیٹری مصنوعات کی کارکردگی یا اسمبلی کی ضروریات میں حصہ ڈالتی ہے۔
- HVAC اور ایئر کنڈیشنگ ٹیوب کی پیداوار
- ریفریجریشن اور ہیٹ ایکسچینجر ٹیوب پروسیسنگ
- لچکدار سٹینلیس سٹیل نلی مینوفیکچرنگ
- گیس کی نلی کی پیداوار
- پانی کی فراہمی اور پلمبنگ کے اجزاء
- نالیدار دھاتی ٹیوب کی پیداوار
- آٹوموٹو لچکدار نلیاں
- صنعتی سیال کی منتقلی کی نلیاں
- صحت سے متعلق دھاتی ٹیوب مینوفیکچرنگ
تانبے کی ٹیوب ایپلی کیشنز کے لیے، ایئر کنڈیشننگ اور ریفریجریشن سسٹم میں گرمی کی منتقلی کی خصوصی ایپلی کیشنز کے لیے اندرونی ہیلیکل گرووز بنائے جا سکتے ہیں۔ حتمی ٹولنگ اور آپریٹنگ پیرامیٹرز کا تعین اصل ٹیوب کی تفصیلات اور اطلاق سے کیا جانا چاہیے۔
یہ کون سے پیداواری مسائل حل کر سکتا ہے؟
روایتی ٹیوب پروسیسنگ میں متعدد آزاد آپریشنز، دستی فیڈنگ، بار بار ایڈجسٹمنٹ، اور علیحدہ ریوائنڈنگ شامل ہو سکتی ہے۔ یہ اقدامات ہینڈلنگ کے وقت کو بڑھا سکتے ہیں اور صف بندی یا مستقل مزاجی کے مسائل کے مواقع متعارف کروا سکتے ہیں۔
| پروڈکشن چیلنج | مسلسل تشکیل دینے کا طریقہ | ممکنہ پیداواری فائدہ |
|---|---|---|
| بار بار دستی کھانا کھلانا | مسلسل ٹیوب کھانا کھلانا | کم انٹرمیڈیٹ ہینڈلنگ |
| غیر مستحکم ٹیوب کی سیدھ | کنٹرول شدہ کھانا کھلانا اور پوزیشننگ | مزید مستقل تشکیل کے حالات |
| علیحدہ بنانے کے آپریشنز | انٹیگریٹڈ تشکیل اور ڈرائنگ | آسان پیداوار کا بہاؤ |
| دستی ریوائنڈنگ | خودکار کنڈلی سمیٹنا | تشکیل کے بعد ہینڈلنگ میں کمی |
| مختلف ٹیوب وضاحتیں | قابل ترتیب ٹولنگ اور پیرامیٹرز | زیادہ پیداواری لچک |
مسلسل ترتیب کی بنیادی قدر عمل کوآرڈینیشن ہے۔ فیڈنگ، اندرونی تشکیل، کرشن، اور وائنڈنگ کو ایک پیداواری ترتیب میں لانے سے، آپریٹرز الگ الگ آپریشنز کے درمیان ٹیوب کے حصوں کو منتقل کرنے کے بجائے پیرامیٹر کنٹرول اور معیار کے معائنہ پر زیادہ وقت صرف کر سکتے ہیں۔
فینگرونگ مشین مینوفیکچرنگ تک کیسے پہنچتا ہے؟
فینگرونگ 1998 سے کولڈ ڈرائنگ، سیدھا کرنے اور متعلقہ میٹالرجیکل آلات کی تیاری میں شامل ہے۔ اس کی تیاری کے عمل میں انجینئرنگ ڈیزائن، ساختی ساخت، مشینی، فارمنگ ٹول کی تیاری، اسمبلی، کیلیبریشن اور ٹیسٹنگ شامل ہے۔
کلیدی مکینیکل اجزاء جیسے ڈرائنگ ڈائز، گائیڈ وہیلز، اور اندرونی فارمنگ ہیڈز ان کی آپریٹنگ ضروریات کے مطابق تیار کیے جاتے ہیں۔ جزو پر منحصر ہے، مشینی اور گرمی کے علاج کے عمل کو جہتی استحکام اور سروس کی کارکردگی کو سپورٹ کرنے کے لیے استعمال کیا جاتا ہے۔
شپمنٹ سے پہلے، مکمل سامان کی میکینیکل ڈھانچہ، ٹرانسمیشن آپریشن، بنانے والے اجزاء، برقی کنٹرول، ٹیوب کی نقل و حرکت، اور ڈرائیو اور کنٹرول سسٹم کے درمیان ہم آہنگی کی جانچ پڑتال کی جاتی ہے۔ اپنی مرضی کے مطابق مشینوں کا معائنہ بھی متفقہ ٹیوب کی وضاحتوں اور پیداوار کی ضروریات کے مطابق کیا جا سکتا ہے۔
معیار اور تکنیکی اسناد
- ISO 9001 سرٹیفیکیشن
- عیسوی تعمیل
- ایس جی ایس معائنہ کی حمایت
- 32 ایجاد پیٹنٹ
- 100 سے زیادہ یوٹیلیٹی ماڈل پیٹنٹ
- ڈونگ گوان اور یانگجیانگ، گوانگ ڈونگ میں مینوفیکچرنگ کی سہولیات
- متعلقہ میٹالرجیکل آلات میں 26 سال سے زیادہ کا تجربہ
فینگرونگ تنصیب کی رہنمائی، آپریٹر کی تربیت، تکنیکی مدد، اور اسپیئر پارٹس کی خدمات بھی فراہم کرتا ہے۔ معیاری وارنٹی کی مدت 12 ماہ ہے، عام لباس کے حصوں کو چھوڑ کر۔
ٹیوب اندرونی دھاگہ بنانے والی مشینوں کے بارے میں اکثر پوچھے گئے سوالات
کیا مواد پر عملدرآمد کیا جا سکتا ہے؟
مشین کو تانبے، سٹینلیس سٹیل، پیتل، ایلومینیم اور دیگر موزوں دھاتی ٹیوبوں کے لیے ترتیب دیا جا سکتا ہے۔ حالات کی تشکیل کا انحصار مادی خصوصیات، ٹیوب کے طول و عرض اور مطلوبہ اندرونی پروفائل پر ہوتا ہے۔
معیاری ماڈل کس ٹیوب قطر کو سنبھال سکتے ہیں؟
FR-8 کو 5–10 ملی میٹر کے ٹیوب قطر کے لیے ڈیزائن کیا گیا ہے، جب کہ FR-12 8–15 ملی میٹر پر محیط ہے۔ ان معیاری حدود سے باہر ایپلی کیشنز کے لیے حسب ضرورت ترتیب پر تبادلہ خیال کیا جا سکتا ہے۔
FR-8 اور FR-12 میں کیا فرق ہے؟
FR-8 2 T ڈرائنگ فورس اور 15–30 m/min ڈرائنگ اسپیڈ رینج فراہم کرتا ہے۔ FR-12 5 T ڈرائنگ فورس اور 40-60 m/min ڈرائنگ اسپیڈ رینج فراہم کرتا ہے، جس سے دونوں کنفیگریشن مختلف ٹیوب سائز اور پیداواری ضروریات کے لیے موزوں ہیں۔
کیا اندرونی دھاگے یا نالی مسلسل بن سکتے ہیں؟
جی ہاں مشین کو ٹیوب کی مسلسل حرکت کے لیے ڈیزائن کیا گیا ہے اور یہ ہر ٹیوب سیکشن کو الگ الگ پروسیس کیے بغیر مطلوبہ ٹیوب کی لمبائی کے ساتھ اندرونی ہیلیکل تھریڈ یا نالی بنا سکتی ہے۔
کیا اسے موجودہ پروڈکشن لائن کے ساتھ ضم کیا جا سکتا ہے؟
جی ہاں آلات کو اپ اسٹریم یا ڈاؤن اسٹریم ٹیوب پروسیسنگ سسٹم کے ساتھ مربوط کیا جاسکتا ہے۔ کنکشن کا طریقہ ٹیوب فیڈنگ، پروڈکشن کی رفتار، کوائل ہینڈلنگ، اور موجودہ فیکٹری لے آؤٹ کے مطابق پلان کیا جانا چاہیے۔
مشین کوٹیشن کی درخواست کرتے وقت کیا معلومات فراہم کی جانی چاہیے؟
مینوفیکچررز کو ٹیوب کا مواد، بیرونی قطر، دیوار کی موٹائی، اندرونی دھاگے یا نالی کا پروفائل، پچ، ہدف کی پیداوار کی رفتار، تیار شدہ کوائل کا قطر، متوقع پیداواری صلاحیت، اور جب قابل اطلاق ہو تو موجودہ پروڈکشن لائن کی معلومات فراہم کرنی چاہیے۔
کیا مشین کو اپنی مرضی کے مطابق کیا جا سکتا ہے؟
جی ہاں مشین کنفیگریشن، فارمنگ ٹولنگ، ورکنگ پیرامیٹرز، اور پروڈکشن لائن کے انتظامات کو ٹیوب کے مواد، طول و عرض، تشکیل کی ضروریات اور پیداوار کے حالات کے مطابق اپنی مرضی کے مطابق بنایا جا سکتا ہے۔
آپ اپنا ٹیوب پروسیسنگ پروجیکٹ کیسے شروع کر سکتے ہیں؟
صحیح اندرونی سازوسامان کا انتخاب مشین کی خصوصیات کا موازنہ کرنے سے کہیں زیادہ کی ضرورت ہے۔ ٹیوب کا مواد، قطر، دیوار کی موٹائی، اندرونی پروفائل، پچ، ہدف کی رفتار، کوائل کے طول و عرض، اور لائن کے انضمام کی ضروریات کو ایک ساتھ سمجھا جانا چاہئے۔ اگر آپ ایک نئی ٹیوب پروڈکشن لائن کی منصوبہ بندی کر رہے ہیں یا موجودہ عمل کو اپ گریڈ کر رہے ہیں، تو مناسب سازوسامان کی ترتیب کے لیے اپنی ٹیوب کی تفصیلات اور پیداواری اہداف FangRong کو فراہم کریں۔ہم سے رابطہ کریں۔آج ہی آپ کی درخواست پر بحث کرنے کے لیے، مناسب مشین ماڈل کی تصدیق کریں، اور اپنی پیداواری ضروریات کے لیے حسب ضرورت ٹیوب انر تھریڈ بنانے والی مشین کا حل تلاش کریں۔