Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
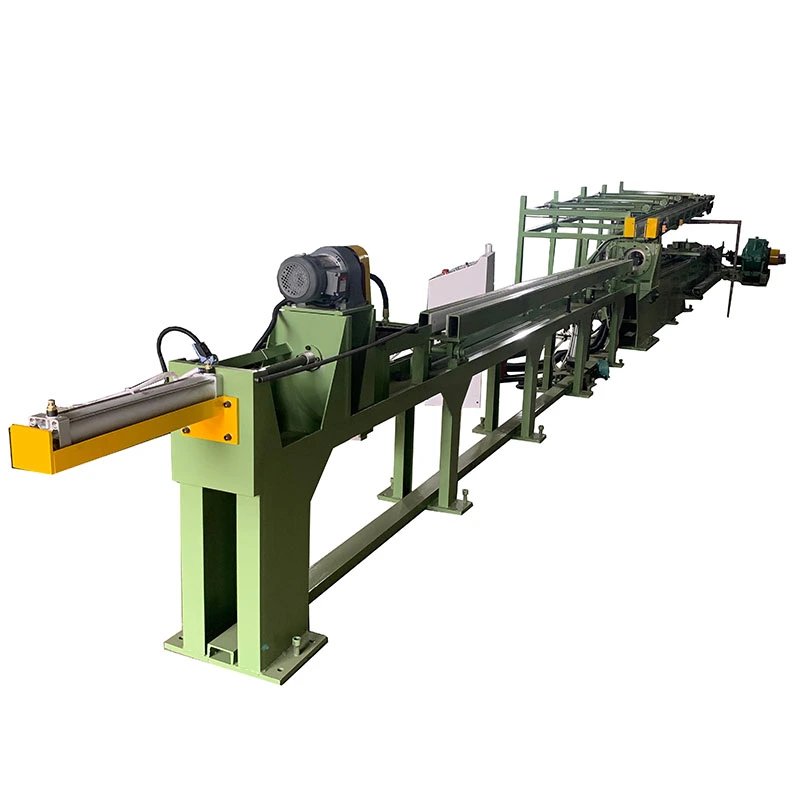
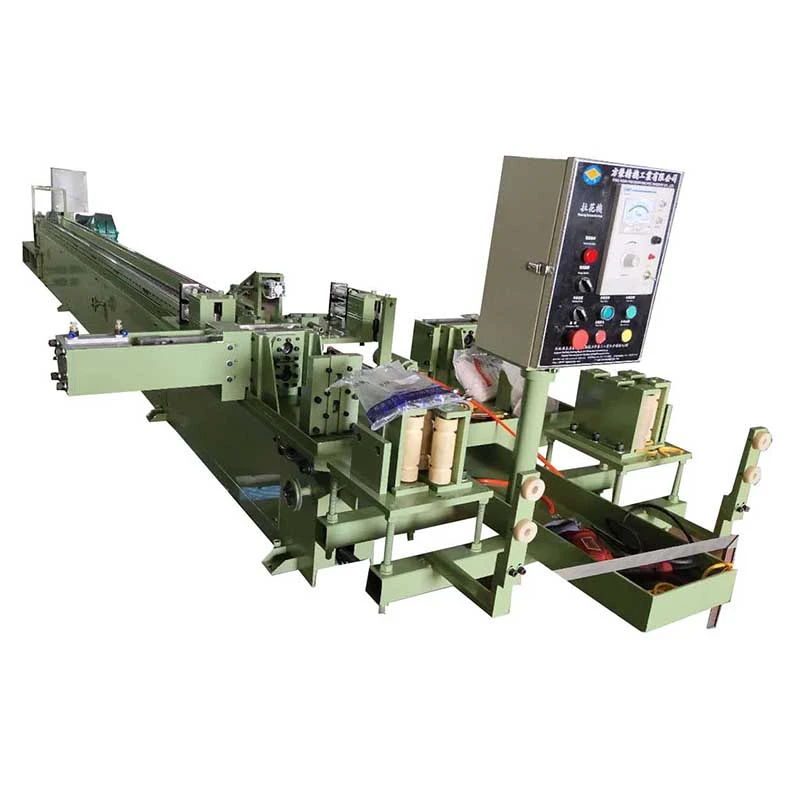
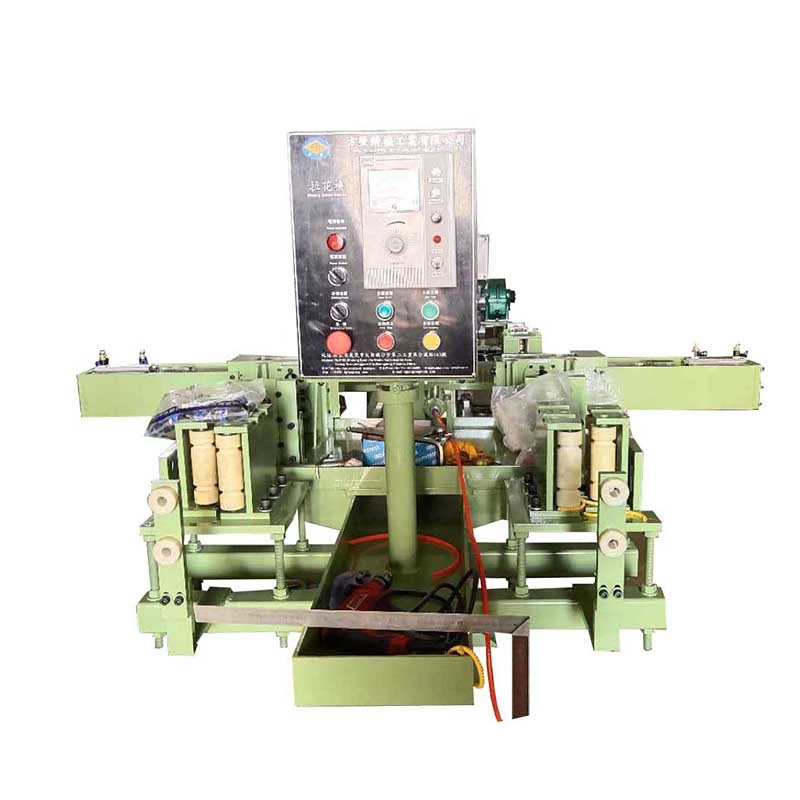
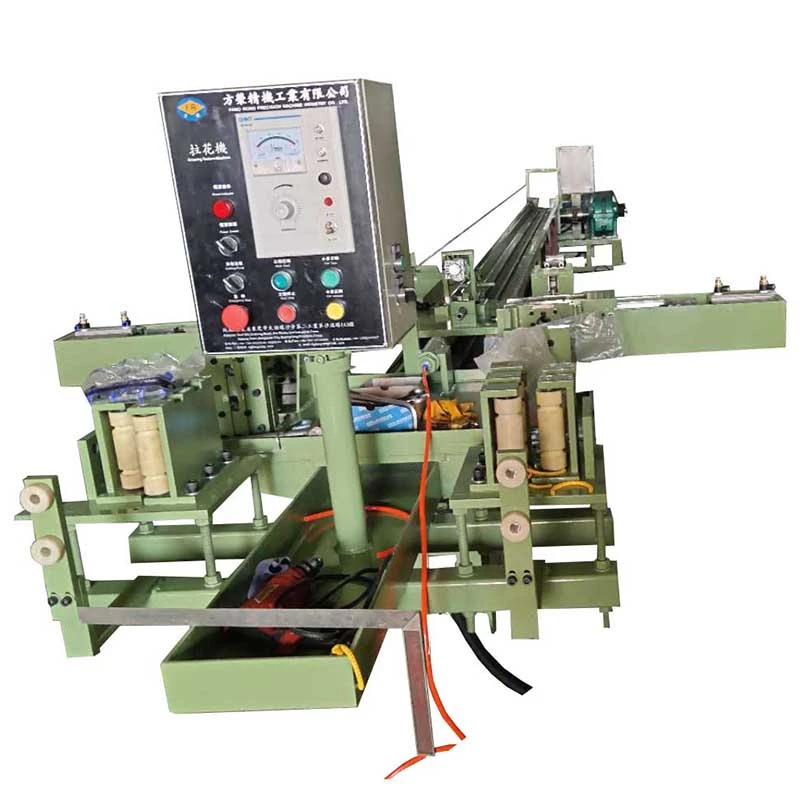
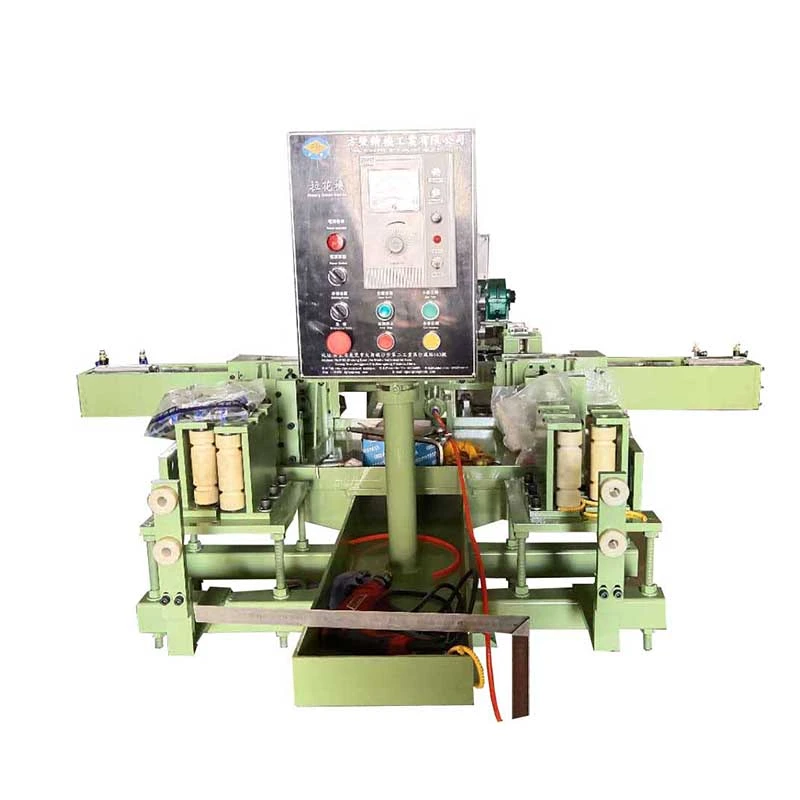
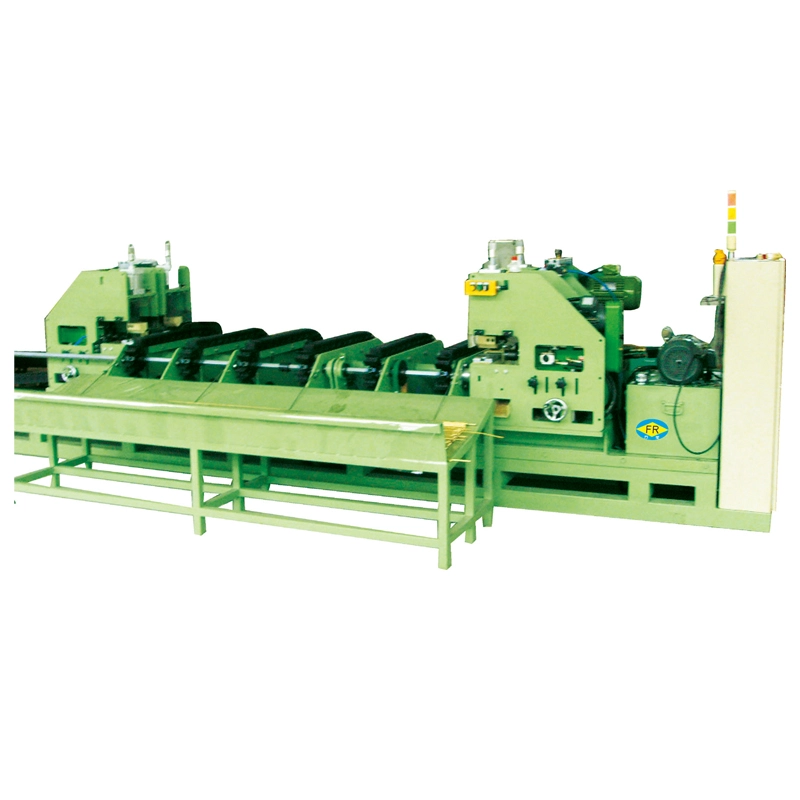
دیچار لائنیں کولڈ ڈرائنگ اور کٹنگ مشینکے ساتھ کولڈ ڈرائنگ کو جوڑتا ہے۔خود کار طریقے سے مقررہ لمبائی کاٹنےایک مسلسل عمل میں. یہ عمل کر سکتا ہے۔بیک وقت 2 یا 4 ٹیوبیں یا سلاخیں۔، کی ڈرائنگ فورسز کے ساتھ10–50 kNاور تک مؤثر سٹروک7 میٹر. ہائیڈرولک، نیومیٹک، اور آری کٹنگ کنفیگریشن میں دستیاب ہے، یہ ہینڈل کرتا ہےکاربن سٹیل، سٹینلیس سٹیل، تانبا، ایلومینیم، اور الائے ٹیوبیں یا سلاخیں Ø25 ملی میٹر تک. ان لائن کٹنگ مسلسل تیار شدہ لمبائی کو برقرار رکھتے ہوئے ہینڈلنگ اور لیبر کو کم کرتی ہے۔
دیچار لائنیں کولڈ ڈرائنگ اور کٹنگ مشینکولڈ ڈرائنگ کو خودکار فکسڈ لینتھ کٹنگ کے ساتھ جوڑتا ہے، لہذا ٹیوبوں یا سلاخوں کو مطلوبہ سائز میں کھینچا جا سکتا ہے اور مواد کو علیحدہ کٹنگ مشین میں منتقل کیے بغیر تیار لمبائی میں کاٹا جا سکتا ہے۔ اس کا مقصد پروڈکشن لائنوں کے لیے ہے جہاں ایک ہی ٹیوب یا بار کا سائز بار بار تیار کیا جاتا ہے اور کاٹنے کی درستگی، ہینڈلنگ کا وقت اور آؤٹ پٹ بہت سے مختلف مصنوعات کے سائز کے لیے لچک سے زیادہ اہم ہیں۔
بنیادی پیداواری مسئلہ جس کا اس نے حل کیا ہے وہ روایتی کولڈ ڈرائنگ کے بعد اضافی آپریشن ہے۔ ایک معیاری ڈرا بینچ لمبی کھینچی ہوئی ٹیوبیں یا سلاخیں تیار کرتا ہے جن کی پیمائش، منتقلی، اور الگ سے کاٹنا ضروری ہے۔ اس سے ہینڈلنگ، فرش کی جگہ، محنت، اور لمبائی میں تبدیلی یا سطح کو پہنچنے والے نقصان کے مواقع شامل ہوتے ہیں۔ کٹنگ یونٹ کو براہ راست ڈرائنگ سیکشن کے بعد رکھ کر، FR سیریز ایک پروڈکشن فلو میں دونوں آپریشن مکمل کرتی ہے۔
FangRong تین معیاری کنفیگریشنز پیش کرتا ہے۔ صحیح ماڈل بنیادی طور پر منحصر ہےٹیوب کا قطر، مواد کی طاقت، کناروں کی مطلوبہ تعداد، اور کاٹنے کا طریقہصرف اعلیٰ ترین ڈرائنگ فورس کے ساتھ مشین کا انتخاب کرنے کے بجائے۔
FR-16 ہائیڈرولکØ15 ملی میٹر تک دو ٹیوبوں کے لیے 10 kN ڈرائنگ فورس اور ہائیڈرولک کٹنگ کا استعمال کرتا ہے۔ یہ موزوں ہے جب مستحکم کاٹنے والی قوت زیادہ سے زیادہ اسٹرینڈ گنتی سے زیادہ اہم ہو۔
FR-16 نیومیٹک10/20 kN ڈرائنگ فورس اور نیومیٹک کٹنگ کے ساتھ Ø15 ملی میٹر تک کی دو ٹیوبوں یا Ø12 ملی میٹر تک کی چار ٹیوبوں کے لیے دستیاب ہے۔ چار سطری کنفیگریشن اعلی حجم کے چھوٹے قطر کے تانبے، ایلومینیم اور دیگر نسبتاً آسان کاٹنے والی مصنوعات کے لیے مفید ہے۔
FR-25 آری کٹنگ50 kN ڈرائنگ فورس فراہم کرتا ہے اور Ø25 ملی میٹر تک دو ٹیوبوں پر کارروائی کرتا ہے۔ آری زیادہ مناسب انتخاب ہے جب قطر، دیوار کی موٹائی، یا مواد کی سختی نیومیٹک یا ہائیڈرولک شیئرنگ کو غیر موزوں بناتی ہے۔
مثال کے طور پر، ایک تانبے کی ٹیوب پروڈیوسر جو بار بار ایئر کنڈیشننگ ٹیوب کی لمبائی بناتا ہے، ایک ہی پروڈکشن سائیکل کے دوران چار چھوٹی ٹیوبوں کو کھینچنے اور کاٹنے کے لیے FR-16 نیومیٹک کو چار لائن موڈ میں استعمال کر سکتا ہے۔ اس ایپلی کیشن میں، چار لائن آپریشن کی قدر صرف ایک اعلی مشین کی تفصیلات نہیں ہے؛ یہ ہینڈلنگ میں کمی اور فی کیریج سائیکل میں متعدد تیار شدہ لمبائی پیدا کرنے کی صلاحیت ہے۔


پیداوار کی ترتیب کو ایک سوال کے ارد گرد ڈیزائن کیا گیا ہے: تیار کردہ مصنوعات کو کسی دوسری مشین میں منتقل کیے بغیر مطلوبہ تکمیل شدہ لمبائی تک کیسے پہنچ سکتا ہے؟
1. لوڈ ہو رہا ہے:ٹیوبیں یا سلاخیں فیڈ ریک پر رکھی جاتی ہیں۔ ملٹی اسٹرینڈ پروڈکشن میں، دو یا چار ورک پیس ان کے متعلقہ ڈیز کے ساتھ منسلک ہوتے ہیں۔
2. اشارہ کرنا:سرکردہ سرے کو کم کر دیا گیا ہے تاکہ یہ ڈرائنگ ڈائی سے گزر سکے اور ڈرائنگ کیریج کی گرفت میں آ سکے۔ پوائنٹنگ ایک الگ مشین کے ذریعہ یا ایک مربوط پوائنٹنگ انتظام کے ذریعہ انجام دی جاسکتی ہے جہاں بیان کیا گیا ہو۔
3. کولڈ ڈرائنگ:گاڑی ڈیز کے ذریعے نوک دار ورک پیس کو کھینچتی ہے۔ چین ڈرائیو، ریڈکشن گیئر باکس، اور مین موٹر مطلوبہ پلنگ فورس فراہم کرتی ہے۔ درست ڈائی الائنمنٹ یہاں خاص طور پر اہم ہے کیونکہ ناقص الائنمنٹ ڈائی وئیر کو بڑھا سکتی ہے اور ٹیوب کی سیدھی اور جہتی مستقل مزاجی کو متاثر کر سکتی ہے۔
4. لمبائی کی پیمائش اور کاٹنے:تیار کردہ مواد کی پیمائش کی جاتی ہے اور PLC ہائیڈرولک، نیومیٹک، یا آری کٹنگ یونٹ کو متحرک کرتا ہے جب پہلے سے طے شدہ لمبائی تک پہنچ جاتی ہے۔
5. اخراج:تیار شدہ ٹکڑوں کو معائنہ، بنڈلنگ، یا اگلے آپریشن کے لیے وصول کرنے والے ریک میں منتقل کیا جاتا ہے۔
2 میٹر یا 3 میٹر HVAC ٹیوبیں بنانے والی پروڈکشن لائن کے لیے، خودکار لمبائی کی پیمائش محض ڈرائنگ کی رفتار بڑھانے سے زیادہ مفید ہے۔ اگر تیار شدہ ٹیوبیں براہ راست موڑنے، بھڑکنے، یا اسمبلی میں کھلاتی ہیں، تو لمبائی میں بار بار ہونے والا تغیر بہاو ایڈجسٹمنٹ یا مسترد کر سکتا ہے۔ لہذا مربوط کاٹنے کا نظام پیداواری کنٹرول کے مسئلے کو اتنا ہی نشانہ بناتا ہے جتنا کہ مزدور کی بچت کا مسئلہ۔
طویل تیار کردہ مصنوعات کو ثانوی کاٹنے کی ضرورت ہوتی ہے۔
ایک روایتی ڈرا بینچ آپریٹر کو لمبے لمبے ٹیوبوں کے ساتھ چھوڑ سکتا ہے جنہیں ابھی بھی ناپا اور کاٹنے کی ضرورت ہے۔ FR سیریز مشینوں کے درمیان ایک ٹرانسفر کو ہٹاتے ہوئے، ڈرائنگ کے فوراً بعد کٹنگ کرتی ہے۔
بار بار کی مصنوعات کو دوبارہ قابل لمبائی کی ضرورت ہے.
جب ایک ہی لمبائی سینکڑوں یا ہزاروں بار تیار کی جاتی ہے، تو دستی پیمائش تغیر کا ایک اہم ذریعہ بن جاتی ہے۔ PLC کے زیر کنٹرول لمبائی کی ترتیب آپریٹر کے فیصلے پر انحصار کو کم کرتی ہے۔ اصل قابل حصول رواداری کی تصدیق مواد، قطر، کاٹنے کا طریقہ، فیڈ کی حالت، اور آرڈر کرنے سے پہلے ضروری ختم شدہ رواداری کے خلاف کی جانی چاہیے۔
چھوٹے قطر کی مصنوعات سنگل اسٹرینڈ کی پیداواری صلاحیت کو محدود کرتی ہیں۔
فور لائنز کولڈ ڈرائنگ اور کٹنگ مشین کے لیے جو نسبتاً کم قوت سے کھینچی جا سکتی ہے، اسٹرینڈز کی تعداد میں اضافہ ایک بہت بڑے ڈرا بینچ کو انسٹال کرنے سے زیادہ پیداوار میں بہتری لا سکتا ہے۔ یہی وجہ ہے کہ FR-16 نیومیٹک کو Ø12 ملی میٹر تک ٹیوبوں کے لیے چار لائن آپریشن میں پیش کیا جاتا ہے۔
اضافی ہینڈلنگ تیار شدہ سطحوں کو نقصان پہنچا سکتی ہے۔
لمبی کھینچی ہوئی ٹیوبوں کو ڈرا بینچ سے علیحدہ کٹنگ مشین میں منتقل کرنے سے اضافی رابطہ پوائنٹس اور ہینڈلنگ پیدا ہوتی ہے۔ ایک مربوط ڈسچارج اور کٹنگ کا انتظام ان منتقلیوں کو کم کرتا ہے، جو سطح کے حساس سٹینلیس سٹیل، تانبے اور ایلومینیم کی مصنوعات کے لیے مفید ہے۔
FR-16 ہائیڈرولک کا انتخاب کریں۔جب آپ کو Ø15 ملی میٹر تک دو لائن پروڈکشن کی ضرورت ہو اور کنٹرولڈ کٹنگ فورس کے لیے ہائیڈرولک کٹنگ کو ترجیح دیں۔ سٹینلیس سٹیل یا دیگر مواد کے لیے جہاں کاٹنے کی مزاحمت ایک تشویش کا باعث ہے، صرف بیرونی قطر سے منتخب کرنے کے بجائے اصل ٹیوب کی دیوار کی موٹائی اور میٹریل گریڈ سے مطلوبہ کٹنگ فورس کی تصدیق کریں۔
FR-16 نیومیٹک کا انتخاب کریں۔جب چھوٹے قطر کی مصنوعات کے لیے فی مشین گھنٹہ آؤٹ پٹ ایک ترجیح ہے۔ چار سطری ورژن خاص طور پر تانبے اور ایلومینیم ٹیوب کی پیداوار سے متعلق ہے، جہاں فی اسٹرینڈ ڈرائنگ فورس مشین کی گنجائش کے اندر رہتی ہے اور چھوٹا ٹیوب قطر متعدد اسٹرینڈز کی اجازت دیتا ہے۔
FR-25 آری کٹنگ کا انتخاب کریں۔جب پروڈکٹ Ø25 ملی میٹر تک پہنچ جائے یا جب مٹیریل اور دیوار کی موٹائی سانگ کو مونڈنے سے زیادہ موزوں بناتی ہے۔ مثال کے طور پر، ایک سٹیل ٹیوب پروڈیوسر آری کی سست کاٹنے والی کارروائی کو قبول کر سکتا ہے کیونکہ سخت ترین مواد کی صاف علیحدگی مختصر ترین کٹنگ سائیکل کو حاصل کرنے سے زیادہ اہم ہے۔
خودکار فکسڈ لمبائی کاٹنا
کاٹنے کا یونٹ براہ راست ڈرائنگ سیکشن کے بعد انسٹال ہوتا ہے۔ یہ بار بار پیداوار کی لمبائی کے لیے سب سے زیادہ مفید ہے کیونکہ آپریٹر کو کاٹنے سے پہلے ہر کھینچی ہوئی ٹیوب کی پیمائش اور منتقلی کی ضرورت نہیں ہے۔ ہائیڈرولک، نیومیٹک، اور آری کٹنگ ماڈل کے مطابق دستیاب ہیں۔
2 لائن یا 4 لائن ڈرائنگ
متعدد ٹیوبوں کو متوازی طور پر پروسیس کیا جاتا ہے۔ فور لائن پروڈکشن آؤٹ پٹ کے تناسب میں مشین کے نقش کو بڑھائے بغیر پیداوار میں اضافہ کر سکتی ہے۔ یہ سب سے زیادہ موثر ہوتا ہے جب پروڈکٹ کا قطر اور ڈرائنگ فورس تمام اسٹرینڈز کو فور لائنز کولڈ ڈرائنگ اور کٹنگ مشین کی ریٹیڈ صلاحیت کے اندر چلنے دیتی ہے۔
PLC اور HMI کنٹرول
PLC ڈرائنگ سائیکل، لمبائی کی ترتیب، کٹنگ ٹرگر، اور خارج ہونے والی ترتیب کا انتظام کرتا ہے۔ آپریٹرز میکانی پیمائش کے انتظامات کو بار بار ایڈجسٹ کرنے کے بجائے HMI سے پیداوار کی ترتیبات کو تبدیل کر سکتے ہیں۔
زنجیر سے چلنے والی ڈرائنگ کیریج
ڈرائنگ کیریج مماثل کمی گیئر باکس کے ساتھ چین ڈرائیو کا استعمال کرتی ہے۔ FR-16 ZQ400 گیئر باکس اور 2" چین استعمال کرتا ہے، جبکہ FR-25 ZQ500 گیئر باکس اور 2.5" چین استعمال کرتا ہے۔ کھینچنے کی صلاحیت اور خدمت کی ضروریات کا اندازہ کرتے وقت یہ وضاحتیں اہمیت رکھتی ہیں، لیکن ان کا جائزہ مادی طاقت، کمی کے تناسب، اور ڈائی ڈیزائن کے ساتھ مل کر کیا جانا چاہیے۔
7 میٹر معیاری موثر اسٹروک
معیاری موثر ڈرائنگ کا سفر 7 میٹر ہے۔ یہ اس وقت متعلقہ ہے جب دستیاب آنے والی ٹیوب کی لمبائی، مکمل لمبائی، ڈائی ترتیب، اور پروڈکشن سائیکل کی منصوبہ بندی کرتے ہیں۔ لمبے اسٹروک کو خود بخود پیداوار میں اضافہ نہیں سمجھا جانا چاہئے کیونکہ لوڈنگ، پوائنٹنگ، ڈرائنگ میں کمی، اور وقت کاٹنے سے سائیکل کی پیداواری صلاحیت بھی متاثر ہوتی ہے۔
انٹیگریٹڈ میٹریل ہینڈلنگ
فیڈ ریک، ڈرائنگ سیکشن، کٹنگ یونٹ، اور وصول کرنے والے ریک کو ایک پروڈکشن فلو کے طور پر ترتیب دیا گیا ہے۔ ایپلی کیشنز جیسے HVAC ٹیوبیں جو براہ راست موڑنے یا اسمبلی میں منتقل ہوتی ہیں، انٹرمیڈیٹ ہینڈلنگ کو کم کرنے سے پروڈکشن لے آؤٹ کو آسان بنایا جا سکتا ہے۔
| ٹیکنالوجی پیرامیٹر | FR-16 ہائیڈرولک | FR-16 نیومیٹک | FR-25 آری کٹنگ |
| زیادہ سے زیادہ ڈرائنگ فورس | 10 kN | 10 / 20 kN | 50 kN |
| ٹیوبوں کی تعداد فی ڈرائنگ سائیکل | 2 | 2/4 | 2 |
| زیادہ سے زیادہ ڈرائنگ قطر | Ø15 ملی میٹر | Ø15 ملی میٹر / Ø12 ملی میٹر | Ø25 ملی میٹر |
| مؤثر ڈرائنگ سفر | 7 میٹر | 7 میٹر | 7 میٹر |
| کمی گیئر باکس | ZQ400 | ZQ400 | ZQ500 |
| زنجیر کا سائز | 2" | 2" | 2.5" |
| مین موٹر | 7.5 کلو واٹ | 7.5 کلو واٹ | 22 کلو واٹ |
| کاٹنے کا نظام | ہائیڈرولک | نیومیٹک | دیکھا |
| طول و عرض L×W×H | 10000 × 1800 × 1500 ملی میٹر | 10000 × 1800 × 1500 ملی میٹر | 12000 × 2900 × 1500 ملی میٹر |
مندرجہ بالا اعداد و شمار معیاری مشین کنفیگریشنز کی وضاحت کرتے ہیں۔ انہیں پیداواری صلاحیت کا حساب لگانے کے لیے اکیلے استعمال نہیں کیا جانا چاہیے۔ اصل پیداوار کا انحصار میٹریل گریڈ، آنے والے قطر اور دیوار کی موٹائی، ڈرائنگ میں کمی، پاسز کی تعداد، چکنا کرنے والے کی حالت، تکمیل شدہ لمبائی، پوائنٹنگ ٹائم، ڈائی ڈیزائن، اور کٹنگ سائیکل پر ہوتا ہے۔
کوٹیشن کے لیے، فراہم کریں۔میٹریل گریڈ، بیرونی قطر، دیوار کی موٹائی یا ٹھوس بار کا سائز، ہدف کا تیار کردہ سائز، ڈرائنگ میں کمی، مکمل لمبائی، مطلوبہ اسٹرینڈ، روزانہ یا ماہانہ آؤٹ پٹ، اور دستیاب بجلی کی فراہمی. FangRong پھر ڈرائنگ فورس کی تصدیق کر سکتا ہے اور مناسب کاٹنے کی ترتیب کی سفارش کر سکتا ہے۔
ایئر کنڈیشننگ اور ریفریجریشن سسٹم کے لیے کاپر اور ایلومینیم ٹیوبیں ملٹی لائن ڈرائنگ کے لیے ایک قدرتی ایپلی کیشن ہیں کیونکہ بہت سی مصنوعات نسبتاً چھوٹے قطر کا استعمال کرتی ہیں اور بار بار کی لمبائی میں تیار ہوتی ہیں۔ FR-16 نیومیٹک چار لائن کنفیگریشن متوازی طور پر چار ٹیوبوں کو کھینچ اور کاٹ سکتی ہے جب ٹیوب کا سائز اور کمی درجہ بندی کی گنجائش کے اندر رہتی ہے۔
پیداوار کا منظر نامہ:ایک تانبے کی ٹیوب پروڈیوسر جو بار بار ایئر کنڈیشنر ٹیوب کی لمبائی بناتا ہے ایک الگ کٹنگ اسٹیشن کو مربوط کاٹنے والے یونٹ سے بدل سکتا ہے۔ بنیادی فائدہ صرف مشین آٹومیشن نہیں ہے۔ یہ ڈرائنگ اور اگلے آپریشن کے درمیان پیمائش، منتقلی، اور ثانوی کٹنگ کے مراحل کو ہٹا رہا ہے۔
آٹوموٹو اجزاء کے لیے درست ٹیوبوں کو موڑنے، مشینی یا اسمبلی سے پہلے کنٹرول شدہ بیرونی قطر اور دوبارہ قابل کٹ لمبائی کی ضرورت ہو سکتی ہے۔ سٹینلیس سٹیل ایندھن کی لائنیں، بریک نلیاں، اور دیگر چھوٹے قطر کی مصنوعات اس وقت خودکار لمبائی کنٹرول سے فائدہ اٹھا سکتی ہیں جب ایک ہی حصہ نمبر مسلسل تیار کیا جاتا ہے۔
آٹوموٹو پروڈکشن کے لیے، زیادہ اہم خریداری کا سوال ڈرائنگ کے بعد مطلوبہ جہتی رواداری ہے نہ کہ کیٹلاگ میں درج ڈرائنگ کے زیادہ سے زیادہ قطر کے۔ اس لیے تکنیکی تشخیص کے دوران ڈائی ڈیزائن، کمی فی پاس، آنے والی ٹیوب کی حالت، اور سیدھے ہونے کے تقاضوں کی تصدیق ہونی چاہیے۔
طبی اور آلات سازی کے اجزاء کے لیے استعمال ہونے والی چھوٹی سٹینلیس سٹیل ٹیوبوں کو کنٹرول شدہ طول و عرض اور دوبارہ قابل لمبائی کی ضرورت ہوتی ہے۔ ایک FR-16 ہائیڈرولک دو لائن مشین پر غور کیا جا سکتا ہے جب کٹنگ فورس اور کنٹرول شدہ پروسیسنگ زیادہ سے زیادہ اسٹرینڈ کی گنتی سے زیادہ اہم ہو۔
پیداوار کا منظر نامہ:کیتھیٹر اسمبلیوں میں استعمال ہونے والی ہائپو ٹیوبس کے لیے، خودکار فکسڈ لینتھ کٹنگ پیداوار کے راستے سے دستی تراشنے کو ہٹا دیتی ہے۔ مشین کا اصل ٹیوب تصریح کے ساتھ جائزہ لیا جانا چاہئے کیونکہ پتلی دیوار والی نلیاں روایتی ساختی ٹیوبوں سے مختلف ڈرائنگ اور کٹنگ حالات کی ضرورت ہوتی ہیں۔
تانبے کی چھوٹی مصنوعات اور کنڈکٹیو ٹیوبیں ملٹی اسٹرینڈ ڈرائنگ سے اس وقت فائدہ اٹھا سکتی ہیں جب مواد نرم ہو اور مطلوبہ جہتیں FR-16 کی حد میں ہوں۔ نیومیٹک کٹنگ خاص طور پر متعلقہ ہے جہاں نرم الوہ مواد کے لیے تیز رفتار کٹنگ سائیکل کو ترجیح دی جاتی ہے۔
FR-25 آرا کٹنگ کنفیگریشن کا مقصد ایسی ایپلی کیشنز کے لیے ہے جن کے لیے زیادہ ڈرائنگ فورس اور Ø25 ملی میٹر تک بڑے قطر کی ضرورت ہوتی ہے۔ یہ سخت اسٹیل یا کھوٹ کی مصنوعات کے لیے زیادہ موزوں ہے جہاں آری کٹنگ مطلوبہ علیحدگی کی کارکردگی فراہم کرتی ہے۔
پیداوار کا منظر نامہ:ایک اسٹیل ٹیوب پروڈیوسر جو بعد میں مشینی کے لیے بار بار خالی جگہیں بناتا ہے وہ مشینی مرحلے سے پہلے ٹیوبوں کو کھینچنے اور کاٹنے کے لیے FR-25 کا استعمال کر سکتا ہے۔ اس صورت میں، آری کا انتخاب کیا گیا ہے کیونکہ مواد کی سختی اور سیکشن کا سائز مختصر ترین کٹنگ سائیکل کو حاصل کرنے سے زیادہ اہم ہو سکتا ہے۔
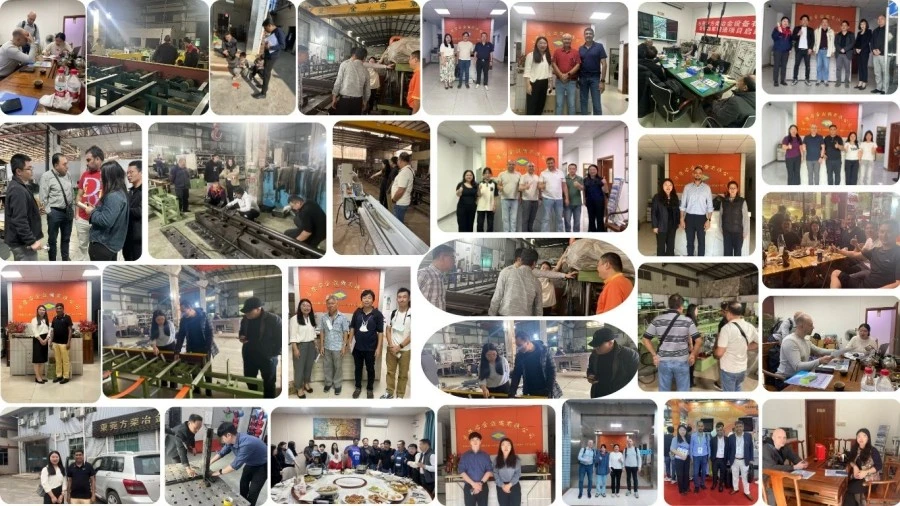
FangRong 1998 سے ڈرا بینچ تیار کر رہا ہے، انجینئرنگ کے کام میں کولڈ ڈرائنگ، سیدھا کرنے، پوائنٹنگ، اور متعلقہ بار اور ٹیوب فنشنگ آلات شامل ہیں۔ کمپنی ڈونگ گوان اور یانگ جیانگ میں مینوفیکچرنگ کی سہولیات چلاتی ہے اور بیرون ملک مقیم صارفین کو سامان فراہم کرتی ہے۔
ڈرا بینچ خریدار کے لیے اہم نکتہ یہ نہیں کہ تیار کی گئی مشینوں کی تعداد ہے بلکہ یہ ہے کہ آیا مینوفیکچرر صارف کی اصل ٹیوب یا بار کے خلاف مشین کی تصدیق کر سکتا ہے۔ اس وجہ سے، پیداوار کے عمل میں مکینیکل اسمبلی، الیکٹریکل انضمام، PLC پروگرامنگ، اور شپمنٹ سے پہلے مشین کی جانچ شامل ہے۔
آرڈر انجینئرنگ:ڈائی ہولڈرز، کٹنگ کے انتظامات، اسٹرینڈ لے آؤٹ، اور آٹومیشن کو پروڈکٹ کی تفصیلات کے مطابق ترتیب دیا گیا ہے۔
اجزاء کا معائنہ:اسمبلی سے پہلے اہم ساختی اور ٹرانسمیشن اجزاء کا معائنہ کیا جاتا ہے۔
مشینی اور صف بندی:گائیڈ ریلز اور ڈائی ہولڈر اجزاء کو مخصوص جہتی اور سیدھ کی ضروریات کے مطابق مشین بنایا جاتا ہے۔
مکینیکل اسمبلی:گیئر باکس، چین، کیریج، ڈائی ہولڈر، کٹنگ سسٹم، اور ریسیونگ سسٹم کو حتمی انضمام سے پہلے اسمبل اور چیک کیا جاتا ہے۔
الیکٹریکل اور PLC انضمام:کنٹرول سسٹم کو مطلوبہ ڈرائنگ، لمبائی کی پیمائش، کاٹنے اور خارج ہونے والی ترتیب کے لیے پروگرام کیا گیا ہے۔
فیکٹری قبولیت کی جانچ:شپمنٹ سے پہلے مشینیں چلائی جاتی ہیں۔ جہاں گاہک کے نمونے فراہم کیے جاتے ہیں، اصل ٹیوبوں یا سلاخوں کو ڈرائنگ آپریشن، کاٹنے کی ترتیب، اور تیار شدہ طول و عرض کی تصدیق کے لیے استعمال کیا جا سکتا ہے۔
یہ ٹیسٹنگ پہلی بار خریداروں کے لیے خاص طور پر مفید ہے کیونکہ مشین کو گاہک کے پلانٹ میں انسٹال کرنے سے پہلے اصل مواد اور مصنوعات کی تفصیلات کے مطابق جانچا جا سکتا ہے۔

ISO 9001:2015:FangRong ایک کوالٹی مینجمنٹ سسٹم چلاتا ہے جس میں متعلقہ ڈیزائن، مینوفیکچرنگ، انسٹالیشن، اور سروس کی سرگرمیوں کا احاطہ کیا گیا ہے۔ سرٹیفکیٹ نمبر UQ231211R1 فراہم کردہ کمپنی کی معلومات میں فراہم کیا گیا ہے۔
سی ای مارکنگ:معیاری FR-سیریز کی مشینیں قابل اطلاق یورپی مشینری اور برقی حفاظت کے تقاضوں کے لیے CE کے مطابق دستاویزات کے ساتھ فراہم کی جا سکتی ہیں۔ آرڈر کی گئی مشین کے لیے درست معیارات اور مطابقت کے دستاویزات کی تصدیق ہونی چاہیے کیونکہ قابل اطلاق تقاضے حتمی مشین کی ترتیب اور منزل مقصود کی مارکیٹ پر منحصر ہیں۔
برقی اور مشینری کی حفاظت:جہاں پراجیکٹ کی ضرورت ہو، مشین کو قابل اطلاق معیارات کے خلاف بیان کیا جا سکتا ہے جیسےEN ISO 12100مشینری کے خطرے کی تشخیص اورEN 60204-1مشینوں کے برقی آلات کے لیے۔ حتمی تعمیل معیاری فہرست کو پروڈکٹ کے نام سے فرض کرنے کے بجائے تکنیکی معاہدے میں بیان کیا جانا چاہیے۔
ایس جی ایس معائنہ:جب خریدار کی ضرورت ہو تو فریق ثالث کے معائنہ کا اہتمام کیا جا سکتا ہے۔ ایس جی ایس معائنہ ایک معائنہ کی خدمت ہے اور اسے پروڈکٹ سرٹیفیکیشن مارک کے ساتھ الجھن میں نہیں ڈالنا چاہئے۔
یو ایل کی ضروریات:UL کو فراہم کردہ تصریحات میں معیاری FR-سیریز کی ترتیب کے لیے معیاری سرٹیفیکیشن کے طور پر درج نہیں کیا گیا ہے۔ اگر مشین شمالی امریکہ میں نصب کی جا رہی ہے اور خریدار کو UL سے پہچانے گئے اجزاء یا UL-مطابق کنٹرول پینل کی ضرورت ہے، تو بجلی کے اجزاء خریدنے سے پہلے اس ضرورت کی وضاحت کی جانی چاہیے۔
فور لائنز کولڈ ڈرائنگ اور کٹنگ مشین صنعتی سامان ہے اور عام طور پر ایک مقررہ آن لائن قیمت کے بجائے حتمی ترتیب کے مطابق حوالہ دیا جاتا ہے۔ ڈرائنگ لائنوں کی تعداد، کاٹنے کا طریقہ، ٹولنگ، برقی معیار، آٹومیشن کے تقاضے، اور منزل یہ سب مشین کی حتمی قیمت کو تبدیل کر سکتے ہیں۔
| آرڈر کی مقدار | قیمت کی بنیاد | کوٹیشن کا عام انتظام |
| 1 سیٹ | سنگل مشین آرڈر | انفرادی کنفیگریشن کوٹیشن |
| 2-4 سیٹ | چھوٹے بیچ کا آرڈر | حجم کی قیمت ایک ہی یا مخلوط ترتیب کے مطابق دستیاب ہے۔ |
| 5+ سیٹ | پروجیکٹ یا بیچ آرڈر | پروجیکٹ پر مبنی کوٹیشن اور پروڈکشن شیڈول |
MOQ: 1 سیٹ۔صنعتی ڈرا بینچز کے لیے، ایک سے زیادہ مشینوں کا آرڈر دینا مختلف یونٹ قیمت کے لیے اہل ہو سکتا ہے، لیکن اصل درجے کی قیمت کی تصدیق کیٹلاگ سے اندازہ لگانے کے بجائے تجارتی کوٹیشن میں کی جانی چاہیے۔
ایف او بی:FOB کی قیمتوں کا حوالہ پروفارما انوائس اور سیلز کنٹریکٹ پر کھیپ کی متفقہ بندرگاہ کے ساتھ دیا جا سکتا ہے۔ چونکہ FangRong کی گوانگ ڈونگ میں مینوفیکچرنگ کی سہولیات موجود ہیں، حتمی فیکٹری لوڈنگ لوکیشن اور شپنگ انتظامات کے مطابق سیلز ٹیم کے ساتھ درست FOB پورٹ کی تصدیق کی جانی چاہیے۔ مثال کے طور پر کوٹیشن کو واضح طور پر نامزد پورٹ کو بیان کرنا چاہیے۔ایف او بی [چین کی بندرگاہ پر متفق]پورٹ کے نام کے بغیر "FOB China" استعمال کرنے کے بجائے۔
معیاری آرڈر لیڈ ٹائم:FR-16 معیاری کنفیگریشنز کی عام طور پر ضرورت ہوتی ہے۔30-60 دنتکنیکی تصدیق اور متفقہ ادائیگی کی وصولی کے بعد۔
FR-25 یا حسب ضرورت آرڈر لیڈ ٹائم:عام طور پر90-120 دنکاٹنے کے نظام، برقی ترتیب، ٹولنگ، آٹومیشن، اور دیگر پروجیکٹ کی ضروریات پر منحصر ہے۔
فوری آرڈر:موجودہ ورکشاپ کی صلاحیت، اجزاء کی دستیابی، اور ترتیب سے مشروط فوری پراجیکٹس کے لیے ایک تیز پیداواری شیڈول کا جائزہ لیا جا سکتا ہے۔ آرڈر کی جگہ کا تعین کرنے سے پہلے ایک تیز رفتار لیڈ ٹائم تحریری طور پر تصدیق کی جانی چاہئے؛ یہ خیال نہیں کیا جانا چاہئے کہ فوری آرڈر معیاری 30-60 دن کا شیڈول استعمال کر سکتا ہے۔
فور لائنز کولڈ ڈرائنگ اور کٹنگ مشین طویل فاصلے کی نقل و حمل کے لیے موزوں حفاظتی پیکیجنگ کے ساتھ برآمدی کھیپ کے لیے تیار کی گئی ہے۔ پیکیجنگ کا طریقہ مشین کے طول و عرض، الیکٹریکل کیبنٹ، ہائیڈرولک یا نیومیٹک اجزاء، اور سنکنرن سے حساس سطحوں پر مشتمل ہونا چاہیے۔
شپمنٹ سے پہلے، خریدار کو پیکنگ لسٹ، مشین کے طول و عرض، لفٹنگ پوائنٹس، برقی ضروریات، فاؤنڈیشن ڈرائنگ، اسپیئر پارٹس اور انسٹالیشن دستاویزات کی تصدیق کرنی چاہیے۔ یہ معلومات FR-25 کے لیے خاص طور پر اہم ہے کیونکہ اس کے معیاری طول و عرض تقریباً 12,000 × 2,900 × 1,500 ملی میٹر ہیں۔
اہم انتخاب کے عوامل ٹیوب یا بار کا قطر، مواد کی طاقت، لائنوں کی تعداد، اور کاٹنے کا طریقہ ہیں۔ FR-16 ہائیڈرولک Ø15 ملی میٹر تک 2 لائن پروڈکشن کے لیے موزوں ہے جہاں ہائیڈرولک کٹنگ کو ترجیح دی جاتی ہے۔ FR-16 نیومیٹک Ø15 ملی میٹر تک 2 لائنوں یا Ø12 ملی میٹر تک 4 لائنوں کو سپورٹ کرتا ہے، جب زیادہ پیداوار زیادہ اہم ہوتی ہے تو اسے موزوں بناتا ہے۔ FR-25 Saw Cutting 50 kN تک ڈرائنگ فورس فراہم کرتی ہے اور Ø25 ملی میٹر تک کی مصنوعات کو ہینڈل کرتی ہے، آری کٹنگ ایپلی کیشنز کے لیے موزوں ہے جس میں ہائیڈرولک یا نیومیٹک کٹنگ کی بجائے میکینیکل آری کی ضرورت ہوتی ہے۔
جی ہاں FR-16 ہائیڈرولک اور FR-25 آری کٹنگ ماڈلز کو 2 لائن پروڈکشن کے لیے ترتیب دیا گیا ہے، جبکہ FR-16 نیومیٹک کو 2 یا 4 لائنوں کے لیے ترتیب دیا جا سکتا ہے۔ جب ٹیوب کا قطر اور ڈرائنگ فورس کے تقاضے مشین کی ورکنگ رینج کے اندر ہوتے ہیں تو 4 لائن کنفیگریشن آؤٹ پٹ کو بڑھاتی ہے۔ یہ صرف مزید لائنیں شامل کرنے کا معاملہ نہیں ہے۔ ڈائی سیٹ اپ، مواد، قطر میں کمی اور دستیاب ڈرائنگ فورس سب کو پیداواری ضرورت کے مطابق ہونا چاہیے۔
میٹریل گریڈ فراہم کریں، باہر سے شروع ہونے والا قطر، تیار قطر، ٹیوب یا بار کی قسم، دیوار کی موٹائی اگر قابل اطلاق ہو، مطلوبہ تکمیل شدہ لمبائی، مطلوبہ روزانہ یا ماہانہ پیداوار، اور پیداواری لائنوں کی مطلوبہ تعداد۔ ٹیوبوں کے لیے، مواد کی حالت اور کمی کا شیڈول بھی اہم ہے کیونکہ ایک پاس میں ضرورت سے زیادہ کمی ڈرائنگ فورس کو بڑھا سکتی ہے اور سطح کے معیار کو متاثر کر سکتی ہے۔ یہ پیرامیٹرز مناسب ماڈل، ڈائی ترتیب، ڈرائنگ فورس اور کٹنگ کنفیگریشن کا تعین کرنے کے لیے استعمال کیے جاتے ہیں۔
کاٹنے کی لمبائی کو مشین کے PLC سسٹم کے ذریعے لمبائی کا پتہ لگانے اور کھانا کھلانے یا ڈرائنگ کی ترتیب کے ساتھ کنٹرول کیا جاتا ہے۔ اصل کاٹنے کی درستگی کا انحصار مادی لچک، سیدھا پن، ڈرائنگ کے حالات، کاٹنے کا طریقہ اور مشین سیٹ اپ پر ہوتا ہے۔ HVAC ٹیوبوں یا اجزاء جیسی ایپلی کیشنز کے لیے جن کے لیے مستقل اسمبلی کی لمبائی کی ضرورت ہوتی ہے، عمومی درستگی کے اعداد و شمار پر بھروسہ کرنے کے بجائے آرڈر کرنے سے پہلے حتمی رواداری کی اصل مواد اور ہدف کی لمبائی سے تصدیق کی جانی چاہیے۔
جی ہاں، مشین کو مختلف دھاتی مصنوعات کے لیے ترتیب دیا جا سکتا ہے، بشمول کاربن سٹیل، الائے سٹیل، سٹینلیس سٹیل، کاپر اور ایلومینیم۔ تاہم، ایک ہی ترتیب کو ہر مواد کے لیے موزوں نہیں سمجھا جانا چاہیے۔ سٹینلیس سٹیل اور اعلی طاقت والے مرکب عام طور پر زیادہ ڈرائنگ فورس اور زیادہ محتاط کمی کنٹرول کی ضرورت ہوتی ہے، جبکہ تانبے اور ایلومینیم کو سطح کی تکمیل کی حفاظت کے لیے مختلف ڈائی میٹریلز اور چکنا کرنے کے حالات درکار ہوتے ہیں۔ لہذا مشین کے انتخاب کے دوران مواد کے گریڈ اور سائز کی تصدیق کی جانی چاہئے۔
چار لائن والی کولڈ ڈرائنگ اور کٹنگ مشین بنیادی طور پر خودکار فکسڈ لینتھ کٹنگ کے ساتھ کولڈ ڈرائنگ کو مربوط کرنے کے لیے بنائی گئی ہے۔ اگر آنے والی ٹیوب یا بار کو ڈرائنگ ڈائی کے ذریعے براہ راست نہیں ڈالا جا سکتا ہے، تو ڈرائنگ سے پہلے پوائنٹنگ یا اختتامی تیاری کی ضرورت پڑ سکتی ہے۔ آیا علیحدہ پوائنٹنگ مشین کی ضرورت ہے اس کا انحصار ابتدائی مواد، اختتامی حالت اور ڈائی ڈیزائن پر ہے۔ مکمل عمل کا اندازہ اس وقت لگایا جا سکتا ہے جب گاہک کے خام مال کے نمونے اور ڈرائنگ کا شیڈول فراہم کیا جائے۔
ہائیڈرولک اور نیومیٹک کٹنگ خودکار مقررہ لمبائی کی پیداوار کے لیے موزوں ہیں جہاں تیز سائیکل آپریشن اور ڈرائنگ کی ترتیب کے ساتھ انضمام کی ضرورت ہے۔ نیومیٹک کٹنگ FR-16 فور لائن کنفیگریشن میں خاص طور پر مفید ہے جہاں پروڈکشن آؤٹ پٹ کو ترجیح دی جاتی ہے۔ آرا کٹنگ ایک مختلف کاٹنے کا طریقہ فراہم کرتی ہے اور اسے FR-25 ماڈل پر استعمال کیا جاتا ہے، جس میں ڈرائنگ فورس کی صلاحیت زیادہ ہوتی ہے اور یہ Ø25 ملی میٹر تک بڑی مصنوعات کو سپورٹ کرتا ہے۔ بہترین آپشن مواد، قطر، اختتامی چہرے کی ضروریات اور نیچے کی دھارے کی مشینی پر منحصر ہے۔
آرڈر کرنے سے پہلے، پروڈکٹ کے مواد اور طول و عرض، ڈرائنگ میں کمی، تیار شدہ لمبائی، مطلوبہ آؤٹ پٹ، بیک وقت لائنوں کی تعداد، کاٹنے کا طریقہ، برقی ضروریات، تنصیب کی شرائط اور آٹومیشن کی ضروریات کی تصدیق کریں۔ برآمدی منصوبوں کے لیے، اتفاق شدہ انکوٹرم اور شپمنٹ پورٹ، ڈیلیوری شیڈول، اسپیئر پارٹس پیکج، کمیشننگ کا طریقہ اور قابل اطلاق حفاظتی یا برقی ضروریات جیسے CE دستاویزات کی بھی تصدیق کریں۔ جب سخت جہتی یا سطح کی ضروریات شامل ہوں تو اصل ٹیوب یا بار کے نمونے فراہم کرنے کی سفارش کی جاتی ہے۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل