Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
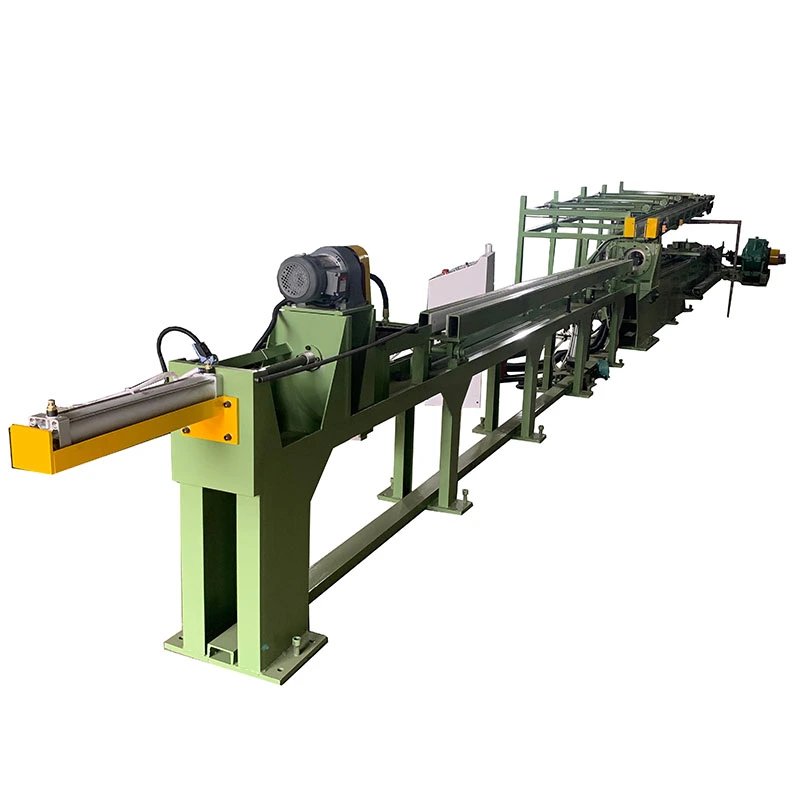
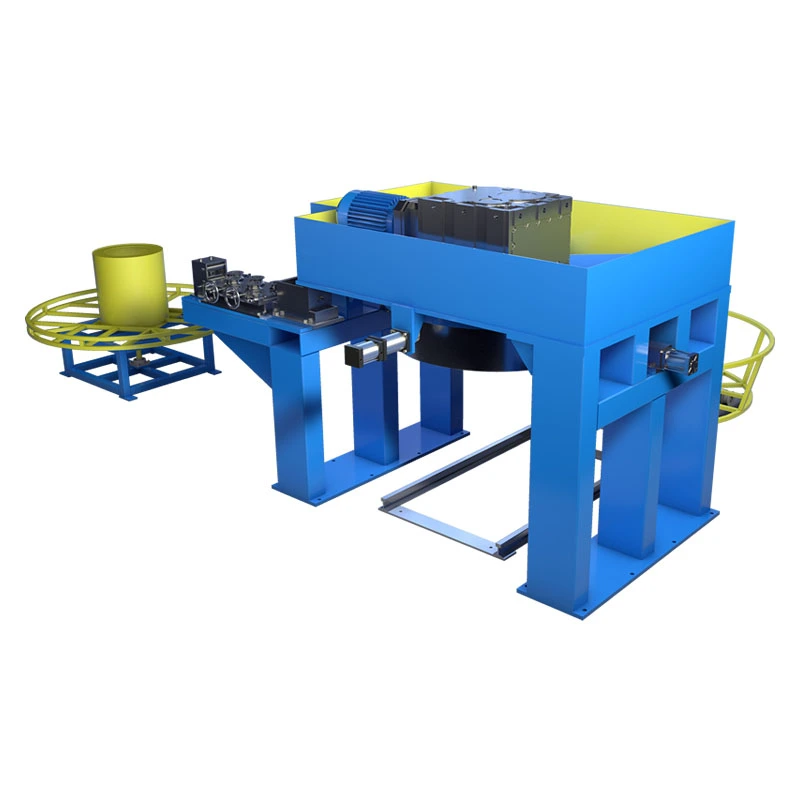
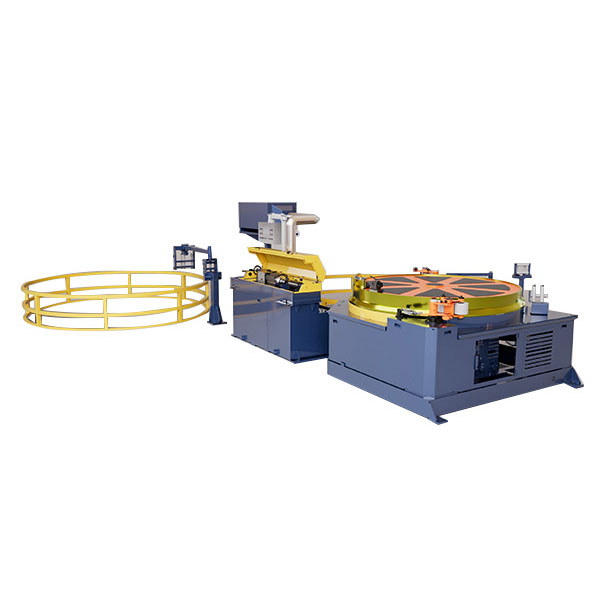
دیالٹی کوائل ڈرائنگ مشینجوڑتا ہےمسلسل ڈرائنگ اور coilingتانبے، ایلومینیم، سٹینلیس سٹیل، اور کاربن سٹیل ٹیوبوں یا تاروں کے لیے۔ تک ڈرائنگ کی رفتار کے ساتھ400 میٹر فی منٹاور ٹیوب کے قطر3-25 ملی میٹر، یہ کاٹنے، ہینڈلنگ، اور درمیانی اسٹوریج کو کم کرتا ہے۔ کنڈلی ڈرم سے رینج250-2200 ملی میٹر. فریکوئینسی کنٹرول رفتار ریگولیشن مستحکم ڈرائنگ کشیدگی اور سطح کے معیار کو برقرار رکھتا ہے. کے لیے موزوں ہے۔HVAC، ریفریجریشن، الیکٹریکل، آٹوموٹو، اور میڈیکل نلیاںپیداوار
دیالٹی کوائل ڈرائنگ مشیندھاتی ٹیوبوں اور تاروں کی مسلسل ڈرائنگ کے لیے ڈیزائن کیا گیا ہے جہاں تیار شدہ مواد کو کوائل کی شکل میں ڈرائنگ لائن چھوڑنے کی ضرورت ہوتی ہے۔ روایتی ڈرا بینچ کے برعکس جو فکسڈ لینتھ میٹریل کے ساتھ کام کرتا ہے، الٹی کنفیگریشن ایک پروڈکشن لائن میں ڈرائنگ، ٹیک اپ اور کوائل ہینڈلنگ کو یکجا کرتی ہے، جو اسے تانبے، ایلومینیم، سٹین لیس سٹیل، کاربن سٹیل اور الائے میٹریل میں لمبی لمبائی والی مصنوعات کے لیے موزوں بناتی ہے۔
FR-D سیریز ایک اوور ہیڈ ڈرائیو اور نیچے کی طرف کوائل کے انتظام کا استعمال کرتی ہے۔ یہ ترتیب کوائل حاصل کرنے والے علاقے کو نیچے سے قابل رسائی چھوڑ دیتا ہے اور خاص طور پر مفید ہے جہاں پروڈکشن کے لیے بار بار کوائل کی تبدیلی، طویل مسلسل لمبائی یا تیز لائن کی رفتار کی ضرورت ہوتی ہے۔ ماڈل اور مواد پر منحصر ہے، سیریز سے قطر کا احاطہ کرتا ہے3 ملی میٹر سے 25 ملی میٹرسے ڈھول قطر کے ساتھ250 ملی میٹر سے 2200 ملی میٹراور زیادہ سے زیادہ درج رفتار تک400 میٹر فی منٹ.


الٹی ڈرائنگ لائن استعمال کرنے کی بنیادی وجہ صرف مشین کی سمت بندی نہیں ہے۔ پیدا کرنے کی ضرورت ہے۔مواد کو بار بار سیدھے ٹکڑوں میں کاٹے بغیر طویل مسلسل لمبائی. یہ انٹرمیڈیٹ ہینڈلنگ کو کم کر سکتا ہے جب نیچے کی دھارے کا عمل کوائل سے کھلایا ہوا مواد بھی استعمال کرتا ہے۔
ترتیب خاص طور پر متعلقہ ہے:
کاپر اور ایلومینیم ٹیوبیں۔جہاں ہائی لائن اسپیڈ اور مسلسل کوائلنگ HVAC، ریفریجریشن اور ہیٹ ایکسچینجر کی پیداوار کے لیے اہم ہیں۔
چھوٹے قطر کے سٹینلیس سٹیل ٹیوبیں۔جہاں میڈیکل، انسٹرومینٹیشن یا فلوڈ کنٹرول پرزوں کے لیے کنٹرولڈ ڈرائنگ اور کوائل ڈیلیوری کی ضرورت ہوتی ہے۔
سٹیل اور کھوٹ کے تارفاسٹنرز، کولڈ ہیڈنگ اور دیگر ڈاون اسٹریم بنانے کے کاموں کے لیے مسلسل فیڈ اسٹاک کے طور پر استعمال کیا جاتا ہے۔
مشین کو مکمل پیداواری راستے کے حصے کے طور پر جانچنا چاہیے۔ ڈائی ریڈکشن، چکنا، آنے والی مواد کی حالت، مطلوبہ حتمی طول و عرض اور نیچے کی طرف کوائل کے تقاضے سبھی مشین کی عملی ترتیب کو متاثر کرتے ہیں۔
ماڈل کو منتخب کرنے سے پہلے حتمی بیرونی قطر، دیوار کی موٹائی جہاں قابل اطلاق ہو، مٹیریل گریڈ اور مطلوبہ کوائل وزن کی وضاحت کریں۔ ایک الٹی کوائل ڈرائنگ مشین صرف زیادہ سے زیادہ قطر کے مطابق منتخب کی گئی غیر ضروری طور پر بڑی ہو سکتی ہے اگر زیادہ تر پروڈکشن رن چھوٹے سائز میں ہوں۔
شروع ہونے والی ٹیوب یا تار کا قطر ڈرائنگ میں کمی اور مطلوبہ ڈرائنگ بوجھ کا تعین کرتا ہے۔ ٹیوب ایپلی کیشنز کے لیے، دیوار کی موٹائی اور اندرونی ٹولنگ پر بھی غور کرنے کی ضرورت ہے۔ اگر ایک ہی لائن پر کئی سائز تیار کیے جاتے ہیں، تو صرف سب سے بڑی مصنوعات کی بجائے مکمل سائز کی حد فراہم کریں۔
ڈرم کا قطر تیار کردہ مصنوعات کی موڑنے کی حالت اور دستیاب کنڈلی کی صلاحیت کو متاثر کرتا ہے۔ بڑے ڈرم عام طور پر ان مصنوعات کے لیے زیادہ موزوں ہوتے ہیں جو چھوٹے موڑنے والے رداس کو برداشت نہیں کر سکتے یا ان ایپلی کیشنز کے لیے جن کو بھاری کنڈلی کی ضرورت ہوتی ہے۔ صحیح سائز کا تعین ٹیوب قطر، مادی خصوصیات اور ہدف کوائل کے وزن کے ساتھ کیا جانا چاہیے۔
تفصیلات کے جدول میں زیادہ سے زیادہ رفتار مشین کی صلاحیت ہے، ہر مواد کے لیے پیداواری رفتار کی ضمانت نہیں ہے۔ کاپر اور ایلومینیم پر عام طور پر سٹینلیس سٹیل کے مقابلے کافی زیادہ رفتار سے عملدرآمد کیا جا سکتا ہے۔ چکنا، ڈائی جیومیٹری، کمی فی پاس، کولنگ اور مطلوبہ سطح کا معیار بھی عملی رفتار کو محدود کرتا ہے۔
آرڈر کرنے سے پہلے مطلوبہ کنڈلی قطر، کنڈلی وزن اور کنڈلی کے طول و عرض کی تصدیق کی جانی چاہئے. اگر تیار شدہ کوائل کو براہ راست کسی کٹنگ، اینیلنگ، صفائی یا پیکیجنگ لائن میں منتقل کیا جاتا ہے، تو ٹیک اپ کا انتظام اس ہینڈلنگ کے طریقہ سے مماثل ہونا چاہیے۔
خودکار کٹنگ، کلیمپنگ، چکنا، لمبائی کی گنتی، کوائل کی تبدیلی کی ترتیب اور ہائیڈرولک یا نیومیٹک افعال کو لائن میں ضم کیا جا سکتا ہے۔ مشین مکمل ہونے کے بعد شامل کرنے کے بجائے انجینئرنگ کے دوران ان ضروریات کی وضاحت کی جانی چاہئے۔
| پیداوار کی ضرورت | اہم انتخابی عنصر |
| تانبے یا ایلومینیم کی چھوٹی ٹیوب | قطر کی حد، ڈرائنگ کی رفتار اور کولنگ |
| طویل مسلسل ٹیوب | ڈرائنگ استحکام، ڈائی ریڈکشن اور ٹیک اپ کا انتظام |
| سٹینلیس سٹیل کی ٹیوب یا تار | ڈرائنگ لوڈ، چکنا، ڈائی کنفیگریشن اور عملی رفتار |
| بھاری تیار کنڈلی | ڈرم کا قطر، ٹیک اپ موٹر اور کوائل ہینڈلنگ کی صلاحیت |
| متعدد مصنوعات کے سائز | قابل استعمال قطر کی حد اور ٹولنگ کی تبدیلی کی ضروریات |
| خودکار بہاو پیداوار | پی ایل سی کے افعال، لمبائی کی گنتی اور کوائل چینج انٹرفیس |
FR-D رینج میں آٹھ ماڈلز شامل ہیں۔ ذیل کے اعداد و شمار معیاری ماڈل کی ترتیب ہیں؛ اصل پیداوار کی رفتار اور مناسب قطر مواد، کمی، ٹولنگ اور عمل کی ضروریات پر منحصر ہے۔
| ماڈل | موٹر پاور (کلو واٹ) | گیئر باکس | قطر کی حد (ملی میٹر) | زیادہ سے زیادہ رفتار (میٹر/منٹ) | ڈرم قطر (ملی میٹر) | ٹیک اپ موٹر (kW) | ٹیک اپ گیئر باکس |
| FR-D250 | 5.5 / 7.5 | WPX120 | ≤3 | 80 | 250 | 1.1 | ڈبلیو پی او 60 |
| FR-D600 | 11/15 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | ڈبلیو پی او 80 |
| FR-D800 | 18.5/22 | KAF97 | 3-8 | 150 | 800 | 1.5 | ڈبلیو پی او 80 |
| FR-D1000 | 22/37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | ڈبلیو پی او 100 |
| FR-D1200 | 37/45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | ڈبلیو پی او 100 |
| FR-D1500 | 45/55 | KAF127 | 3-15 | 250 | 1500 | 3 | ڈبلیو پی او 120 |
| FR-D1800 | 55/75 | KAF127/157 | ≤20 | 300 | 1800 | 3 / 5.5 | ڈبلیو پی او 155 |
| FR-D2200 | 90/110 | KAF167 | ≤25 | 400 | 2200 | 5.5 / 7.5 | ڈبلیو پی او 250 |
اہم:درج کردہ زیادہ سے زیادہ رفتار حوالہ مشین کی درجہ بندی ہے اور اسے سٹینلیس سٹیل یا دیگر اعلی طاقت والے مواد کے لیے تجویز کردہ آپریٹنگ رفتار نہیں سمجھا جانا چاہیے۔ حتمی رفتار مواد، شروع ہونے والے سائز، کمی کے شیڈول، ڈائی ڈیزائن، چکنا اور مطلوبہ سطح کے معیار سے قائم کی جاتی ہے۔
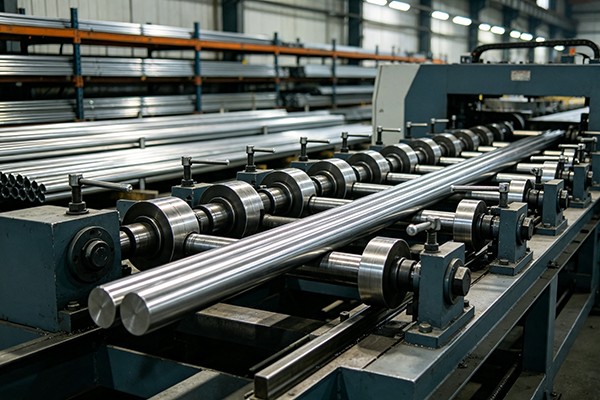
آنے والی ٹیوب یا تار کی سیدھ کو درست کرنے کے لیے ڈرائنگ ڈائی سے پہلے ایک ایڈجسٹ کراس رولر سیدھا کرنے والا سیکشن انسٹال کیا جا سکتا ہے۔ یہ اس وقت مفید ہے جب آنے والی کنڈلی میں نمایاں گھماؤ ہو یا جب مستقل ڈائی انٹری ضروری ہو۔
تیز رفتار پیداوار کے لیے، ڈرائنگ اور رگڑ سے پیدا ہونے والی حرارت کو چکنا کرنے والے کی حالت اور مرنے والے درجہ حرارت کے ساتھ مل کر غور کرنا چاہیے۔ جبری ہوا کی کولنگ کو شامل کیا جا سکتا ہے جہاں اس عمل کو گرمی کے اضافی انتظام کی ضرورت ہوتی ہے۔
ٹیک اپ یونٹ نہ صرف سمیٹنے والا آلہ ہے۔ کنڈلی کا قطر، سمیٹنے کی رفتار اور مصنوعات کی رہنمائی اس بات پر اثر انداز ہوتی ہے کہ تیار شدہ مواد کو کس حد تک مضبوطی سے اور مستقل طور پر ترتیب دیا گیا ہے۔ اس لیے ٹیک اپ کی تفصیلات تیار شدہ کوائل کے وزن اور ڈرائنگ کے بعد استعمال ہونے والے ہینڈلنگ آلات سے مماثل ہونا چاہیے۔
ڈائی میٹریل، اپروچ جیومیٹری اور پھسلن کا انتخاب ورک پیس کے مواد اور کمی کے مطابق کیا جاتا ہے۔ کاپر، ایلومینیم اور سٹینلیس سٹیل کو خود بخود ایک ہی ٹولنگ یا چکنا کرنے والے پیرامیٹرز کا استعمال نہیں کرنا چاہیے۔
ائر کنڈیشنگ، ریفریجریشن، ہیٹ ایکسچینجرز، برقی اجزاء اور دیگر کوائل فیڈ ایپلی کیشنز کے لیے ٹیوبوں کی مسلسل ڈرائنگ کے لیے استعمال کیا جاتا ہے۔ یہ مواد تیز رفتار پیداوار کے لیے موزوں ہیں جب کمی اور چکنا کرنے کا نظام مناسب طریقے سے مماثل ہے۔
چھوٹے قطر کی صحت سے متعلق نلیاں، آلات سازی، طبی اجزاء اور سیال کنٹرول مصنوعات کے لیے استعمال کیا جاتا ہے۔ تانبے اور ایلومینیم کے مقابلے میں، سٹینلیس سٹیل کو عام طور پر ڈرائنگ کی کم رفتار اور چکنا کرنے، مرنے کے لباس اور کمی پر قریبی کنٹرول کی ضرورت ہوتی ہے۔
مسلسل کنڈلی کی شکل تار کے لیے موزوں ہے جو براہ راست بعد میں بننے والے آپریشنز جیسے کولڈ ہیڈنگ اور فاسٹنر پروڈکشن میں فیڈ کرتی ہے۔ ڈرائنگ کا مطلوبہ راستہ سٹیل کے گریڈ، تار کی حالت اور آخری قطر پر منحصر ہے۔
FangRong نے 1998 سے ڈرائنگ کا سامان تیار کیا ہے اور ڈونگ گوان اور یانگ جیانگ میں پیداواری سہولیات چلاتا ہے۔ مینوفیکچرنگ کے دائرہ کار میں کولڈ ڈرائنگ مشینیں، سیدھا کرنے کا سامان اور متعلقہ دھات بنانے والی مشینری شامل ہے۔
الٹی ڈرائنگ لائن کے لیے، فیکٹری کا معائنہ ان حصوں پر توجہ مرکوز کرتا ہے جو براہ راست مسلسل چلانے پر اثر انداز ہوتے ہیں: ڈرم رن آؤٹ، ڈرائیو آپریشن، گیئر باکس کی حالت، الیکٹریکل کنٹرول، ٹیک اپ موومنٹ، حفاظتی افعال اور تیار شدہ کوائل کا معیار۔
انجینئرنگ:مواد، طول و عرض، کمی، رفتار، ڈرم سائز، ٹیک اپ کی ضروریات اور آٹومیشن کی تصدیق کریں۔
مشینی:انجینئرنگ ڈرائنگ کے مطابق فریم، ڈرم، شافٹ، ٹرانسمیشن پارٹس اور دیگر اہم اجزاء تیار کریں۔
اسمبلی:ڈرائنگ ڈرائیو، ڈرم، ڈائی باکس، سیدھا سیکشن، ٹیک اپ اور کنٹرول سسٹم کو مربوط کریں۔
کنٹرول کمیشننگ:ٹیسٹ کی رفتار کا ضابطہ، لمبائی کی گنتی، آپریٹنگ منطق، حفاظتی سرکٹس اور اختیاری خودکار افعال۔
فیکٹری ٹیسٹنگ:مکینیکل موومنٹ، الیکٹریکل آپریشن، ڈرم رن آؤٹ، کوائل کی تشکیل اور مشین کے ردعمل کا معائنہ ٹیسٹ کی متفقہ شرائط کے تحت کریں۔
ISO 9001:2015:کوالٹی مینجمنٹ سسٹم جس میں ڈیزائن، مینوفیکچرنگ اور متعلقہ خدمات کی سرگرمیاں شامل ہیں۔ سرٹیفکیٹ نمبر UQ231211R1۔
عیسوی دستاویزات:قابل اطلاق مارکیٹوں کو فراہم کی جانے والی مشینوں کے لیے حفاظت سے متعلق ڈیزائن اور دستاویزات فراہم کی جا سکتی ہیں۔
ایس جی ایس معائنہ:تیسری پارٹی کے معائنہ کا اہتمام گاہک کے معائنہ کی ضروریات کے مطابق کیا جا سکتا ہے۔
اجزاء کا انتخاب:موٹر، گیئر باکس، نیومیٹک، الیکٹریکل، PLC، HMI اور انورٹر برانڈز بجٹ، مقامی سروس کی دستیابی اور پروجیکٹ کی ضروریات کے مطابق بتائے جا سکتے ہیں۔
الٹی کوائل ڈرائنگ مشین مناسب مکینیکل تحفظ، نمی کے تحفظ اور سنکنرن کی روک تھام کے ساتھ برآمدی کھیپ کے لیے تیار کی گئی ہے۔ بڑے آلات کو نقل و حمل کے قابل حصوں میں تقسیم کیا جاتا ہے جہاں ضرورت ہو، انجینئرنگ مرحلے کے دوران پیکنگ اور اٹھانے کے انتظامات پر غور کیا جاتا ہے۔
عام لیڈ ٹائم ہے۔معیاری چھوٹے ماڈلز کے لیے 30-60 دناور تقریبابڑی یا اپنی مرضی کے مطابق ترتیب کے لیے 60-90 دن. حتمی شیڈول کا انحصار ماڈل، اجزاء کے انتخاب، ٹولنگ اور آٹومیشن کی گنجائش پر ہے۔
میٹریل گریڈ، ٹیوب یا تار کی قسم، ابتدائی قطر، آخری قطر، ٹیوبوں کے لیے دیوار کی موٹائی، مطلوبہ پیداوار کی رفتار، ہدف کوائل کا وزن اور نیچے کی طرف سے ہینڈلنگ کا طریقہ فراہم کریں۔ اگر ایک ہی مشین پر کئی پروڈکٹس چلیں گے تو مکمل سائز کی حد فراہم کریں۔
ڈرم کو پروڈکٹ کے قطر، مواد کے موڑنے کی قابل اجازت حالت، مطلوبہ کنڈلی قطر اور کوائل کے وزن کے مطابق منتخب کیا جانا چاہیے۔ ایک بڑا ڈرم خود بخود بہتر نہیں ہوتا ہے۔ یہ سامان کے سائز اور لاگت کو بڑھاتا ہے اور اسے پروڈکٹ اور پروڈکشن کی ضروریات کے مطابق جائز قرار دیا جانا چاہیے۔
نہیں، سٹینلیس سٹیل کو عام طور پر ڈرائنگ کی رفتار کافی کم ہوتی ہے کیونکہ اس کی اخترتی مزاحمت اور مختلف حرارت اور چکنا کرنے کی ضرورت ہوتی ہے۔ اصل رفتار کاپر ریٹیڈ زیادہ سے زیادہ کے بجائے میٹریل گریڈ، کمی اور ڈائی کنفیگریشن سے قائم کی جانی چاہیے۔
ہاں، بشرطیکہ سائز منتخب ماڈل کے قابل استعمال رینج میں آتے ہوں اور مناسب ڈائز اور پروسیس پیرامیٹرز دستیاب ہوں۔ پروڈکٹ کی وسیع رینج کے لیے، مشین کے انتخاب کے دوران ڈائی تبدیل کرنے کا طریقہ، چکنا کرنے کا انتظام اور رفتار پر قابو پانے کی حد پر غور کیا جانا چاہیے۔
ٹیک اپ سسٹم بنیادی ڈرائنگ بوجھ کے بجائے وصول کنڈلی کو کنٹرول کرتا ہے۔ اس کی صلاحیت اور رفتار تیار شدہ مصنوعات، کنڈلی کے قطر اور مطلوبہ سمیٹنے کی حالت سے مماثل ہونی چاہیے۔ ایک کم سائز کا ٹیک اپ سسٹم ایک حد بن سکتا ہے یہاں تک کہ جب مین ڈرائنگ ڈرائیو میں کافی طاقت ہو۔
مکمل پروڈکشن ٹیسٹ کے لیے، ڈرائنگ کی رفتار، جہتی مستقل مزاجی، ڈرم آپریشن، ٹیک اپ سنکرونائزیشن، کوائل کی تشکیل، برقی اور حفاظتی افعال، چکنا اور کولنگ سسٹم چیک کریں۔ جب ممکن ہو، گاہک کی اصل ٹیوب یا تار سے ٹیسٹنگ اکیلے اتاری ہوئی مشین کے ٹیسٹ سے زیادہ مفید قبولیت کا حوالہ فراہم کرتی ہے۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل