Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
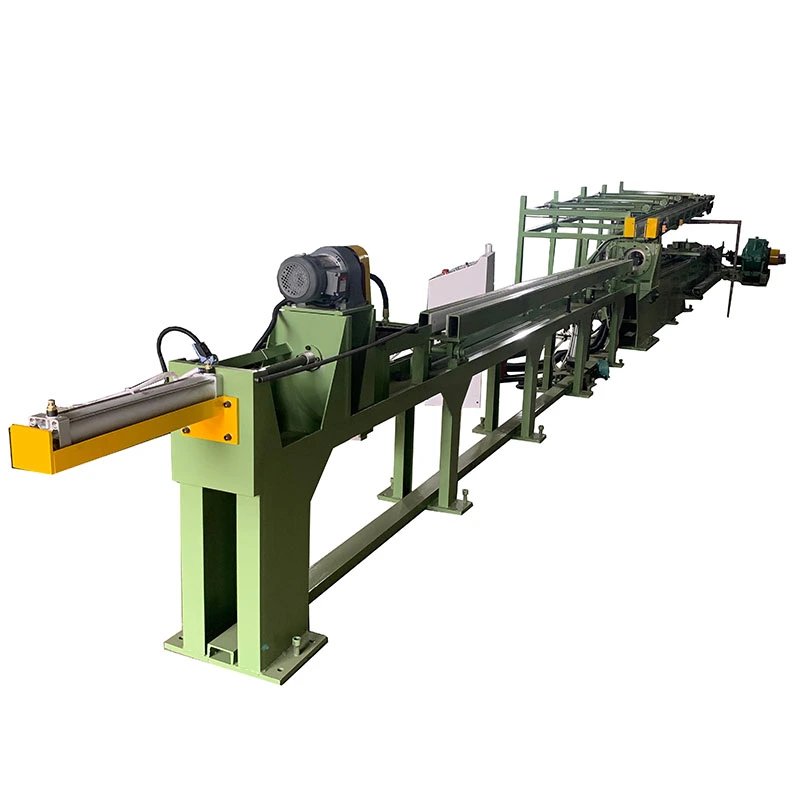
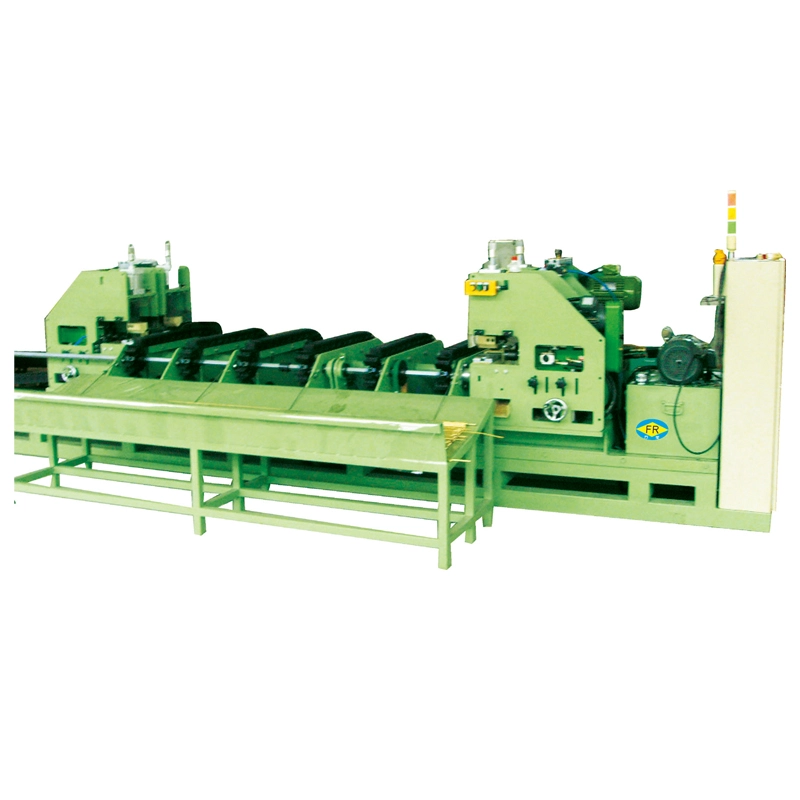
دیبس بار ہائیڈرولک ڈرائنگ مشینسرد ڈرائنگ کے لئے ڈیزائن کیا گیا ہےتانبے اور ایلومینیم کے بس بارجہتی درستگی، سطح کی تکمیل، اور سختی کو بہتر بنانا۔ ڈرائنگ فورسز سے رینج10-100 ٹنکی ڈرائنگ کی لمبائی کے ساتھ6-12 میٹراور کی رفتار2–12 میٹر/منٹ. یہ تانبے کے بسبار کو سنبھالتا ہے۔40×2 ملی میٹر سے 400×30 ملی میٹر. ہائیڈرولک فورس کنٹرول اور متغیر رفتار کم سطح کے نقائص کے ساتھ مستحکم ڈرائنگ فراہم کرتی ہے۔ کے لیے موزوں ہے۔بجلی کی تقسیم، ٹرانسفارمرز، سوئچ گیئر، اور برقی آلات.
دیبس بار ہائیڈرولک ڈرائنگ مشینجسے کاپر بس بار ڈرا بینچ یا ہائیڈرولک بسبار ڈرائنگ مشین بھی کہا جاتا ہے، کو ایکسٹروشن یا کاسٹنگ کے بعد کولڈ ڈرائنگ کاپر اور ایلومینیم فلیٹ سلاخوں کے لیے ڈیزائن کیا گیا ہے۔ ہائیڈرولک سلنڈر چوڑائی اور موٹائی کو کم کرنے، جہتی مستقل مزاجی کو بہتر بنانے، سطح کو بہتر بنانے اور ٹھنڈے کام کے ذریعے طاقت بڑھانے کے لیے ایک درست ڈائی کے ذریعے ورک پیس کو کھینچتا ہے۔
FangRong کی FR- سیریز میں شامل ہے۔FR-10T، FR-20T، FR-30T، FR-50T اور FR-100T، 10 سے 100 ٹن تک ڈرائنگ فورسز کا احاطہ کرتا ہے۔ ماڈل پر منحصر ہے، مشین بس بار سے ہینڈل کرتی ہے۔چوڑائی میں 15 سے 400 ملی میٹر، موٹائی میں 2 سے 30 ملی میٹر، اور مؤثر ڈرائنگ کی لمبائی میں 6 سے 12 میٹر. یہ بنیادی طور پر تانبے اور ایلومینیم بس بارز کے لیے سوئچ گیئر، تقسیم کا سامان، ٹرانسفارمرز، الیکٹریکل کنیکٹرز اور دیگر پاور ایپلی کیشنز کے لیے استعمال ہوتا ہے۔
بسبار ہائیڈرولک ڈرائنگ مشین ہائیڈرولک پل کے ذریعے عمل کا استعمال کرتی ہے۔ اصل ڈائی ڈیزائن، کمی فی پاس اور ڈرائنگ فورس کا تعین صرف بس بار کے سائز کے بجائے ابتدائی حصے، ہدف کے حصے، مواد کی حالت اور مطلوبہ خصوصیات سے کیا جانا چاہیے۔
1. ورک پیس لوڈ ہو رہا ہے۔
ایکسٹروڈڈ یا کاسٹ کاپر یا ایلومینیم بس بار فیڈ ریک پر رکھا گیا ہے۔ سرکردہ سرے کو نوکدار یا کم کیا جاتا ہے تاکہ یہ ڈرائنگ ڈائی میں داخل ہو سکے۔
2. ڈائی انٹری
تیار شدہ اختتام مطلوبہ آخری کراس سیکشن کے لیے ڈیزائن کردہ ڈائی سے گزرتا ہے۔ غیر معیاری بس بار پروفائلز کے لیے، ڈائی ہولڈر اور ٹولنگ کو سیکشن سے ملنے کے لیے ترتیب دیا جا سکتا ہے۔
3. ہائیڈرولک ڈرائنگ
ہائیڈرولک سلنڈر بس بار کو ڈائی کے ذریعے ایک کنٹرولڈ فورس پر کھینچتا ہے۔ سلنڈر بور کے سائز پورے FR-سیریز کی حد سے ہیں۔125 سے 280 ملی میٹرسے پسٹن راڈ قطر کے ساتھ70 سے 140 ملی میٹر.
4. ڈرائنگ اسپیڈ کنٹرول
ڈرائنگ کی رفتار سے سایڈست ہے2 سے 12 میٹر فی منٹ. بڑی کمیوں، مشکل حصوں یا عمل کے حالات کے لیے کم رفتار بہتر ہو سکتی ہے جس کے لیے قریب سے کنٹرول کی ضرورت ہوتی ہے، جب کہ مستحکم پروڈکشن لائنیں ایک اعلی ترتیب کا استعمال کر سکتی ہیں جہاں ٹولنگ اور چکنا کرنے کا نظام اس کی اجازت دیتا ہے۔
5. ریٹرن اسٹروک
ڈرائنگ اسٹروک کے بعد، گاڑی اگلے سائیکل کے لیے چھوٹے ماڈلز پر 20 میٹر فی منٹ تک اور FR-100T پر 15 میٹر فی منٹ تک واپس آتی ہے۔
6. ضرورت پڑنے پر سیدھا کرنا
ایک اختیاری سیدھا کرنے والا یونٹ شامل کیا جا سکتا ہے جب نیچے کی دھارے کے عمل کو کمان یا موڑ کے سخت کنٹرول کی ضرورت ہوتی ہے۔
PLC ڈرائنگ اور واپسی کی ترتیب کو کنٹرول کر سکتا ہے، جبکہ HMI آپریٹرز کو آپریٹنگ پیرامیٹرز جیسے ڈرائنگ کی رفتار اور اسٹروک کی لمبائی کو سیٹ اور مانیٹر کرنے کی اجازت دیتا ہے۔
اخراج کے بعد ڈھیلی جہتی رواداری
اکیلے اخراج درست برقی اجزاء کے لیے درکار چوڑائی اور موٹائی کی رواداری فراہم نہیں کر سکتا ہے۔ کیلیبریٹڈ ڈائی کے ذریعے ڈرائنگ کراس سیکشن میں ایک کنٹرول شدہ کمی فراہم کرتا ہے اور بار کے ساتھ جہتی مستقل مزاجی کو بہتر بناتا ہے۔
پچھلے عمل سے سطح کے نقائص
باہر نکالی گئی سطحوں میں نشانات یا بے ضابطگیاں ہوسکتی ہیں جو بے نقاب بس بارز یا درست رابطے والے اجزاء کے لیے ناقابل قبول ہو جاتی ہیں۔ مناسب طریقے سے منتخب کردہ ڈرائنگ ٹولنگ اور چکنا تیار شدہ سطح کو بہتر بنا سکتا ہے۔
کم سختی یا ناکافی طاقت
کولڈ ڈرائنگ کام کی سختی کو متعارف کراتی ہے۔ اس سے سختی اور تناؤ کی طاقت میں اضافہ ہو سکتا ہے اور بعد میں موڑنے، اسمبلی یا سمیٹنے کے دوران بس بار کو اپنی شکل برقرار رکھنے میں مدد مل سکتی ہے۔ عین مطابق مکینیکل پراپرٹی کی تبدیلی کمی اور مادی حالت پر منحصر ہے۔
کراس سیکشن تغیر
ایک درست ڈرائنگ ڈائی تیار شدہ حصے کو اکیلے اخراج پر انحصار کرنے سے زیادہ مستقل طور پر کنٹرول کرتی ہے، جو اس وقت اہم ہے جب بس بارز کو فکسڈ کلیئرنس، ٹرمینلز، انسولیٹر یا برقی اسمبلیوں میں فٹ ہونا چاہیے۔
بار بار دستی ڈرائنگ آپریشنز
ہائیڈرولک ایکٹیویشن پروگرام کے قابل کھینچنے اور واپسی کے چکر مہیا کرتی ہے، دستی طور پر کنٹرول شدہ یا میکانکی طور پر چلنے والے آلات کے مقابلے میں دستی مداخلت کو کم کرتی ہے۔
صحت سے متعلق کراس سیکشن کنٹرول
ڈرائنگ کے عمل کی بنیادی قدر صرف کھینچنے والی قوت کو بڑھانے کے بجائے جہتی اصلاح ہے۔ یہ سب سے زیادہ مفید ہے جب باہر نکالا ہوا حصہ مطلوبہ حتمی سائز کے قریب ہو لیکن اسمبلی یا برقی اجزاء کے لیے درکار رواداری کو مسلسل پورا نہیں کرتا ہے۔
2-12 میٹر/منٹ سایڈست ڈرائنگ کی رفتار
متغیر رفتار آپریٹر کو عمل کو مواد، سیکشن جیومیٹری، کمی اور ٹولنگ کی حالت سے ملانے کی اجازت دیتی ہے۔ زیادہ سے زیادہ رفتار خود بخود بہترین پیداوار کی ترتیب نہیں ہے۔ سطح کا معیار، مرنے کا درجہ حرارت اور چکنا بھی قابل استعمال رفتار کو متاثر کرتا ہے۔
10-100 ٹن ڈرائنگ فورس
مطلوبہ ٹنیج کا انحصار مادی طاقت، کمی، رابطے کے حالات اور سیکشن جیومیٹری پر ہوتا ہے۔ ایک وسیع بس بار کو لازمی طور پر ایک ہی قوت کی ضرورت نہیں ہوتی ہے جتنی کہ مساوی کراس سیکشنل ایریا کی ایک تنگ بار، اس لیے ماڈل کا انتخاب اصل ڈرائنگ فورس کے حساب کتاب پر مبنی ہونا چاہیے۔
6-12 میٹر مؤثر ڈرائنگ لمبائی
یہ رینج بہت سی سیدھی بس بار پروڈکشن ایپلی کیشنز کا احاطہ کرتی ہے۔ لمبے اسٹروک پر غور کیا جا سکتا ہے جب تیار شدہ پروڈکٹ کی لمبائی یا پروڈکشن لے آؤٹ ان کی ضرورت ہو۔
ہائیڈرولک فورس کنٹرول
ہائیڈرولک نظام پورے اسٹروک کے دوران کنٹرول پلنگ فورس فراہم کرتا ہے۔ یہ خاص طور پر تانبے کے بڑے حصوں اور عمل کے لیے مفید ہے جہاں کھینچنے والی قوت میں اچانک تبدیلیاں سطح کے معیار یا ٹولنگ کی زندگی کو متاثر کر سکتی ہیں۔
PLC اور HMI کنٹرول
قابل پروگرام کنٹرول ڈرائنگ اسٹروک، ریٹرن اسٹروک اور سائیکل کی ترتیب کو منظم کر سکتا ہے۔ یہ دوبارہ پروڈکشن کے لیے مفید ہے کیونکہ آپریٹرز ہر اسٹروک کو دستی طور پر کنٹرول کرنے کے بجائے طے شدہ عمل کی ترتیبات کے ساتھ کام کر سکتے ہیں۔
اختیاری سیدھا اور لائن انضمام
کئی ڈاون اسٹریم آپریشنز کے ذریعے بس بار پر کارروائی کرنے والے پودوں کے لیے، ڈرائنگ مشین کو فیڈنگ، سیدھا کرنے یا دوسرے ہینڈلنگ آلات کے ساتھ ترتیب دیا جا سکتا ہے تاکہ درمیانی ہینڈلنگ کو کم کیا جا سکے۔
ماڈل کا انتخاب کے ساتھ شروع ہونا چاہئے۔شروع ہونے والی چوڑائی اور موٹائی، ہدف کی چوڑائی اور موٹائی، تانبا یا ایلومینیم گریڈ، فی پاس کمی، ڈرائنگ کی مطلوبہ لمبائی اور متوقع پیداواری پیداوار. اس کے بعد ریٹیڈ ٹنیج کو حسابی ڈرائنگ فورس کے خلاف چیک کیا جانا چاہئے۔
| ماڈل | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| ڈرائنگ فورس (ٹن) | 10 | 20 | 30 | 50 | 100 |
| بس بار کی چوڑائی (ملی میٹر) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| بس بار کی موٹائی (ملی میٹر) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| مؤثر ڈرائنگ کی لمبائی (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| سلنڈر بور قطر (ملی میٹر) | 125 | 150 | 180 | 200 | 280 |
| پسٹن راڈ قطر (ملی میٹر) | 70 | 80 | 90 | 100 | 140 |
| ڈرائنگ کی رفتار (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| واپسی کی رفتار (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| مین موٹر پاور (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| سسٹم پریشر (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
تمام FR-سیریز کے ماڈلز بنیادی طور پر تانبے اور ایلومینیم بسبار کے لیے بنائے گئے ہیں۔ پروڈکشن لائن کے مطابق کسٹم ڈائی ہولڈرز، لمبے ڈرائنگ اسٹروک، خصوصی چوڑائی/موٹائی رینجز، فیڈنگ سسٹم اور سیدھا کرنے والے آلات پر غور کیا جا سکتا ہے۔
صرف کیٹلاگ میں درج زیادہ سے زیادہ بس بار کے طول و عرض سے ہائیڈرولک ڈرا بینچ کا انتخاب نہ کریں۔ انجینئرنگ کی سفارش کے لیے، فراہم کریں۔میٹریل گریڈ، سٹارٹنگ سیکشن، تیار سیکشن، ڈرائنگ کی لمبائی، پاسز کی تعداد اور ٹارگٹ آؤٹ پٹ. یہ پیرامیٹرز مشین کی وضاحت کرنے سے پہلے مطلوبہ ڈرائنگ فورس اور مناسب کمی کے شیڈول کا جائزہ لینے کی اجازت دیتے ہیں۔
ضرورت سے زیادہ ٹنیج والی بس بار ہائیڈرولک ڈرائنگ مشین اگر مطلوبہ ڈرائنگ فورس بہت کم ہو تو عمل کو بہتر بنائے بغیر سامان کی لاگت میں اضافہ کر سکتی ہے۔ اس کے برعکس، مشین کی قوت کی حد پر مسلسل کام کرنے سے مادی حالت، چکنا یا ٹولنگ میں تبدیلیوں کے لیے کم مارجن رہ جاتا ہے۔ اس لیے مناسب کام کرنے کی حد کا تعین صرف ٹننج کے بجائے اصل عمل سے کیا جانا چاہیے۔
سوئچ گیئر، ڈسٹری بیوشن پینلز اور بس ڈکٹ کے لیے تانبے کی بس باروں کو مسلسل چوڑائی اور موٹائی کی ضرورت ہوتی ہے کیونکہ تیار شدہ حصے میں موصلیت کے نظام، ٹرمینلز اور مکینیکل سپورٹ کے فٹ ہونا ضروری ہے۔ ایک FR-30T سے FR-50T کلاس مشین کو طاقت کے حساب کتاب کے بعد میڈیم سیکشن ایپلی کیشنز کے لیے سمجھا جا سکتا ہے۔
عام پیداوار کا مسئلہ:ایک extruded بار جہتی طور پر ہدف کے قریب ہے لیکن اسمبلی سے پہلے اضافی مشینی کی ضرورت ہوتی ہے۔ ڈرائنگ سطح کی مستقل مزاجی کو بہتر بناتے ہوئے حصے کو مخصوص جہتوں کے قریب لا سکتی ہے۔
ٹرانسفارمر اسمبلیوں میں استعمال ہونے والے فلیٹ تانبے کے کنڈکٹرز کو تشکیل دینے یا سمیٹنے کے لیے کنٹرول شدہ طول و عرض اور مناسب مکینیکل خصوصیات کی ضرورت ہو سکتی ہے۔ کولڈ ڈرائنگ جہتی کمی کے علاوہ کام کو سختی فراہم کر سکتی ہے۔
عام پیداوار کا مسئلہ:ایک کنڈکٹر جو بہت نرم یا جہتی طور پر متضاد ہے وائنڈنگ کے دوران خراب ہو سکتا ہے۔ ڈرائنگ شیڈول کو سمیٹنے کے آپریشن سے پہلے مطلوبہ حتمی حصے اور مادی حالت کو حاصل کرنے کے لیے منتخب کیا جا سکتا ہے۔
ٹرمینلز، کنیکٹرز اور گراؤنڈنگ اجزاء کے لیے استعمال ہونے والے تانبے کے چھوٹے حصے مسلسل کراس سیکشنل ڈائمینشنز سے فائدہ اٹھاتے ہیں کیونکہ تغیرات اسمبلی فٹ اور برقی رابطے کو متاثر کر سکتے ہیں۔
عام پیداوار کا مسئلہ:بار کی موٹائی میں فرق متضاد مشینی الاؤنس یا اسمبلی فٹ پیدا کرتا ہے۔ ایک کیلیبریٹڈ ڈرائنگ ڈائی ایک دہرائے جانے والا فائنل سیکشن فراہم کرتا ہے۔
بڑے تانبے کے کنڈکٹرز اور الیکٹروڈ بس بار جو الیکٹرولائسز اور دیگر ہائی کرنٹ سسٹمز میں استعمال ہوتے ہیں ان کو کافی حد تک کراس سیکشنل صلاحیت کی ضرورت ہوتی ہے۔ دیFR-100T100 ٹن تک ریٹیڈ ڈرائنگ فورس فراہم کرتا ہے اور بیان کردہ ماڈل رینج کے اندر 400 ملی میٹر چوڑائی اور 30 ملی میٹر موٹی بس بار کو سپورٹ کرتا ہے۔
تانبے کے بس بار سولر انورٹر کیبنٹ، انرجی سٹوریج سسٹم اور پاور کنورژن آلات میں استعمال ہوتے ہیں۔ ڈرائنگ مفید ہے جہاں کنڈکٹر کو مکے لگانے، موڑنے، چڑھانے یا فائنل اسمبلی سے پہلے کنٹرول شدہ جہتوں کو پورا کرنا چاہیے۔
فلیٹ کاپر کنڈکٹرز بیٹری سسٹمز، ہائی کرنٹ کنیکٹرز اور پاور ڈسٹری بیوشن اسمبلیوں میں استعمال ہوتے ہیں۔ ان ایپلی کیشنز کے لیے، جہتی مستقل مزاجی اہم ہے کیونکہ بس بار اکثر ڈرائنگ کے بعد موڑنے، موصلیت، چھدرن یا ٹرمینل اسمبلی سے گزرتے ہیں۔
1998 سے ہائیڈرولک ڈرا بینچ انجینئرنگ
FangRong 1998 سے کولڈ ڈرائنگ کے سامان کی تیاری میں مصروف ہے۔ اس کا انجینئرنگ تجربہ ہائیڈرولک ڈرا بینچز، ڈائی ڈیزائن، ڈرائنگ فورس کیلکولیشن، تخفیف کے نظام الاوقات اور نان فیرس اور دیگر دھاتی مصنوعات کے لیے پروسیس آٹومیشن پر محیط ہے۔
دو مینوفیکچرنگ سہولیات
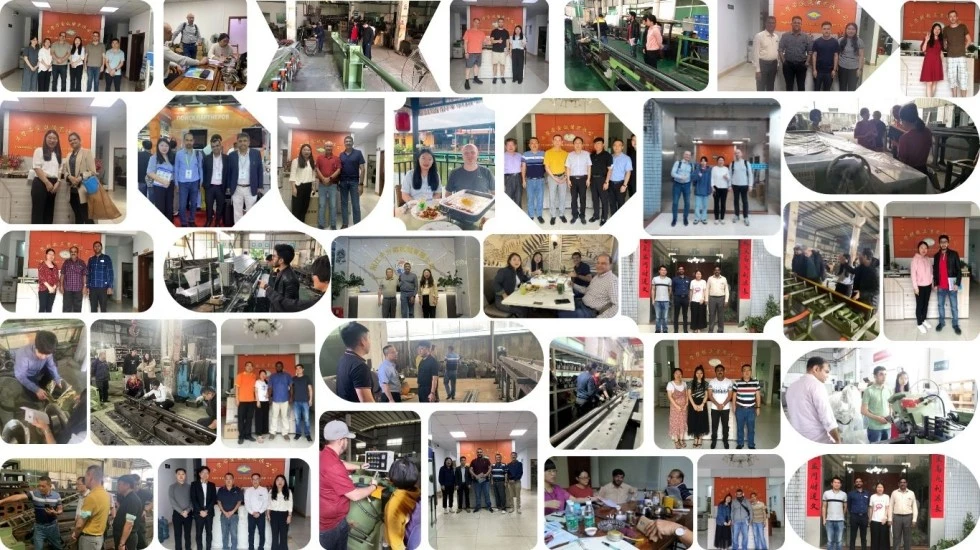
FangRong ڈونگ گوان اور یانگ جیانگ میں مینوفیکچرنگ کی سہولیات چلاتا ہے۔ دو سائٹ پروڈکشن کا انتظام معیاری اور اپنی مرضی کے مطابق ڈرائنگ آلات کے لیے اضافی پیداواری صلاحیت فراہم کرتا ہے۔
بین الاقوامی تنصیبات
FangRong کا سامان 70 سے زائد ممالک میں صارفین کو فراہم کیا گیا ہے اور اسے تانبے، ایلومینیم، سٹیل، سٹینلیس سٹیل اور دیگر دھاتی پروسیسنگ ایپلی کیشنز میں استعمال کیا گیا ہے۔
عمل سے متعلق انجینئرنگ
بس بار پروجیکٹ کے لیے، انجینئرنگ کا اہم کام صرف ہائیڈرولک سلنڈر کے انتخاب تک محدود نہیں ہے۔ FangRong ڈرائنگ فورس کیلکولیشنز، ڈائی کنفیگریشن، ریڈکشن شیڈولز، ہائیڈرولک پیرامیٹرز، لے آؤٹ ڈرائنگ اور اختیاری آٹومیشن میں کسٹمر کے اصل بس بار کے طول و عرض کی بنیاد پر مدد کر سکتا ہے۔
فیکٹری قبولیت کی جانچ
شپمنٹ سے پہلے، مشینیں بیکار آپریشن سے گزر سکتی ہیں جس کے بعد ریٹیڈ لوڈ ٹیسٹنگ ہوتی ہے۔ جہاں گاہک کے نمونے دستیاب ہیں، اصل مواد کو ڈرائنگ آپریشن، ہائیڈرولک استحکام، مشین کی نقل و حرکت اور ڈیلیوری سے پہلے تیار مصنوعات کی ضروریات کو چیک کرنے کے لیے استعمال کیا جا سکتا ہے۔
1. انجینئرنگ کا آرڈر دیں۔— بس بار کے طول و عرض، مواد، ڈرائنگ فورس، ڈائی کنفیگریشن، ہائیڈرولک پیرامیٹرز اور آٹومیشن کی ضروریات کا پروڈکشن سے پہلے جائزہ لیا جاتا ہے۔
2. اجزاء کا معائنہ- کلیدی اجزاء بشمول سلنڈر ٹیوب، پسٹن راڈ، سیل اور ساختی سٹیل کا اسمبلی سے پہلے معائنہ کیا جاتا ہے۔
3. صحت سے متعلق مشینی- سلنڈر بور، پسٹن کی سلاخیں اور گائیڈ کے اجزاء کو مشینی اور مطلوبہ جہتی رواداری کے مطابق تیار کیا جاتا ہے۔
4. ہائیڈرولک اسمبلیہائیڈرولک پاور یونٹس، والوز، پائپنگ اور کنٹرول کے اجزاء کو جمع کیا جاتا ہے اور دباؤ کے استحکام اور رساو کے لیے جانچ پڑتال کی جاتی ہے۔
5. مکینیکل سیدھ- ڈرائنگ کے دوران مستحکم حرکت کو برقرار رکھنے کے لیے مین سلنڈر، ڈرا کیریج اور گائیڈ سسٹم کو اسمبل اور منسلک کیا جاتا ہے۔
6. الیکٹریکل اور PLC انضمام- کنٹرول سسٹم مشین کی ترتیب اور مطلوبہ ڈرائنگ سائیکل کے مطابق پروگرام کیا جاتا ہے۔
7. لوڈ ٹیسٹنگ— مشین کے آپریشن کی جانچ پڑتال کی جاتی ہے بوجھ کے متعین حالات کے تحت، کسٹمر کے مواد کی جانچ کے ساتھ جہاں نمونے فراہم کیے جاتے ہیں۔
8. حتمی معائنہ- شپمنٹ سے پہلے ہائیڈرولک پریشر، حرکت، برقی افعال، حفاظتی آلات، طول و عرض اور مشین کی عمومی حالت کا معائنہ کیا جاتا ہے۔
9. پیکیجنگ برآمد کریں۔— لوڈ کرنے سے پہلے اجزاء نمی، سنکنرن اور نقل و حمل کے نقصان سے محفوظ رہتے ہیں۔
ISO 9001:2015- کوالٹی مینجمنٹ سسٹم جس میں متعلقہ ڈیزائن، مینوفیکچرنگ، انسٹالیشن اور سروس کی سرگرمیاں شامل ہوں۔ سرٹیفکیٹ نمبرUQ231211R1.
عیسوی— معیاری مشین کنفیگریشنز کو قابل اطلاق مشینری کی حفاظت کے تقاضوں کے لیے CE موافق دستاویزات کے ساتھ فراہم کیا جا سکتا ہے۔ آرڈر کی گئی مشین اور منزل مقصود کی مارکیٹ کے لیے قطعی اعلان اور حفاظتی ترتیب کی تصدیق ہونی چاہیے۔
ایس جی ایس معائنہتیسرے فریق کے معائنے کا اہتمام ان صارفین کے لیے کیا جا سکتا ہے جنہیں شپمنٹ سے پہلے آزاد تصدیق کی ضرورت ہوتی ہے۔
پیٹنٹس— FangRong نے 32 ایجادات کے پیٹنٹس اور 100 سے زیادہ یوٹیلیٹی ماڈل پیٹنٹس کی اطلاع دی ہے، بشمول ڈرائنگ آلات کے اجزاء اور ٹولنگ سسٹم سے متعلق پیٹنٹ۔
مشین برآمدی نقل و حمل کے لیے تیار کی گئی ہے جس میں سنکنرن سے تحفظ، نمی سے تحفظ اور بڑے اجزاء کے لیے لکڑی کی مناسب پیکیجنگ ہے۔ کنٹینر لوڈنگ اور سائٹ کی تنصیب کی ضروریات کے مطابق بڑی ہائیڈرولک اور مکینیکل اسمبلیاں الگ سے بھیجی جا سکتی ہیں۔
کوٹیشن کے لیے، حتمی شپنگ کا طریقہ، پیکنگ کنفیگریشن، ڈیپارچر پورٹ اور انکوٹرم کی منزل، مشین کے طول و عرض اور آرڈر کی ترتیب کے مطابق تصدیق ہونی چاہیے۔
معیاری درخواست ہےتانبے اور ایلومینیم کے بس بار. تانبے کے مرکب، ایلومینیم کے مرکب اور دیگر الوہ مواد پر بھی غور کیا جا سکتا ہے جب مادی حالت، ڈرائنگ فورس اور ٹولنگ موزوں ہو۔ ماڈل کے انتخاب سے پہلے مواد کا درجہ فراہم کیا جانا چاہئے۔
بیان کردہ ماڈل رینج سے چوڑائی کا احاطہ کرتا ہے۔15 سے 400 ملی میٹراور سے موٹائی2 سے 30 ملی میٹر، ماڈل پر منحصر عین مطابق رینج کے ساتھ۔ FR-100T 30-400 ملی میٹر چوڑائی اور 3-30 ملی میٹر موٹائی کا احاطہ کرتا ہے۔
کوئی ایک کمی کی قدر نہیں ہے جو ہر تانبے یا ایلومینیم بس بار پر لاگو ہوتی ہے۔ عملی کمی کا انحصار مواد کے درجے اور حالت، ابتدائی اور آخری حصے، ڈائی جیومیٹری، چکنا اور مطلوبہ مکینیکل خصوصیات پر ہوتا ہے۔ بڑی کل کمی کے لیے، متعدد ڈرائنگ پاسز اور انٹرمیڈیٹ اینیلنگ کی ضرورت پڑ سکتی ہے۔
جی ہاں سرد اخترتی عام طور پر کام کی سختی کے ذریعے سختی اور طاقت میں اضافہ کرتی ہے۔ تبدیلی کی ڈگری کمی اور شروع ہونے والی مادی حالت پر منحصر ہے۔ اگر ایک مخصوص تناؤ کی طاقت، سختی یا لمبا ہونا درکار ہے، تو ڈرائنگ کا شیڈول ہدف میکانکی خصوصیات کے گرد ڈیزائن کیا جانا چاہیے۔
ڈرائنگ سطح کی حالت کو نمایاں طور پر بہتر بنا سکتی ہے، لیکن حتمی نتیجہ آنے والی سطح، ڈائی کوالٹی، ڈائی جیومیٹری اور چکنا کرنے پر بھی منحصر ہوتا ہے۔ ایک ڈرائنگ مشین ان گہرے نقائص کو دور نہیں کر سکتی جو پہلے سے ہی اصل سطح کے نیچے موجود ہیں۔
صرف تیار بس بار کی چوڑائی کو منتخب کرنے کے بجائے مطلوبہ ڈرائنگ فورس کا موازنہ کریں۔ ابتدائی اور ہدف کے طول و عرض، مواد کا درجہ اور کمی کا شیڈول فراہم کریں۔ FangRong متوقع ڈرائنگ فورس کا حساب لگا سکتا ہے اور مناسب ماڈل کی سفارش کر سکتا ہے۔
نمبر2-12 میٹر/منٹرینج ایک ایڈجسٹ آپریٹنگ رینج ہے، لازمی پیداوار کی رفتار نہیں۔ مناسب ترتیب سیکشن جیومیٹری، کمی، مواد، چکنا، ڈائی کنڈیشن اور مطلوبہ سطح کے معیار پر منحصر ہے۔ تیز رفتار صرف اس وقت مفید ہے جب مکمل عمل ڈرائنگ کے مستحکم حالات کو برقرار رکھ سکے۔
جی ہاں ایک اختیاری سیدھا کرنے والا یونٹ اس وقت مربوط کیا جا سکتا ہے جب تیار بس بار کو کمان یا موڑ کے اضافی کنٹرول کی ضرورت ہو۔ فیڈنگ اور دیگر بہاو کو سنبھالنے والے سامان کو بھی پیداواری ترتیب کے مطابق سمجھا جا سکتا ہے۔
معیاری مشین کی ترتیب میں ہائیڈرولک ڈرائنگ سسٹم، مین سلنڈر، ڈرا کیریج، ڈائی ہولڈر، ہائیڈرولک پاور یونٹ اور PLC/HMI کنٹرول سسٹم شامل ہیں۔ بس بار کے مخصوص سائز کے لیے ٹولنگ کی الگ سے تصدیق کی جانی چاہیے کیونکہ ڈائی ڈائمینشنز کسٹمر کے شروع اور ختم ہونے والے حصوں پر منحصر ہیں۔
فراہم کریں۔میٹریل گریڈ، چوڑائی اور موٹائی شروع، مکمل چوڑائی اور موٹائی، ڈرائنگ کی مطلوبہ لمبائی، پاسز کی تعداد، ٹارگٹ آؤٹ پٹ اور دستیاب فیکٹری پاور سپلائی. ایک ڈرائنگ یا کراس سیکشنل خاکہ بھی غیر معیاری پروفائلز کے لیے مفید ہے۔
ایف آر سیریز کی ایک مؤثر ڈرائنگ لمبائی کا استعمال کرتی ہے۔6-12 میٹر. انجینئرنگ ڈیزائن کے دوران طویل یا ایپلیکیشن کے لیے مخصوص ڈرائنگ کی لمبائی کا اندازہ لگایا جا سکتا ہے۔
معیاری ماڈلز کو عام طور پر تقریباً ضرورت ہوتی ہے۔30-60 دن، جب کہ بڑی یا اپنی مرضی کے مطابق مشینوں کی ضرورت پڑسکتی ہے۔60-90 دن. تصدیق شدہ لیڈ ٹائم کوٹیشن میں بیان کیا جانا چاہئے کیونکہ ٹولنگ، آٹومیشن، مشین کا سائز اور فیکٹری ورک بوجھ پیداوار کے وقت کو متاثر کر سکتا ہے۔ تیز ترسیل کی تصدیق فرض کرنے کی بجائے کیس کے لحاظ سے کی جانی چاہئے۔
معیاری تجارتی انتظام ہے۔آرڈر کی تصدیق پر 30٪ ڈپازٹ اور فیکٹری قبولیت کی جانچ کے بعد شپمنٹ سے پہلے 70٪. مخصوص منصوبوں کے لیے متبادل شرائط پر تبادلہ خیال کیا جا سکتا ہے۔
معیاری وارنٹی مدت ہےکمیشننگ سے 12 ماہ. حتمی فروخت کے معاہدے میں وارنٹی کوریج اور اخراج کی تصدیق ہونی چاہیے۔
جی ہاں FangRong تنصیب کی نگرانی، کمیشننگ سپورٹ اور آپریٹر کی تربیت فراہم کرتا ہے۔ سائٹ پر تربیت عام طور پر مشین کے آپریشن، ڈائی چینج، معمول کی دیکھ بھال اور بنیادی غلطی کی تشخیص کا احاطہ کرتی ہے۔ تنصیب سے پہلے فاؤنڈیشن ڈرائنگ اور اینکر بولٹ لے آؤٹ فراہم کیے جا سکتے ہیں۔
جی ہاں جہاں عملی، کسٹمر کے نمونے فیکٹری ٹیسٹنگ کے لیے استعمال کیے جا سکتے ہیں۔ یہ خاص طور پر اس وقت مفید ہے جب بس بار کا سیکشن بڑا، غیر معیاری ہو، یا جب گاہک کی مخصوص جہتی، سطحی یا مکینیکل پراپرٹی کی ضروریات ہوں۔
سی ای دستاویزات قابل اطلاق معیاری مشین کنفیگریشن کے لیے فراہم کی جا سکتی ہیں۔ چونکہ مشینری کی مطابقت اصل مشین کی ترتیب اور منزل مقصود کی مارکیٹ پر منحصر ہے، آرڈر سے پہلے قابل اطلاق اعلامیہ، حفاظتی آلات اور دستاویزات کی تصدیق ہونی چاہیے۔
جی ہاں کاپر یا ایلومینیم گریڈ، ابتدائی سیکشن، ٹارگٹ سیکشن اور مطلوبہ عمل فراہم کریں۔ FangRong ان پیرامیٹرز کو ڈرائنگ فورس کا جائزہ لینے کے لیے استعمال کر سکتا ہے، مناسب FR-سیریز ماڈل کو منتخب کر سکتا ہے اور مناسب کمی اور ٹولنگ کنفیگریشن کی سفارش کر سکتا ہے۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل