Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
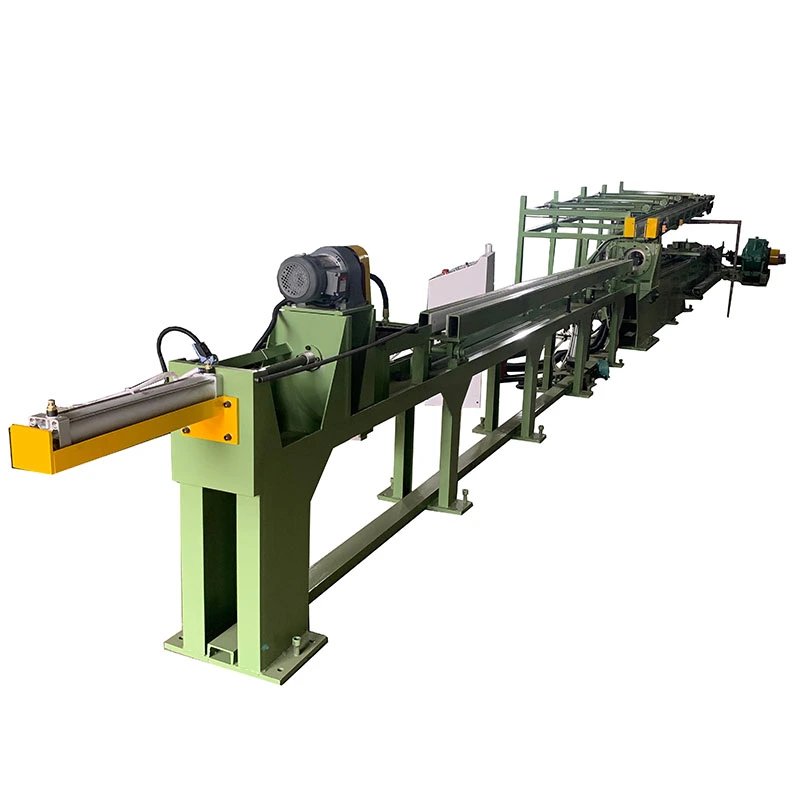
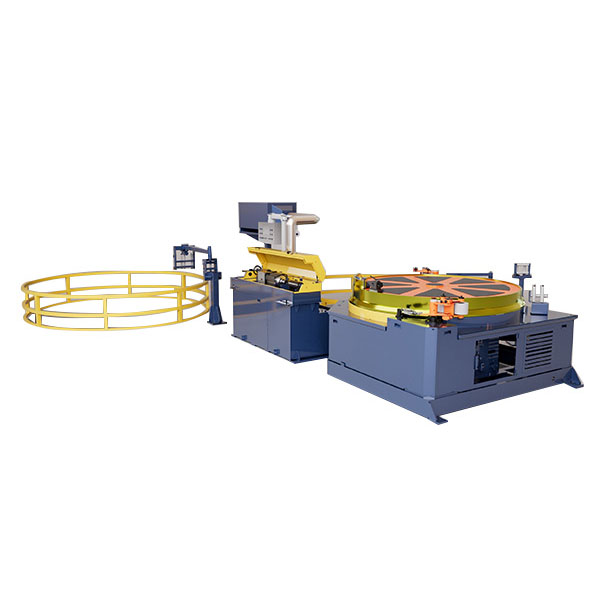
دیچار رولر رولنگ ڈرائنگ مشینسرد ڈرائنگ کے لئے ڈیزائن کیا گیا ہےگائیڈ ریلز، سلائیڈرز، اور خصوصی سائز کے سٹیل کے حصے. کی ڈرائنگ فورسز کے ساتھ300–750 kNاور تک کی رفتار13 میٹر/منٹ، یہ S55C، 20CrMo، اور اسی طرح کے اسٹیلز کو 900 MPa تک ٹینسائل طاقت کے ساتھ پروسیس کرتا ہے۔ دیڈبل چین ڈرائیو، نیومیٹک کلیمپنگ کیریج، ایڈجسٹ ایبل ڈائی ہولڈر، اور سخت سی فریم کی مستحکم ڈرائنگ اور سیدھی ہونے کو یقینی بناتے ہیں۔≤1 ملی میٹر/میٹر. PLC ٹچ اسکرین کنٹرول درست رفتار ایڈجسٹمنٹ کی حمایت کرتا ہے۔ کے لیے موزوں ہے۔تعمیراتی مشینری، آٹومیشن کا سامان، اور صحت سے متعلق سٹیل کے حصے.
دیچار رولر رولنگ ڈرائنگ مشینایک زنجیر سے چلنے والا کولڈ ڈرا بینچ ہے جو خاص شکل کے اسٹیل حصوں کی درستی کے لیے ڈیزائن کیا گیا ہے، بشمول گائیڈ ریلز، سلائیڈرز، غیر متناسب پروفائلز، اور دیگر غیر گول سیکشنز۔ ورک پیس کو سرکردہ سرے پر پہلے سے اشارہ کیا جاتا ہے اور اسے ایک درست ڈرائنگ ڈائی یا رولنگ ڈائی کے ذریعے کھینچا جاتا ہے، تیار شدہ پروفائل، طول و عرض اور سیدھا پن کو کنٹرول کرتے ہوئے کراس سیکشنل ایریا کو کم کرتا ہے۔
ایک روایتی بار ڈرائنگ مشین کے برعکس جو بنیادی طور پر گول مصنوعات کے لیے استعمال ہوتی ہے، اس مشین کو پروفائلز کے لیے ترتیب دیا گیا ہے جہاں ڈائی الائنمنٹ، کھینچنے کا استحکام، اور مکمل سیدھا ہونا اہم ہے۔ کروی ڈائی ہولڈر سیٹ اپ کے دوران ڈائی اینگل کو ایڈجسٹ کرنے کی اجازت دیتا ہے، جو کھینچے ہوئے حصے کی سیدھی کو درست کرنے کا ایک اضافی ذریعہ فراہم کرتا ہے۔
معیاری رینج میں بالترتیب 300 kN، 450 kN، اور 650 kN کی ریٹیڈ ڈرائنگ فورسز کے ساتھ FR-30، FR-45، اور FR-65 ماڈل شامل ہیں۔ FR-65 زیادہ بوجھ والے ایپلی کیشنز کے لیے ڈوئل چین ڈرائیو کا استعمال کرتا ہے، جبکہ FR-30 اور FR-45 سنگل چین کنفیگریشن کا استعمال کرتے ہیں۔
یہ مشین ایک ڈرائنگ سائیکل میں کنٹرولڈ پلنگ فورس، پریزیشن ڈائی گائیڈنس اور خودکار میٹریل ہینڈلنگ کو یکجا کرتی ہے۔
1. مواد کی لوڈنگ- سٹیل کی سلاخیں یا خاص شکل والے حصے جیسے S55C اور 20CrMo کو اسٹیکنگ ٹیبل پر لوڈ کیا جاتا ہے، عام طور پر اوور ہیڈ کرین کے ساتھ۔ پھر ورک پیس کو فیڈ رولر ٹیبل پر منتقل کیا جاتا ہے اور اسے ڈرائنگ کے لیے رکھا جاتا ہے۔
2. ورک پیس کی تیاری اور ڈائی انٹری- ورک پیس کا سرکردہ سرہ پہلے سے نوکدار ہے تاکہ یہ ڈائی اوپننگ سے گزر سکے۔ ڈائی ایک کروی ڈائی آستین میں نصب ہے۔ اس کا ٹیپرڈ بور، عام طور پر 6° کے ارد گرد، ڈائی ہولڈر کو ڈرائنگ کی سمت کو کنٹرول کرنے کے لیے ایڈجسٹ کرنے کی اجازت دیتا ہے۔
3. ڈرائنگ- کیریج پچر کی قسم کے نیومیٹک کلیمپنگ میکانزم کا استعمال کرتے ہوئے نوک دار سرے کو پکڑتی ہے۔ مرکزی ڈرائیو، جس میں ڈی سی موٹر، گیئر باکس، اور ہیوی ڈیوٹی چین سسٹم شامل ہے، گاڑی کو درست مشینی گائیڈ ریلوں کے ساتھ کھینچتی ہے۔
4. کنٹرول ان لوڈنگ- ڈرائنگ اسٹروک مکمل ہونے کے بعد، گاڑی کے جبڑے ورک پیس کو چھوڑ دیتے ہیں۔ تیار شدہ حصے کو نایلان رولرس سے لیس وصول کرنے والے آلے پر منتقل کیا جاتا ہے تاکہ رابطے کے نقصان کو کم کیا جاسکے۔ پس منظر کی منتقلی کا طریقہ کار مصنوعات کو ڈرائنگ لائن سے دور لے جاتا ہے۔
5. گاڑی کی واپسی۔- ڈرائنگ کیریج اپنی ابتدائی پوزیشن پر واپس آجاتی ہے، جس سے اگلی ورک پیس پروڈکشن سائیکل میں داخل ہوتی ہے۔
گرم پروسیسنگ کے بعد ڈھیلے طول و عرض— ہاٹ رولڈ اور ایکسٹروڈڈ حصوں میں جہتی تغیر ہو سکتا ہے جو انہیں درستگی کے لیے غیر موزوں بنا دیتا ہے۔ کولڈ ڈرائنگ کنٹرولڈ ڈائی اوپننگ کے ذریعے کراس سیکشن کو کم کرتی ہے اور مزید مستقل تیار شدہ طول و عرض فراہم کرتی ہے۔
سیدھا پن کا تغیر- لمبی گائیڈ ریل اور غیر متناسب پروفائلز پچھلے مینوفیکچرنگ اور ہینڈلنگ آپریشنز کے دوران موڑنے کے لیے حساس ہوتے ہیں۔ ایڈجسٹ ایبل کروی ڈائی ہولڈر آپریٹرز کو سیٹ اپ کے دوران ڈرائنگ سمت انحراف کی تلافی کرنے کی اجازت دیتا ہے۔
گرم بننے کے بعد سطح کی حالت- ڈرائنگ مواد کو ڈائی کے ساتھ کنٹرول شدہ رابطے میں لا کر مناسب طریقے سے تیار شدہ ورک پیس کی سطح کی حالت کو بہتر بنا سکتی ہے۔ تاہم، کولڈ ڈرائنگ خود بخود سطح کے تمام نقائص کو دور نہیں کرتی، اس لیے ڈرائنگ سے پہلے شدید پیمانے، گڑھے، سیون یا دراڑ کو دور کرنا چاہیے۔
لمبی پروفائلز پر زیادہ کھینچنے والا بوجھ— خاص شکل والے سٹیل کے حصوں میں کافی ڈرائنگ فورس کی ضرورت پڑ سکتی ہے، خاص طور پر جب زیادہ طاقت والے مرکب یا بڑی کمی کے ساتھ کام کریں۔ FR سیریز ہیوی ڈیوٹی ایپلی کیشنز کے لیے FR-65 ڈوئل چین ڈرائیو کا استعمال کرتے ہوئے مختلف قوت کی صلاحیتیں فراہم کرتی ہے۔
ڈرائنگ کے بعد نقصان کو سنبھالنا— لمبے درست حصے کو اتارنے کے دوران کھرچ یا جا سکتا ہے اگر وہ براہ راست دھات کی سطحوں پر گریں۔ نایلان رولرس اور لیٹرل ٹرانسفر سسٹم کا استعمال پروڈکٹ ہینڈلنگ کے دوران اثر اور سطح کے رابطے کو کم کرنے کے لیے کیا جاتا ہے۔
FR-30، FR-45، اور FR-65 ڈرائنگ فورس کے مختلف تقاضوں کا احاطہ کرتے ہیں۔ ماڈل کا انتخاب مادی طاقت، شروع اور مکمل کراس سیکشن، کمی فی پاس، اور مطلوبہ پیداواری پیداوار پر مبنی ہونا چاہیے نہ کہ صرف ٹننج۔
FR-65 دو ہیوی ڈیوٹی چین لائنوں کا استعمال کرتا ہے تاکہ کھینچنے والے بوجھ کو پوری گاڑی میں یکساں طور پر تقسیم کیا جاسکے۔ اس کی مرکزی زنجیر 200 ملی میٹر پچ سیدھی پلیٹ کی تعمیر کا استعمال کرتی ہے۔ یہ کنفیگریشن ان ایپلی کیشنز کے لیے ہے جہاں ڈرائنگ فورس زیادہ ہے اور مستحکم لوڈ ٹرانسمیشن اہم ہے۔
ڈائی ہولڈر ایک کروی آستین کے انتظام کا استعمال کرتا ہے جو ڈائی کی کونیی ایڈجسٹمنٹ کی اجازت دیتا ہے۔ یہ آپریٹرز کو ڈائی کو بار بار ہٹائے اور دوبارہ انسٹال کیے بغیر ڈرائنگ کی سمت اور مکمل سیدھا پن کو ٹھیک کرنے کی اجازت دیتا ہے۔
گاڑی ورک پیس کے نوکیلے سرے کو پکڑنے کے لیے ویج قسم کے نیومیٹک کلیمپنگ میکانزم کا استعمال کرتی ہے۔ ڈرائنگ اسٹروک کے بعد، جبڑے اتارنے اور گاڑی کی واپسی کے لیے خود بخود نکل جاتے ہیں۔
سی قسم کے فریم کو ساختی اسٹیل سے ویلڈ کیا جاتا ہے اور مشینی کرنے سے پہلے تناؤ سے نجات ملتی ہے۔ گائیڈ کی سطحیں، بڑھتے ہوئے چہرے، اور متعلقہ بیس طیاروں کو گاڑیوں کی نقل و حرکت اور ڈائی پوزیشننگ کے لیے درکار الائنمنٹ قائم کرنے کے لیے مشین بنایا گیا ہے۔
ڈرائنگ کیریج ڈی سی موٹر اور ہیوی ڈیوٹی گیئر باکس سے چلتی ہے۔ ماڈل پر منحصر ہے، پارکر یا سیمنز ڈی سی ڈرائیوز استعمال کی جاتی ہیں۔ متغیر رفتار کنٹرول ڈرائنگ کی رفتار کو ورک پیس اور عمل کی ضروریات کے مطابق ایڈجسٹ کرنے کی اجازت دیتا ہے۔
ڈرائنگ کے بعد، ورک پیس کو نایلان رولرس سے لیس وصول کرنے والے آلے میں منتقل کیا جاتا ہے۔ ایک زنجیر کی قسم کا پس منظر کی منتقلی کا طریقہ کار پھر تیار شدہ حصے کو مشین سے دور لے جاتا ہے، جس سے ڈرائنگ سائیکلوں کے درمیان دستی ہینڈلنگ کم ہوتی ہے۔
مشین کی بنیاد سیل شدہ ویلڈڈ پلیٹوں کو شامل کرتی ہے جو ڈرائنگ چکنا کرنے والے کو جمع کر سکتی ہے اور اسے ورکشاپ کے فرش پر براہ راست پھیلنے سے روک سکتی ہے۔ یہ انتظام ڈرائنگ لائن کے ارد گرد صفائی کو بھی آسان بناتا ہے۔
برقی نظام مشین کے آپریشن، پیرامیٹر کی ترتیب، نگرانی، اور حفاظت سے متعلق سگنلز کے لیے HMI ٹچ اسکرین کے ساتھ PLC پر مبنی کنٹرول کا استعمال کرتا ہے۔ دستی اور خودکار آپریٹنگ طریقوں کو پیداوار کے عمل کے مطابق ترتیب دیا جا سکتا ہے۔
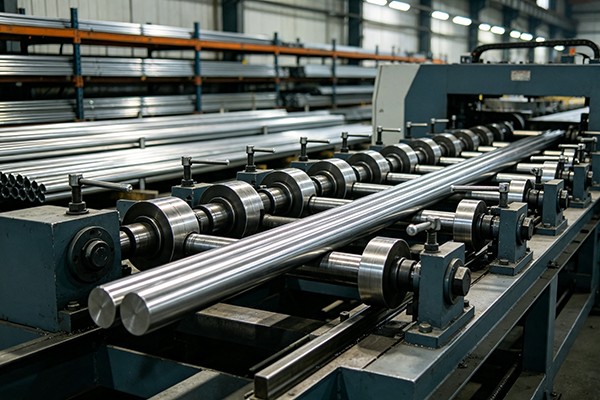
ڈائی ہولڈر ٹنگسٹن کاربائیڈ ڈیز اور رولنگ ڈیز کو ایڈجسٹ کر سکتا ہے، جس سے ٹولنگ کنفیگریشن کو ورک پیس میٹریل، پروفائل جیومیٹری، اور کمی کی ضروریات سے ملایا جا سکتا ہے۔
ڈرائنگ مشین کا انتخاب صرف برائے نام سیکشن سائز کے بجائے اصل ڈرائنگ فورس کے مطابق کریں۔ مطلوبہ قوت مادی درجہ، تناؤ کی طاقت، شروع اور ختم ہونے والے طول و عرض، کمی فی پاس، رگڑ، چکنا، اور ڈائی جیومیٹری سے متاثر ہوتی ہے۔
مسلسل پیداوار کے لیے، یہ عام طور پر بہتر ہے کہ مطلق زیادہ سے زیادہ قوت پر مسلسل کام کرنے سے گریز کیا جائے۔ اصل قابل اجازت ورکنگ بوجھ کی تصدیق طاقت کے حساب کتاب اور مشین مینوفیکچرر کی انجینئرنگ اسسمنٹ کے ذریعے کی جانی چاہیے۔
| پیرامیٹر | FR-65 | FR-30 | FR-45 |
| کنفیگریشن | دوہری زنجیر، سنگل لائن | سنگل چین، سنگل لائن | سنگل چین، سنگل لائن |
| ریٹیڈ ڈرائنگ فورس | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| زیادہ سے زیادہ ڈرائنگ فورس | 750 kN 0–13 m/min پر | 350 kN 0–13 m/min پر | 0-12 میٹر فی منٹ پر 550 kN |
| شرح شدہ ڈرائنگ کی رفتار | تقریباً 13 میٹر فی منٹ | تقریباً 13 میٹر فی منٹ | تقریباً 12 میٹر فی منٹ |
| رفتار کی حد | 0–37 میٹر/منٹ | 0-19 میٹر/منٹ | 0-18 میٹر/منٹ |
| مؤثر ڈرائنگ کی لمبائی | 12 میٹر | 12 میٹر | 12 میٹر |
| بستر کی لمبائی | ≤16 میٹر | مجموعی طور پر 25 میٹر | مجموعی طور پر 25 میٹر |
| مین موٹر | Z4-280-41, 166 kW, 675/1900 rpm, DC | 75 کلو واٹ، 1000/2000 آر پی ایم، ڈی سی | 110 کلو واٹ، 1000/2000 آر پی ایم، ڈی سی |
| مین گیئر باکس | ZFY560، تناسب 112، 185 کلو واٹ ان پٹ | ZFY400-112 | ZFY500-160 |
| مین چین | 200 ملی میٹر پچ، ہیوی ڈیوٹی سیدھی پلیٹ چین | 180 ملی میٹر پچ، سیدھی زنجیر، 2 × 2 | 240 ملی میٹر پچ، سیدھی زنجیر، 2 × 2 |
| ڈی سی ڈرائیو | سیمنز 6RA80 | پارکر | پارکر |
| PLC/HMI | Inovance | Inovance | Inovance |
| تقریبا قدموں کا نشان | 31 میٹر × 4.1 میٹر | 25 میٹر × 1.8 میٹر | 25 میٹر × 2.1 میٹر |
مواد:جہاں دستیاب ہو سٹیل کا درست درجہ، حرارت کے علاج کی حالت، تناؤ کی طاقت، اور پیداوار کی طاقت فراہم کریں۔ S55C، 20CrMo، اور دیگر مصر دات اسٹیل سرد اخترتی کے دوران مختلف طریقے سے برتاؤ کرتے ہیں۔
شروع اور ختم ہونے والے طول و عرض:خصوصی شکل والے حصوں کے لیے، صرف برائے نام پروفائل نام کے بجائے تمام اہم جہتوں کو ظاہر کرنے والی ڈرائنگ فراہم کریں۔
فی پاس کمی:کمی کو مادی طاقت اور ڈائی جیومیٹری کے ساتھ مل کر جانچنا چاہیے۔ زیادہ کمی عام طور پر ڈرائنگ فورس کو بڑھاتی ہے اور اس کے لیے متعدد پاسز یا انٹرمیڈیٹ ہیٹ ٹریٹمنٹ کی ضرورت پڑ سکتی ہے۔
سیدھا ہونا ضروری ہے:پیمائش کے طریقہ کار اور مصنوع کی لمبائی کے ساتھ سیدھا ہونے کی ضرورت کو بیان کریں۔ دعوی کردہ سیدھی قیمت صرف اس وقت معنی خیز ہے جب معائنہ کا طریقہ اور مصنوعات کی حالت کی وضاحت کی جائے۔
پیداوار کی رفتار:ڈرائنگ کی مناسب رفتار مواد، ڈائی ٹائپ، چکنا، کمی، اور سطح کی ضروریات پر منحصر ہے۔ زیادہ سے زیادہ مشین کی رفتار کو خود بخود تجویز کردہ پیداوار کی رفتار کے طور پر نہیں سمجھا جانا چاہئے۔
مرنے کی قسم:اس بات کی وضاحت کریں کہ آیا اس عمل میں ٹنگسٹن کاربائیڈ ڈائی، رولنگ ڈائی، یا ٹولنگ کے دوسرے انتظامات کا استعمال کیا گیا ہے۔ ڈائی ٹائپ ڈرائنگ فورس اور سطح کی حالت دونوں کو متاثر کرتی ہے۔
یہ مشین سٹیل گائیڈ ریلز، سلائیڈرز اور دیگر لکیری موشن سیکشنز بنانے کے لیے موزوں ہے جہاں مکمل سیدھا پن اور جہتی مستقل مزاجی اہم ہے۔
گائیڈ ریل کی پیداوار کے لیے، ڈائی پروفائل کو اصل کراس سیکشن کے ارد گرد ڈیزائن کیا جانا چاہیے۔ اہم طول و عرض جیسے ریل کی چوڑائی، اونچائی، نالی جیومیٹری، کونے کا رداس، اور حوالہ کی سطحوں کو ڈائی ڈرائنگ میں شامل کیا جانا چاہیے۔
فور رولر رولنگ ڈرائنگ مشین کو غیر گول اسٹیل سیکشنز کے لیے ترتیب دیا جا سکتا ہے، بشمول غیر متناسب پروفائلز، ٹی سیکشنز، چینل قسم کے پروفائلز، زاویہ کے حصے، اور کسٹمر کے لیے مخصوص شکلیں جہاں کولڈ ڈرائنگ موزوں ہے۔
کولڈ ڈرین پروفائلز کو منتخب ساختی، چیسس، سسپنشن، اور مکینیکل اجزاء کے لیے استعمال کیا جا سکتا ہے جہاں کنٹرول شدہ طول و عرض اور سیدھے پن کی ضرورت ہوتی ہے۔ عمل کی مناسبیت سٹیل کے گریڈ اور مطلوبہ کمی پر منحصر ہے۔
ایپلی کیشنز میں تعمیراتی آلات، گائیڈ سسٹمز، ساختی اسمبلیوں، اور دیگر مشینری کے اجزاء میں استعمال ہونے والے خصوصی پروفائلز شامل ہیں جہاں طویل حصوں کو گرم رولنگ یا اخراج کے بعد کنٹرول شدہ طول و عرض کی ضرورت ہوتی ہے۔
مشین کو درست بار سٹاک اور اپنی مرضی کے مطابق صنعتی پروفائلز کے لیے بھی استعمال کیا جا سکتا ہے جب مطلوبہ کراس سیکشن اور مادی خصوصیات مشین کی ڈرائنگ فورس کی حد میں آتی ہیں۔
S55C گائیڈ ریلز:FR-65 کو ہیوی ڈیوٹی گائیڈ ریل ڈرائنگ کے لیے ترتیب دیا جا سکتا ہے جہاں مطلوبہ ڈرائنگ فورس ڈوئل چین ڈرائیو کے لیے کال کرتی ہے۔ کروی ڈائی ہولڈر سیٹ اپ کے دوران مکمل سیدھا پن کو کنٹرول کرنے کے لیے ایک ایڈجسٹمنٹ پوائنٹ فراہم کرتا ہے۔
20CrMo سلائیڈر پروفائلز:FR-45 کو زیادہ طاقت والے الائے اسٹیل پروفائلز کے لیے سمجھا جا سکتا ہے جب کیلکولیشن شدہ ڈرائنگ فورس مشین کی صلاحیت کے اندر رہتی ہے۔ اصل کمی اور سطح کے نتائج کی تصدیق گاہک کی مادی حالت، ڈائی ڈیزائن، اور چکنا کرنے کے نظام کے مطابق کی جانی چاہیے۔
FangRong نے اپنا کولڈ ڈرائنگ آلات کا کاروبار 1998 میں تائیوان کے ڈرائنگ آلات کے ماہر کے ساتھ مشترکہ منصوبے کے ذریعے شروع کیا اور 2013 میں اس کی مکمل ملکیت بن گئی۔ کمپنی نے کولڈ ڈرائنگ، سیدھا کرنے، اور متعلقہ دھاتی سازوسامان پر توجہ مرکوز رکھی ہے۔
ڈونگ گوان فانگرونگ میٹالرجیکل ایکوپمنٹ کمپنی لمیٹڈ اور یانگ جیانگ فانگرونگ مشینری کمپنی لمیٹڈ آلات کی تیاری اور اسمبلی کو سپورٹ کرتی ہے۔ مشترکہ سالانہ پیداواری صلاحیت 650 سے زائد مشینیں ہیں۔
FangRong کا سامان 70 سے زیادہ ممالک میں برآمد کیا گیا ہے اور اسٹیل، سٹینلیس سٹیل، تانبا، پیتل، ایلومینیم، اور خاص مرکب کے ساتھ کام کرنے والے صارفین استعمال کرتے ہیں۔
ایک مکمل ڈرائنگ پروجیکٹ کے لیے، مشین کا انتخاب انجینئرنگ کے کام کا صرف ایک حصہ ہے۔ FangRong ڈائی سلیکشن، فاؤنڈیشن پلاننگ، انسٹالیشن کی نگرانی، کمیشننگ، آپریٹر ٹریننگ، اسپیئر پارٹس کی فراہمی، اور ریموٹ ٹربل شوٹنگ میں معاونت کر سکتا ہے۔
ڈونگ گوان فانگرونگ میٹالرجیکل آلات کمپنی، لمیٹڈ— ڈالانگ ٹاؤن، ڈونگ گوان شہر میں واقع، یہ سہولت کولڈ ڈرائنگ مشینوں، سیدھا کرنے کے آلات، دھاگوں کو رول کرنے والی مشینوں، اور متعلقہ دھات بنانے والے آلات پر مرکوز ہے۔
یانگجیانگ فانگرونگ مشینری کمپنی، لمیٹڈ— یانگ ڈونگ ڈسٹرکٹ، یانگ جیانگ سٹی میں واقع، دوسری سہولت مینوفیکچرنگ کی صلاحیت کو بڑھاتی ہے اور آلات کے بڑے منصوبوں کو سپورٹ کرتی ہے۔
1. مواد کا معائنہ— ساختی سٹیل پلیٹوں اور حصوں کو من گھڑت بنانے سے پہلے چیک کیا جاتا ہے۔
2. کاٹنا اور تشکیل دینا- فریم اور ساختی اجزاء انجینئرنگ ڈرائنگ کے مطابق کاٹ کر تیار کیے جاتے ہیں۔
3. فریم ویلڈنگC-قسم کے فریم اور بیس کو ویلڈیڈ کیا جاتا ہے اور تناؤ سے نجات سے پہلے معائنہ کیا جاتا ہے۔
4. تناؤ سے نجات— ویلڈ کے بعد کے تناؤ سے نجات کی کارکردگی درستگی سے پہلے ویلڈنگ کے بقایا تناؤ کو کم کرنے کے لیے کی جاتی ہے۔
5. انٹیگرل مشیننگ— گائیڈ کی سطحیں، بڑھتے ہوئے چہرے، اور اہم بیس طیارے مطلوبہ صف بندی قائم کرنے کے لیے مشینی ہیں۔
6. مکینیکل اسمبلی- گیئر باکس، چین کا نظام، کیریج، ڈائی ہولڈر، اور وصول کرنے کے طریقہ کار کو جمع کیا جاتا ہے۔
7. الیکٹریکل اور نیومیٹک انضمامموٹرز، ڈرائیوز، پی ایل سی، ایچ ایم آئی، سینسرز، اور نیومیٹک اجزاء منسلک اور جانچے گئے ہیں۔
8. PLC پروگرامنگ- کنٹرول منطق، آپریٹنگ ترتیب، نگرانی کے افعال، اور حفاظت سے متعلق سگنل ترتیب دیے گئے ہیں۔
9. مشین کی جانچمشین کی نقل و حرکت، ڈرائنگ سسٹم، کیریج آپریشن، ان لوڈنگ، ٹرانسفر اور کنٹرول کے افعال کی جانچ پڑتال کی جاتی ہے۔
10. حتمی معائنہمکینیکل الائنمنٹ، برقی حفاظت، کنٹرول کے افعال، اور متعلقہ مشین کی کارکردگی کا شپمنٹ سے پہلے معائنہ کیا جاتا ہے۔
11. پیکیجنگ برآمد کریں۔مشین لوڈ کرنے سے پہلے سنکنرن، اثر، اور نقل و حمل کے نقصان سے محفوظ ہے۔
شپمنٹ سے پہلے، مشین کو بغیر لوڈ آپریشن اور ڈرائنگ ٹیسٹ کے ذریعے طے شدہ تکنیکی تفصیلات کے مطابق چیک کیا جا سکتا ہے۔ جہاں گاہک ورک پیس کے حقیقی نمونے فراہم کرتا ہے، وہاں پروڈکشن ٹیسٹنگ کا استعمال ڈرائنگ فورس، گاڑی کی نقل و حرکت، رفتار، ڈائی انسٹالیشن، ان لوڈنگ، اور تیار شدہ مصنوعات کی ضروریات کی تصدیق کے لیے کیا جا سکتا ہے۔
سخت سیدھی یا جہتی تقاضوں کے ساتھ ایپلی کیشنز کے لیے، قبولیت کے معیار کی پہلے سے وضاحت کی جانی چاہیے، بشمول مادی حالت، مصنوعات کی لمبائی، رواداری، پیمائش کا طریقہ، اور جانچ کی مقدار۔
ISO 9001:2015- کوالٹی مینجمنٹ سسٹم جس میں متعلقہ ڈیزائن، مینوفیکچرنگ، انسٹالیشن، اور سروس کی سرگرمیوں کا احاطہ کیا گیا ہو۔ سرٹیفکیٹ نمبر UQ231211R1۔
سی ای مارکنگ- متعلقہ مشینری کی حفاظت کے تقاضوں کے لیے قابل اطلاق معیاری FR-سیریز کا سامان CE دستاویزات کے ساتھ فراہم کیا جاتا ہے۔
ایس جی ایس معائنہ- پراجیکٹ کی ضروریات کے مطابق آزاد معائنہ کی خدمات کا اہتمام کیا جا سکتا ہے۔
قومی پیٹنٹس— FangRong کے پاس 32 ایجادات کے پیٹنٹ اور 100 سے زیادہ یوٹیلیٹی ماڈل پیٹنٹ ہیں جو آلات کے ڈھانچے اور متعلقہ ٹیکنالوجیز کا احاطہ کرتے ہیں۔
فور رولر رولنگ ڈرائنگ مشین طویل فاصلے کی نقل و حمل کے لیے ساختی تحفظ، سنکنرن کی روک تھام، اور جزو کے لیے مخصوص پیکیجنگ کے ساتھ تیار کی گئی ہے۔ مشین کے بڑے حصوں کو حتمی آلات کی ترتیب اور سائٹ لاجسٹکس کی ضروریات کے مطابق بھیج دیا جا سکتا ہے۔
شپمنٹ سے پہلے، فاؤنڈیشن ڈرائنگ، اینکر بولٹ لے آؤٹ، آلات کی دستاویزات، برقی معلومات، اور دیگر تنصیب سے متعلق دستاویزات پروجیکٹ کے دائرہ کار کے مطابق فراہم کی جا سکتی ہیں۔
مشین بنیادی طور پر کولڈ ڈرائنگ کے خصوصی سائز کے اسٹیل سیکشنز جیسے گائیڈ ریلز، سلائیڈرز، ریلوں اور غیر گول کراس سیکشن والے دیگر پروفائلز کے لیے استعمال ہوتی ہے۔ اصل موزوںیت کا انحصار پروفائل جیومیٹری، میٹریل گریڈ، آنے والے طول و عرض، مطلوبہ کمی، اور ڈرائنگ فورس پر ہے۔ مشین اور ڈائی سلیکشن کے لیے ایک نمونہ پروفائل یا تفصیلی سیکشن ڈرائنگ فراہم کی جانی چاہیے۔
ماڈل کا انتخاب صرف پروفائل سائز کی بجائے حسابی ڈرائنگ فورس پر مبنی ہونا چاہیے۔ FR-30، FR-45، اور FR-65 بالترتیب 300 kN، 450 kN، اور 650 kN کی ریٹیڈ ڈرائنگ فورسز فراہم کرتے ہیں، زیادہ سے زیادہ قوت کی صلاحیت کے ساتھ۔ مناسب ماڈل کا تعین کرتے وقت مواد کی طاقت، کراس سیکشن میں کمی، ڈائی رگڑ، ڈرائنگ کی رفتار، اور پیداوار کی ضروریات سب پر غور کیا جانا چاہیے۔
کروی ڈائی ہولڈر ڈائی پوزیشن اور زاویہ کو ڈرائنگ کی اصل سمت میں ایڈجسٹ کرنے کی اجازت دیتا ہے۔ یہ خاص طور پر غیر متناسب پروفائلز کے لیے مفید ہے، جہاں سیدھ کی چھوٹی خرابیاں ناہموار لوڈنگ، جہتی انحراف، یا سطح کے نشانات پیدا کر سکتی ہیں۔ مناسب ڈائی الائنمنٹ طویل پروڈکشن رنز پر ڈرائنگ کے مستحکم حالات کو برقرار رکھنے میں بھی مدد کرتا ہے۔
ڈرائنگ جہتی مستقل مزاجی اور سیدھے پن کو بہتر بنا سکتی ہے، لیکن حتمی نتیجہ صرف ڈرا بینچ سے طے نہیں ہوتا ہے۔ آنے والی مواد کی درستگی، پروفائل کی درستگی، بقایا تناؤ، ڈائی جیومیٹری، کمی فی پاس، مشین کی سیدھ، اور ڈرائنگ کے پیرامیٹرز سبھی نتیجہ کو متاثر کرتے ہیں۔ سخت سیدھی ضروریات کے لیے، مشین کی ترتیب کو حتمی شکل دینے سے پہلے ہدف کی نمونہ ڈرائنگ اور پیمائش کے ذریعے تصدیق کی جانی چاہیے۔
ہاں، بشرطیکہ پروفائلز مشین کی قوت، کام کرنے کی لمبائی، گاڑی، اور ڈائی سائز کی حدود میں ہوں۔ مختلف پروفائلز کو عام طور پر سرشار ڈرائنگ ڈائز یا ٹولنگ کی ضرورت ہوتی ہے، جبکہ ایک ہی ڈرا بینچ کو متعدد مصنوعات کے لیے استعمال کیا جا سکتا ہے۔ بار بار مصنوعات کی تبدیلیوں کے لیے، مشین کے انتخاب کے دوران ڈائی ہولڈر کی رسائی اور ٹولنگ کی تبدیلی کے وقت پر بھی غور کیا جانا چاہیے۔
سب سے مفید معلومات میں مواد کا درجہ، آنے والی پروفائل کے طول و عرض، تیار شدہ طول و عرض، پروفائل ڈرائنگ یا CAD سیکشن، شروع اور ختم ہونے والی لمبائی، مطلوبہ کمی، ہدف کی سیدھی اور سطح کی حالت، پیداوار کی مقدار، اور ترجیحی ڈرائنگ کی رفتار شامل ہیں۔ یہ پیرامیٹرز مطلوبہ ڈرائنگ فورس، ڈائی کنفیگریشن، مشین ماڈل، اور معاون ہینڈلنگ سسٹم کو کوٹیشن سے پہلے جانچنے کی اجازت دیتے ہیں۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل