مصنوعات
مصنوعات

ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔

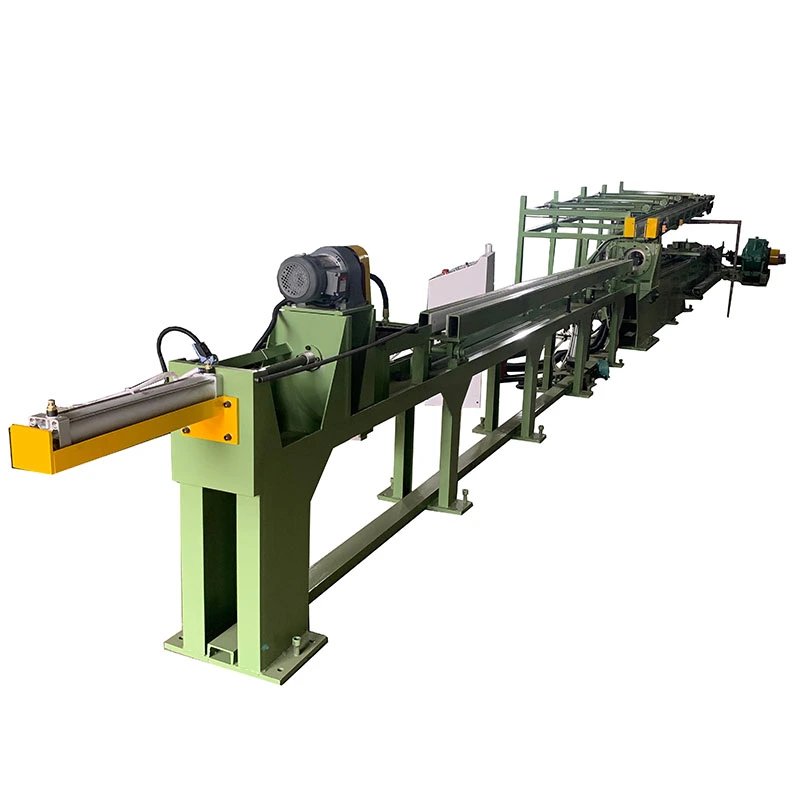
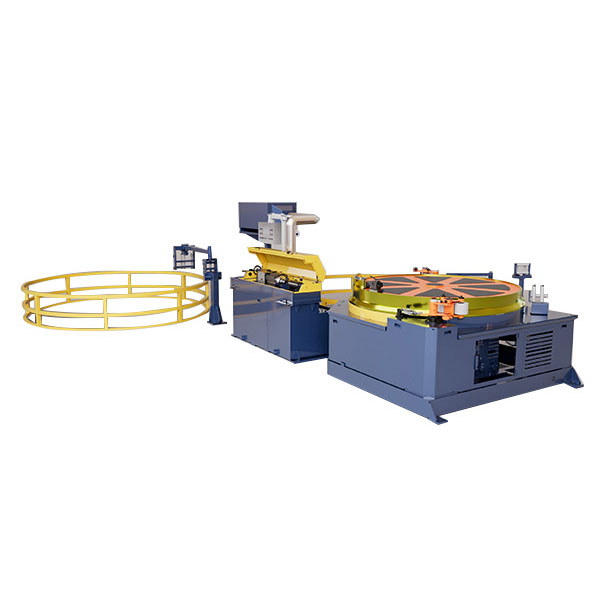
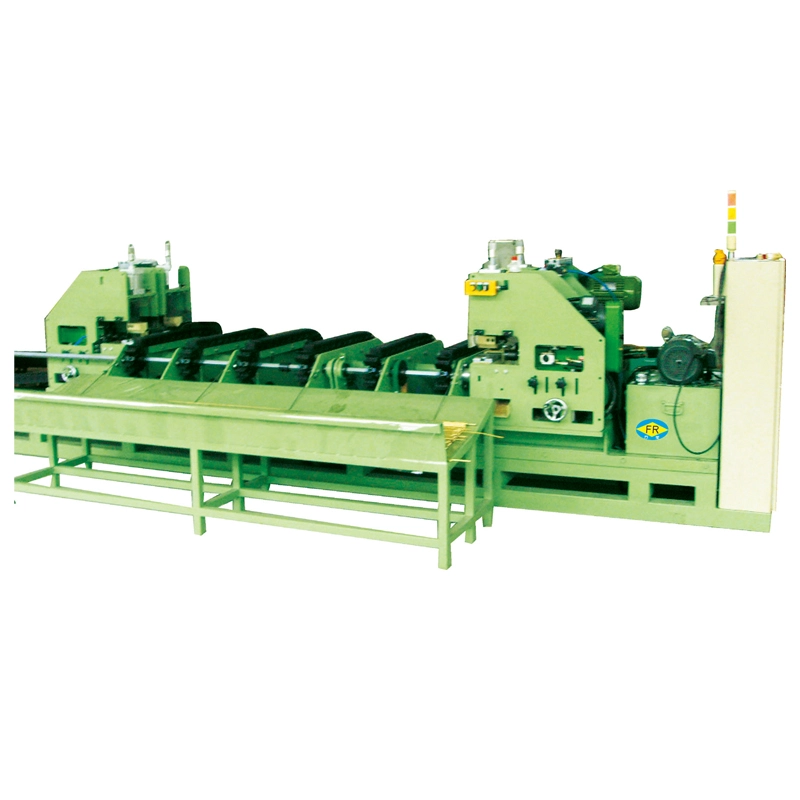
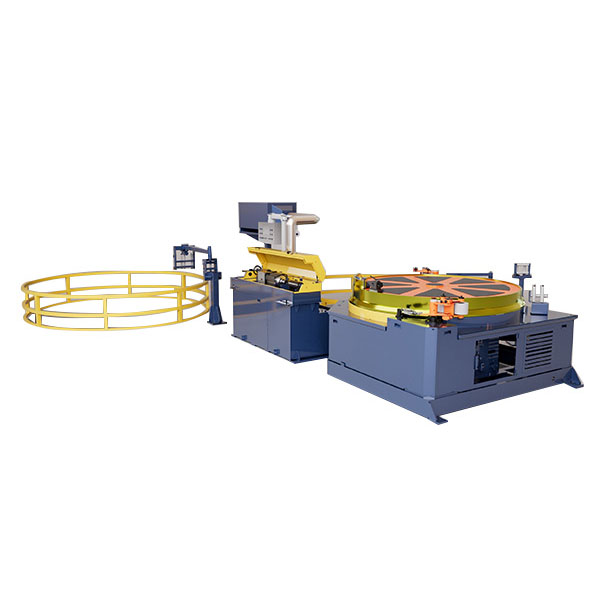
خودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائن
  • خودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائنخودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائن
  • خودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائنخودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائن

خودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائن

دیخودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائنپوائنٹنگ، کولڈ ڈرائنگ، سیدھا کرنے، کاٹنے، اور چیمفرنگ کو ایک خودکار عمل میں ضم کرتا ہے۔ کے ہائیڈرولک پش ہیڈ فورسز کے ساتھ10-300 ٹناور ڈرائنگ کی صلاحیتیں5-200 ٹن، یہ ٹھوس گول سلاخوں پر عملدرآمد کرتا ہے۔Ø13–100 ملی میٹر. خودکار منتقلی لیبر، ہینڈلنگ ڈیمیج، اور پوائنٹنگ ویسٹ کو کم کرتی ہے، جبکہ مرکزی PLC کنٹرول مسلسل پیداوار اور ٹریس ایبلٹی کو سپورٹ کرتا ہے۔ کے لیے موزوں ہے۔کاربن سٹیل، مصر دات سٹیل، سٹینلیس سٹیل، تانبا، اور ایلومینیم سلاخوںفاسٹنرز، آٹوموٹو شافٹ، بیئرنگ رولرس، اور صحت سے متعلق اجزاء میں استعمال کیا جاتا ہے۔

درجہ بندی: 5.0
(درجہ بندی شمار: 1)

دیخودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائنمینوفیکچررز کے لیے ایک مکمل بار فنشنگ سسٹم ہے جس کو کم سے کم دستی ہینڈلنگ کے ساتھ گول سلاخوں کو کھینچی ہوئی، سیدھی، کٹ سے لمبائی اور چیمفرڈ تیار شدہ سلاخوں میں تبدیل کرنے کی ضرورت ہے۔ یہ یکجا کرتا ہے۔اشارہ کرنا، کولڈ ڈرائنگ، سیدھا کرنا، فکسڈ لینتھ کٹنگ اور اینڈ چیمفرنگپانچ آزاد مشینوں کے درمیان سلاخوں کو منتقل کرنے کے بجائے ایک پروڈکشن لائن میں۔

یہ ترتیب خاص طور پر اس وقت مفید ہے جب سطح کا معیار، دوبارہ قابل دہرایا جانے والا طول و عرض اور پیداوار کا پتہ لگانے کی صلاحیت اہم ہو۔ الگ الگ مشینوں کے درمیان دستی طور پر لمبی سلاخوں کو منتقل کرنے سے خروںچ، ڈینٹ، واقفیت کی خرابیاں اور متضاد سیٹ اپ ہو سکتا ہے۔ ایک مربوط منتقلی کا نظام خام اسٹاک سے تیار مصنوعات تک بار کو کنٹرول شدہ عمل کے راستے پر رکھتا ہے۔

FangRong اپنی FR-سیریز پش ڈرا کولڈ ڈرائنگ مشینوں کے ارد گرد لائن بناتا ہے، جس میں سے ڈرائنگ کی صلاحیت ہوتی ہے5 سے 200 ٹناور ہائیڈرولک پش ہیڈ کی صلاحیتوں سے10 سے 300 ٹن. معیاری کنفیگریشنز ٹھوس گول سلاخوں کا احاطہ کرتی ہیں۔Ø13 سے Ø100 ملی میٹر. مواد اور کمی کے تناسب پر منحصر ہے، لائن کو کاربن سٹیل، الائے سٹیل، سٹینلیس سٹیل، تانبا، ایلومینیم اور منتخب خاص اللوائیز کے لیے ترتیب دیا جا سکتا ہے۔

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

جب ایک مربوط لائن سمجھ میں آتی ہے۔

پانچ سٹیشن لائن خود بخود پانچ انفرادی مشینوں سے بہتر نہیں ہے۔ اہم فائدہ اس وقت ظاہر ہوتا ہے جب ایک ہی بار کو درمیانے یا زیادہ پروڈکشن والیوم میں کئی فنشنگ آپریشنز سے بار بار گزرنا پڑتا ہے۔

مثال کے طور پر، aفاسٹنر بنانے والا سرد سرخی کے لیے تیار کردہ بار تیار کرتا ہے۔مواد کے سرخی کے عمل میں داخل ہونے سے پہلے مستقل قطر، سیدھا پن اور کٹ کی لمبائی کی ضرورت ہو سکتی ہے۔ اس صورت حال میں، ڈرائنگ، سیدھا اور کٹنگ کو یکجا کرنے سے بار بار لوڈنگ اور ان لوڈنگ کم ہوتی ہے اور پروڈکشن کا حوالہ مستقل رہتا ہے۔

نوکری کی دکان کے لیے چھوٹے بیچوں میں بہت سے غیر متعلقہ بار سائز پراسیسنگ کے لیے، الگ مشینیں زیادہ لچک فراہم کر سکتی ہیں۔ مربوط لائن زیادہ پرکشش ہو جاتی ہے جببار قطر، میٹریل گریڈ اور تیار شدہ لمبائی کو بار بار دہرایا جاتا ہے۔اور دستی منتقلی کی قیمت اہم ہو جاتی ہے۔

لائن ایک بار پر کیسے عمل کرتی ہے۔

1. اشارہ کرنا:بار ہیڈ کو ایک ٹیپرڈ پروفائل میں کم کر دیا گیا ہے تاکہ یہ ڈرائنگ ڈائی میں داخل ہو سکے۔ مطلوبہ اشارہ کرنے کا طریقہ شروع ہونے والے قطر، مواد کی طاقت اور ڈرائنگ میں کمی پر منحصر ہے۔ اشارہ کرنا خاص طور پر سخت یا بڑے قطر والی سلاخوں کے لیے اہم ہے جہاں معروف سرے کو قابل اعتماد طریقے سے ڈائی میں داخل ہونا چاہیے۔

گاہک کی درخواست:جب بعد میں کولڈ ڈرائنگ کے لیے الائے اسٹیل بارز پر کارروائی کرتے ہیں، تو مسلسل ہیڈ جیومیٹری ناکام ڈائی انٹری کو روکنے میں مدد کرتی ہے اور آپریٹرز کو ڈرائنگ سے پہلے بار کو بار بار درست کرنے کی ضرورت کو کم کرتی ہے۔

2. پش ڈرا کولڈ ڈرائنگ:ہائیڈرولک پش ہیڈ ابتدائی داخلے کے مرحلے کے دوران ڈائی کے ذریعے بار کی مدد کرتا ہے۔ ایک بار جب کافی مواد ڈائی سے گزر جاتا ہے، تو ڈرائنگ کیریج کم سرے کو کلیمپ کرتی ہے اور ڈرائنگ اسٹروک کو مکمل کرتی ہے۔ یہ انتظام بڑی سلاخوں یا زیادہ طاقت والے مواد کے لیے مفید ہے جہاں ابتدائی ڈائی انٹری مزاحمت کافی ہوتی ہے۔

پیرامیٹر جو اہمیت رکھتا ہے:ڈرائنگ ٹننج کو صرف بار قطر سے منتخب نہیں کیا جانا چاہئے۔ مواد کی طاقت، کمی فی پاس، ڈائی جیومیٹری، چکنا اور ہدف کا قطر سبھی مطلوبہ ڈرائنگ فورس کو متاثر کرتے ہیں۔ ایک بڑی مشین ضروری نہیں کہ بہتر انتخاب ہو اگر اصل قوت کی ضرورت بہت کم ہو۔

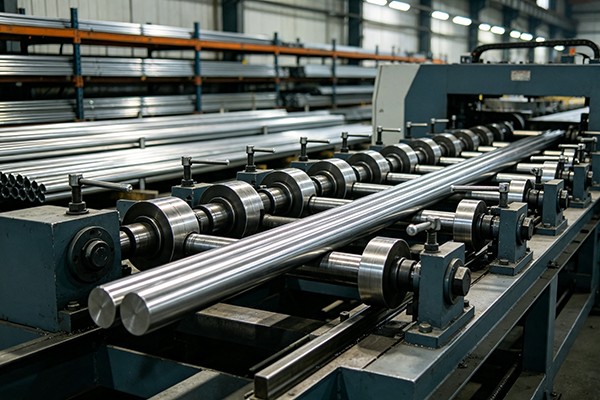
3. ان لائن سیدھا کرنا:ڈرائنگ کے بعد، بار براہ راست سیدھا کرنے والے حصے میں جاتا ہے. ملٹی رول یا دو رول کنفیگریشن کا انتخاب قطر، مواد اور مطلوبہ سیدھا پن کے مطابق کیا جا سکتا ہے۔ عام طور پر مخصوص ہدف ہے۔≤0.3 ملی میٹر/میٹر، مواد، آنے والی حالت اور حتمی عمل کی ضروریات کے تابع۔

گاہک کی درخواست:لکیری موشن شافٹ اور درست اجزاء کے اسٹاک کے لیے، سیدھا پن صرف ہدف کے قطر کو حاصل کرنے سے زیادہ اہم ہے۔ ایک کنٹرول شدہ ان لائن سیدھا کرنے کا عمل مشینی سے پہلے درکار ثانوی اصلاح کی مقدار کو کم کر سکتا ہے۔

4. فکسڈ لینتھ کٹنگ:PLC پروگرام شدہ تیار شدہ لمبائی کے مطابق کاٹنے کی پوزیشن کو کنٹرول کرتا ہے۔ آری یا قینچ کاٹنے کا انتخاب مواد، قطر، مطلوبہ اختتامی حالت اور پیداوار کی شرح کے مطابق کیا جا سکتا ہے۔

پیرامیٹر جو اہمیت رکھتا ہے:اگر سلاخوں کو براہ راست CNC مشینی یا کولڈ ہیڈنگ میں فراہم کیا جاتا ہے، تو کٹنگ ٹولرینس اور اینڈ کنڈیشن ڈاؤن اسٹریم سیٹ اپ کو متاثر کر سکتی ہے۔ کھردرے سٹاک کی تیاری کے لیے، ایک انتہائی سخت کٹنگ رواداری عملی پیداواری فائدہ فراہم کیے بغیر لاگت میں اضافہ کر سکتی ہے۔

5. چیمفرنگ ختم کریں:تیار شدہ بار کے سروں کو تیز کناروں کو ہٹانے اور ہینڈلنگ، اسمبلی یا بعد میں مشینی کے لیے مواد تیار کرنے کے لیے چیمفر کیا جاتا ہے۔ اندرونی، بیرونی یا مشترکہ چیمفرنگ کو کسٹمر کی ڈرائنگ کے مطابق ترتیب دیا جا سکتا ہے۔

گاہک کی درخواست:شافٹ اور فاسٹنر کی پیداوار میں، ایک کنٹرول شدہ چیمفر اجزاء کی خوراک کو بہتر بنا سکتا ہے اور اسمبلی یا اس کے بعد کی مشینی کے دوران گڑ سے متعلقہ مسائل کے خطرے کو کم کر سکتا ہے۔

مکمل مواد کا بہاؤ:را بار → آٹومیٹک لوڈنگ → پوائنٹنگ → ڈرائنگ → سیدھا کرنا → فکسڈ لینتھ کٹنگ → چیمفرنگ → خودکار اسٹیکنگ۔

یہ لائن پیداوار میں کیا حل کرتی ہے۔

بہت زیادہ دستی منتقلی:جب پانچ آپریشنز کو الگ کیا جاتا ہے، بار بار ان لوڈ، سیدھ میں اور دوبارہ لوڈ کرنا ضروری ہے۔ خودکار منتقلی اسٹیشنوں کے درمیان ہینڈلنگ کو کم کرتی ہے اور خاص طور پر لمبی سلاخوں یا تیار شدہ سطحوں کے لیے قابل قدر ہے جو آسانی سے کھرچ جاتی ہیں۔

غیر مستحکم بہاو سیدھی:اکیلے ڈرائنگ مشینی یا اسمبلی کے عمل کے لیے درکار حتمی سیدھا پن کی ضمانت نہیں دیتا۔ ایک ان لائن سٹریٹینر ڈرائنگ کے فوراً بعد ایک سرشار اصلاحی مرحلہ فراہم کرتا ہے۔

متضاد ختم شدہ لمبائی:دستی پیمائش اور کاٹنے سے بیچوں کے درمیان فرق پیدا ہو سکتا ہے۔ PLC کے زیر کنٹرول لمبائی کی پوزیشننگ آپریٹر کو دوبارہ قابل پیداوار کا حوالہ دیتی ہے۔

علیحدہ پیداوار ریکارڈ:آزاد مشینوں کے ساتھ، مواد کو مختلف پروڈکشن آرڈرز یا آپریٹرز کے درمیان منتقل کیا جا سکتا ہے۔ مرکزی کنٹرول ڈرائنگ، سیدھا کرنے، کاٹنے اور چیمفرنگ پیرامیٹرز کو ایک پروڈکشن ترکیب کے طور پر منظم کرنے کی اجازت دیتا ہے۔

اعلی لیبر ان پٹ:مربوط لائن کو ایک آپریٹر کے لیے ڈیزائن کیا گیا ہے کہ وہ ہر اسٹیشن پر ایک سرشار آپریٹر کی ضرورت کے بجائے پروڈکشن سائیکل کی نگرانی کرے۔ اصل عملہ لوڈنگ، پیکیجنگ اور فیکٹری آٹومیشن کی ضروریات پر منحصر ہے۔

کلیدی خصوصیات اور انجینئرنگ کے تحفظات

مربوط پانچ عمل کی پیداوار:اشارہ کرنا، ڈرائنگ، سیدھا کرنا، کاٹنا اور چیمفرنگ ایک عمل کے راستے سے جڑے ہوئے ہیں۔ یہ دہرائی جانے والی پیداوار کے لیے سب سے زیادہ قیمتی ہے جہاں ایک ہی ترتیب کو مسلسل استعمال کیا جاتا ہے۔

پش ڈرا کنفیگریشن:ہائیڈرولک پش ہیڈ مین ڈرائنگ کیریج کو سنبھالنے سے پہلے ابتدائی ڈائی انٹری مزاحمت پر قابو پانے میں مدد کرتا ہے۔ بار قطر، مواد کی طاقت یا ڈرائنگ میں کمی کے بڑھنے کے ساتھ یہ زیادہ اہم ہو جاتا ہے۔

Ø13–Ø100 ملی میٹر بار کی حد:دستیاب FR ماڈل مختلف قطر کی حدود کا احاطہ کرتے ہیں۔ ماڈل کا انتخاب صرف سب سے بڑی دستیاب قطر کی حد کو منتخب کرنے کے بجائے اصل شروع ہونے والے قطر اور ڈرائنگ فورس پر مبنی ہونا چاہیے۔

آن لائن سیدھا کرنا:اسٹریٹینر کا انتخاب بار کے قطر، مواد کی پیداوار کی طاقت، ڈرائنگ کی حالت اور مطلوبہ سیدھا پن کے مطابق کیا جاتا ہے۔ عام اسٹاک کی تیاری کے لیے، ہو سکتا ہے کہ انتہائی سیدھا پن کی وضاحتیں ضروری نہ ہوں۔ شافٹ اور صحت سے متعلق اجزاء کے لیے، وہ مشینی الاؤنس اور مسترد ہونے کی شرح کو براہ راست متاثر کر سکتے ہیں۔

خودکار کاٹنے:PLC کے زیر کنٹرول لمبائی کی ترتیب بار بار دستی پیمائش کو کم کرتی ہے۔ بار کے مواد، قطر، پیداوار کی رفتار اور مطلوبہ کٹ اینڈ کوالٹی کے مطابق آری اور شیئر سلوشنز کا اندازہ لگایا جا سکتا ہے۔

خودکار چیمفرنگ:چیمفر کے طول و عرض کو بہاو مشینی یا اسمبلی کی ضرورت کے مطابق بیان کیا جاسکتا ہے۔ چیمفرنگ یونٹ کا سائز کٹنگ سٹیشن کے ساتھ مل کر کیا جانا چاہیے بجائے اس کے کہ اسے آزاد آلات کے طور پر سمجھا جائے۔

مرکزی PLC اور HMI:کنٹرول سسٹم اسٹیشن کے وقت، منتقلی، ڈرائنگ سائیکل، کاٹنے کی لمبائی اور حفاظتی انٹرلاک کو مربوط کرتا ہے۔ ترکیب پر مبنی آپریشن مفید ہے جب ایک ہی فیکٹری متعدد معیاری بار کی وضاحتوں پر کارروائی کرتی ہے۔

تکنیکی وضاحتیں

درج ذیل ایف آر سیریز کی وضاحتیں بنیادی ڈرائنگ اسٹیشن کا حوالہ دیتی ہیں۔ پوائنٹنگ، سیدھا کرنے، کاٹنے، چیمفرنگ اور ٹرانسفر سسٹم تیار شدہ مصنوعات کی ضروریات کے مطابق بنائے گئے ہیں۔

ماڈل / پیرامیٹر FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
ہائیڈرولک پش ہیڈ ٹنیج (ٹن) 10 20 40 50 60 80 100 120 150 200 250 300
سلنڈر قطر × اسٹروک (ملی میٹر) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
آئل پمپ پاور (کلو واٹ) 5.5 11 22 30 37 45 55 75 96 110 132 160
بار مواد کی حد (ملی میٹر) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
مین موٹر پاور (kW) 22 37 55 75 90 110 132 166 200 225 300 400

اہم:ہائیڈرولک پش ہیڈ ٹنیج ڈرائنگ کی صلاحیت کے برابر نہیں ہے۔ حتمی ماڈل کا انتخاب اصل مواد کے لیے کیلکولیشن شدہ ڈرائنگ فورس سے کیا جانا چاہیے، ابتدائی قطر، ختم قطر، کمی کا تناسب اور چکنا کرنے کی حالت۔

معیاری ڈرائنگ کی لمبائی تقریبا ہے10 میٹر; طویل یا خصوصی اسٹروک کنفیگریشن کو انجینئر کیا جا سکتا ہے۔ اس ٹیبل کے تمام ماڈلز ٹھوس گول سلاخوں کے لیے بنائے گئے ہیں۔

صحیح کنفیگریشن کا انتخاب کیسے کریں۔

چھوٹے قطر کاربن سٹیل سلاخوں کے لئے:ایک چھوٹا FR ماڈل عام طور پر کافی ہوتا ہے جب کمی اور مادی طاقت کا نتیجہ نسبتاً کم ڈرائنگ فورس میں ہوتا ہے۔ ہائیڈرولک سسٹم کو بڑا کرنے سے پروڈکٹ کے معیار کو بہتر بنائے بغیر سرمایہ کاری اور بجلی کی ضروریات میں اضافہ ہوتا ہے۔

سٹینلیس سٹیل کے لیے:قوت کھینچنا اور سخت محنت کرنا زیادہ اہم ہو جاتا ہے۔ ڈائی میٹریل، چکنا کرنے کا طریقہ، کمی فی پاس اور ڈرائنگ کی رفتار کو مشین ٹننج کے ساتھ مل کر جانچنا چاہیے۔

بڑے مصر دات اسٹیل سلاخوں کے لئے:ہائیڈرولک پش کی صلاحیت اور ساختی سختی اہم ہو جاتی ہے کیونکہ ابتدائی ڈائی انٹری کے لیے کافی قوت کی ضرورت پڑ سکتی ہے۔ ماڈل کا انتخاب صرف قطر کے بجائے انجینئرنگ فورس کے حساب کتاب پر مبنی ہونا چاہیے۔

صحت سے متعلق شافٹ کے لئے:ڈرائنگ مشین رواداری چین کا صرف ایک حصہ ہے۔ سیدھا کرنے کی صلاحیت، کٹ کی لمبائی کی رواداری، چیمفر کے طول و عرض اور مادی حالت سب کو آرڈر کرنے سے پہلے بیان کیا جانا چاہیے۔

اعلی حجم کی پیداوار کے لیے:خودکار لوڈنگ، ٹرانسفر اور اسٹیکنگ ڈرائنگ کی رفتار بڑھانے سے زیادہ اہم ہو جاتی ہے۔ حقیقی پیداواری ہدف کو فی گھنٹہ تیار شدہ بارز کے طور پر جانچا جانا چاہیے، بشمول منتقلی اور کاٹنے کا وقت۔

درخواستیں

فاسٹینرز اور کولڈ ہیڈنگ اسٹاک

خودکار پوائنٹنگ ڈرائنگ سٹریٹیننگ کٹنگ اور چیمفرنگ لائن بولٹ، سٹڈ، پن اور دیگر کولڈ ہیڈنگ اجزاء کے لیے تیار کردہ بار تیار کر سکتی ہے جہاں قطر کی مستقل مزاجی، سیدھا پن اور کنٹرول شدہ کٹ کی لمبائی نیچے کی طرف بننے کے عمل کو متاثر کرتی ہے۔

عام پیداوار کا منظر:ایک فاسٹنر پروڈیوسر جو بار بار کاربن یا الائے سٹیل کے درجات کو چلاتا ہے وہ خودکار پوائنٹنگ اور ڈرائنگ کا استعمال کر سکتا ہے جس کے بعد ان لائن سیدھا اور کاٹنا، بار کے کولڈ ہیڈنگ کی تیاری میں داخل ہونے سے پہلے بار بار ہینڈلنگ کو کم کر سکتا ہے۔

آٹوموٹو شافٹ اور پاور ٹرین کے اجزاء

ایپلی کیشنز میں شافٹ اسٹاک، اسٹیئرنگ پرزے، پسٹن راڈز، والو سے متعلقہ اجزاء اور دیگر درست بار کی مصنوعات شامل ہیں۔

عام پیداوار کا منظر:سی این سی مشینی لائنیں فراہم کرنے والے شافٹ مینوفیکچرر کے لیے، خودکار کٹ ٹو لینتھ کنٹرول مشیننگ سے پہلے دستی پیمائش کو کم کر سکتا ہے، جب کہ سیدھا کرنے سے مشینی الاؤنس کو زیادہ مستقل برقرار رکھنے میں مدد ملتی ہے۔

بیرنگ اور لکیری موشن اجزاء

بیئرنگ رولرس، گائیڈ شافٹ اور اسی طرح کی مصنوعات کے لیے، سیدھا پن اور جہتی مستقل مزاجی اکثر ڈرائنگ کی زیادہ سے زیادہ رفتار حاصل کرنے سے زیادہ اہم ہوتی ہے۔

عام پیداوار کا منظر:ایک بیئرنگ کمپوننٹ پروڈیوسر دہرائے جانے والے قطر اور مکمل لمبائی کی تفصیلات کے ارد گرد لائن کو ترتیب دے سکتا ہے، جس سے ڈرائنگ، سیدھا اور کٹنگ کو آپریشنز کے درمیان مشینوں کو الگ کیے بغیر سلاخوں کو منتقل کرنے کی اجازت دیتا ہے۔

ایرو اسپیس اور خاص اللویس

ٹائٹینیم، نکل پر مبنی اور دیگر خاص مرکب دھاتوں کو ڈرائنگ فورس، سخت محنت، ٹولنگ، چکنا اور سطح کے تحفظ پر زیادہ توجہ کی ضرورت ہوتی ہے۔ مشین کے انتخاب سے پہلے ان ایپلی کیشنز کا اصل میٹریل گریڈز اور کمی کے نظام الاوقات کا استعمال کرتے ہوئے جائزہ لیا جانا چاہیے۔

عام پیداوار کا منظر:جب مہنگے الائے بار کو کئی تکمیلی مراحل کے ذریعے سطح کی سالمیت کو برقرار رکھنا ضروری ہے، تو خودکار منتقلی غیر ضروری رابطہ پوائنٹس کو کم کرتی ہے اور عمل کے پیرامیٹرز کو اسی پروڈکشن آرڈر سے منسلک رہنے دیتی ہے۔

ٹول اور ڈائی اسٹیل

تیز رفتار اسٹیل اور ٹول اسٹیل بارز کو ہائی ڈرائنگ فورسز اور اخترتی کے محتاط کنٹرول کی ضرورت پڑسکتی ہے۔ انٹیگریٹڈ کٹنگ اور چیمفرنگ اسٹیشن اس وقت کارآمد ہوتے ہیں جب مکمل خالی جگہیں مشینی کارروائیوں میں براہ راست فراہم کی جاتی ہیں۔

عام پیداوار کا منظر:بار بار خالی لمبائی پیدا کرنے والا ٹول اسٹیل پروسیسر جب مطلوبہ چیمفر کو لائن میں شامل کیا جاتا ہے تو ایک علیحدہ پوسٹ کٹ ڈیبرنگ آپریشن کو ختم کر سکتا ہے۔

کاپر اور ایلومینیم بار

کاپر اور ایلومینیم اسٹیل سے مختلف اخترتی اور سطح کی ضروریات رکھتے ہیں۔ ڈائی جیومیٹری، چکنا اور سیدھا کرنے کے دباؤ کو اسٹیل بار سیٹ اپ سے کاپی کرنے کی بجائے مخصوص الائے کے لیے ترتیب دیا جانا چاہیے۔

عام پیداوار کا منظر:کنیکٹر یا کنڈکٹیو بار اسٹاک کے لیے، مخصوص قطر اور سطح کی حالت کو برقرار رکھنا زیادہ سے زیادہ ڈرائنگ فورس سے زیادہ اہم ہو سکتا ہے، اس لیے لائن کو جہتی کنٹرول اور نرم منتقلی کے ارد گرد ترتیب دیا جا سکتا ہے۔

فیکٹری انجینئرنگ اور کوالٹی کنٹرول

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

ڈونگ گوان فانگرونگ میٹالرجیکل آلات کمپنی، لمیٹڈڈونگ گوان میں اپنا مینوفیکچرنگ بیس چلاتا ہے۔یانگجیانگ فانگرونگ مشینری کمپنی، لمیٹڈاضافی پیداواری صلاحیت فراہم کرتا ہے۔ سہولیات کولڈ ڈرائنگ، سیدھا کرنے اور متعلقہ دھاتی سازوسامان تیار کرتی ہیں۔

مینوفیکچرنگ سے پہلے انجینئرنگ

پیداوار سے پہلے، خودکار پوائنٹنگ ڈرائنگ سیدھی کٹنگ اور چیمفرنگ لائن کا تعین گاہک کے ذریعہ کیا جاتا ہے۔مٹیریل گریڈ، ابتدائی قطر، ختم قطر، مکمل لمبائی، کمی کا تناسب، سیدھا پن کی ضرورت، کٹنگ رواداری، چیمفر جیومیٹری اور ہدف کی پیداوار. یہ معلومات مشین ٹننج، ڈائی ترتیب، سٹریٹینر کی قسم اور آٹومیشن لے آؤٹ کا تعین کرتی ہے۔

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

مینوفیکچرنگ اور معائنہ:ہائیڈرولک پرزے، سلنڈر اسمبلیاں، ساختی حصے، ڈائی ہولڈرز، سیدھا کرنے والے رولز اور ٹرانسفر میکانزم کو مکمل لائن کے مربوط ہونے سے پہلے مشینی اور اسمبل کیا جاتا ہے۔ ہائیڈرولک سرکٹس کا پریشر ٹیسٹ کیا جاتا ہے، جب کہ شپمنٹ سے پہلے مکینیکل الائنمنٹ اور برقی افعال کی جانچ کی جاتی ہے۔

فیکٹری قبولیت کی جانچ:دستیاب ہونے پر مکمل لائن کو کسٹمر کے فراہم کردہ بار کے نمونوں کے ساتھ جانچا جا سکتا ہے۔ عملی قبولیت کے نکات میں ڈرائنگ کی کارکردگی، منتقلی کی وشوسنییتا، سیدھا پن، مکمل لمبائی، چیمفر کے طول و عرض، حفاظتی انٹرلاک اور خودکار سائیکل استحکام شامل ہونا چاہیے — یہ نہیں کہ مشین بغیر بوجھ کے چل سکتی ہے۔

سرٹیفیکیشنز اور قابل اطلاق معیارات

FangRong Cold Drawing Machine Certifications

ISO 9001:2015:کوالٹی مینجمنٹ سسٹم جو کمپنی کے ڈیزائن، مینوفیکچرنگ اور سروس کے عمل کا احاطہ کرتا ہے۔ سرٹیفکیٹ نمبر UQ231211R1۔

عیسوی:معیاری ایف آر کا سامان قابل اطلاق یورپی مشینری کی ضروریات کے لیے فراہم کیا جاتا ہے۔ یورپی یونین کے منصوبوں کے لیے، حتمی مشین کی ترتیب اور موافقت کے اعلان کو قابل اطلاق قانون سازی اور فراہم کردہ آلات کے لیے ہم آہنگ معیارات کے خلاف چیک کیا جانا چاہیے۔

مشینری کی حفاظت:حفاظتی افعال جیسے ہنگامی اسٹاپس، گارڈنگ اور انٹرلاک کو حتمی مشین کی ترتیب کے مطابق شامل کیا گیا ہے۔ مشین کے ساتھ فراہم کردہ تکنیکی دستاویزات میں عین قابل اطلاق EN/ISO حفاظتی معیارات کی تصدیق ہونی چاہیے۔

ایس جی ایس معائنہ:جب خریداری کے معاہدے یا پروجیکٹ کی تفصیلات کی ضرورت ہو تو فریق ثالث کے معائنہ کا اہتمام کیا جا سکتا ہے۔

پیٹنٹس:FangRong کا کہنا ہے کہ اس کے پاس ایجاد اور یوٹیلیٹی ماڈل کے پیٹنٹ ہیں جو اس کے دھاتی سازوسامان میں استعمال ہونے والے اجزاء اور میکانزم کا احاطہ کرتے ہیں۔

آرڈرنگ، MOQ، قیمت اور ترسیل

MOQ: 1 مکمل پیداوار لائن.آٹومیٹک پوائنٹنگ ڈرائنگ سٹریٹننگ کٹنگ اینڈ چیمفرنگ لائن انجینئرڈ اور کسٹمر کی بار کی وضاحتوں کے مطابق تیار کی گئی ہے، اس لیے ایک سیٹ ایک مکمل پروجیکٹ کے لیے کافی ہے۔

مقدار پر مبنی اقتباس:منصوبے کی خریداری کے لیے، کوٹیشن کی طرف سے تشکیل دیا جا سکتا ہے1 سیٹ، 2–3 سیٹ، اور 4+ سیٹ. کمرشل کوٹیشن میں ہر مقدار کے درجے کے لیے اصل یونٹ کی قیمت کی تصدیق کی جانی چاہیے کیونکہ کنفیگریشن، ٹولنگ اور آٹومیشن کی سطح سامان کی قیمت کو مادی طور پر تبدیل کر سکتی ہے۔

ایف او بی کی اصطلاح: ایف او بی شینزین پورٹ، چینجب قابل اطلاق ہو تو برآمد کوٹیشن کے لئے استعمال کیا جا سکتا ہے. حتمی بندرگاہ، پیکنگ کی تفصیلات، اندرون ملک نقل و حمل اور برآمدی چارجز کو واضح طور پر پروفارما انوائس اور سیلز کنٹریکٹ پر بیان کیا جانا چاہیے۔

معیاری آرڈر لیڈ ٹائم:تقریباً60-90 دنمعیاری کنفیگریشنز کے لیے جیسے FR-5T سے FR-60T تک، حتمی تکنیکی تصدیق اور پروڈکشن شیڈول سے مشروط۔

ہیوی ڈیوٹی معیاری آرڈر:تقریباً90-150 دنFR-80T اور بڑی کنفیگریشنز کے لیے، مشین کے سائز، آٹومیشن اور ٹیسٹنگ کی ضروریات پر منحصر ہے۔

فوری حکم:آرڈر کی تصدیق سے پہلے ایک تیز پیداواری شیڈول کی درخواست کی جا سکتی ہے۔ دیتیز رفتار لیڈ ٹائم پروجیکٹ کے لیے مخصوص ہے۔اور اجزاء کی دستیابی، فیکٹری کی گنجائش اور مطلوبہ FAT شیڈول کو چیک کرنے کے بعد تصدیق کی جانی چاہیے۔ ان اشیاء کی تصدیق ہونے سے پہلے ایک فوری آرڈر کو فرض شدہ ڈیلیوری کی تاریخ کے ساتھ حوالہ نہیں دیا جانا چاہئے۔

پیکیجز اور شپنگ

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

لائن کو نقل و حمل کے طول و عرض کے مطابق سیکشن والے سامان کے ساتھ برآمدی کھیپ کے لیے تیار کیا گیا ہے۔ لکڑی کے کیسز، نمی سے تحفظ اور سنکنرن تحفظ کا استعمال کیا جاتا ہے جہاں مشین کی ترتیب اور شپنگ روٹ کی ضرورت ہوتی ہے۔ لائن لے آؤٹ کو حتمی شکل دینے کے بعد پیکنگ کے حتمی طول و عرض اور کنٹینر لوڈنگ کے منصوبوں کی تصدیق ہو جاتی ہے۔

اکثر پوچھے گئے سوالات

Q1: کیا لائن واقعی خود بخود پوائنٹنگ، ڈرائنگ، سیدھا، کٹنگ اور چیمفرنگ انجام دیتی ہے؟

جی ہاں معیاری تصور خودکار منتقلی اور مرکزی PLC کنٹرول کے ذریعے پانچوں آپریشنز کو جوڑتا ہے۔ تاہم، کچی سلاخوں کی لوڈنگ، تیار شدہ بنڈلوں کو ہٹانے اور مواد کو دوبارہ بھرنے کے لیے منتخب لوڈنگ اور اسٹیکنگ سسٹم کے لحاظ سے آپریٹر کی شمولیت کی ضرورت پڑسکتی ہے۔

Q2: مجھے ڈرائنگ ٹنج کا انتخاب کیسے کرنا چاہئے؟

اکیلے بار قطر سے مشین کا انتخاب نہ کریں۔ مطلوبہ ڈرائنگ فورس میٹریل گریڈ، ابتدائی قطر، ختم قطر، کمی فی پاس، ڈائی اینگل، چکنا اور ڈرائنگ کی رفتار پر منحصر ہے۔ FR ماڈل کو منتخب کرنے سے پہلے طاقت کے حساب کتاب کے لیے FangRong کو یہ پیرامیٹرز فراہم کریں۔

Q3: اگر مشین ہائیڈرولک پش ہیڈ استعمال کرتی ہے تو کیا پوائنٹنگ اسٹیشن ضروری ہے؟

پش ہیڈ اور پوائنٹنگ اسٹیشن مختلف کام انجام دیتے ہیں۔ پش ہیڈ ڈائی انٹری میں مدد کے لیے محوری قوت فراہم کرتا ہے، جبکہ پوائنٹنگ بار اینڈ کو ایک جیومیٹری تک کم کر دیتی ہے جو ڈائی میں داخل ہو سکتی ہے۔ ایک خاص پوائنٹنگ طریقہ کی ضرورت کا انحصار شروع ہونے والے بار کے قطر، مواد اور ڈائی کنفیگریشن پر ہوتا ہے۔ اس لیے پوائنٹنگ سکریپ کا الگ سے جائزہ لیا جانا چاہیے بجائے اس کے کہ یہ مان لیا جائے کہ پش ڈرا آپریشن اسے ختم کر دیتا ہے۔

Q4: لائن کیا سیدھی حاصل کر سکتی ہے؟

ان لائن سٹریٹینر کے لیے بیان کردہ معیاری ہدف ہے۔≤0.3 ملی میٹر/میٹر. اصل قابل حصول سیدھا پن بار کے مواد، قطر، آنے والی حالت، ڈرائنگ کی حالت اور سٹریٹنر کنفیگریشن پر منحصر ہے۔ اہم شافٹ یا صحت سے متعلق ایپلی کیشنز کے لئے، پیداوار سے پہلے قبولیت کے طریقہ کار اور پیمائش کی لمبائی پر اتفاق کیا جانا چاہئے.

Q5: کیا لائن سٹینلیس سٹیل یا اعلی طاقت والے مصر دات اسٹیل پر عمل کر سکتی ہے؟

جی ہاں، انجینئرنگ کی تصدیق سے مشروط۔ ان مواد کو عام طور پر زیادہ ڈرائنگ فورس اور سختی، چکنا کرنے، ڈائی سلیکشن اور فی پاس میں کمی کے لیے زیادہ توجہ کی ضرورت ہوتی ہے۔ مشین کے سائز سے پہلے مواد کا گریڈ فراہم کیا جانا چاہئے.

Q6: کیا میں ایک ہی مشین پر بار کا قطر اور مکمل لمبائی تبدیل کر سکتا ہوں؟

ہاں، ڈیزائن کردہ آپریٹنگ رینج کے اندر۔ قطر کی تبدیلیوں کے لیے عام طور پر متعلقہ ٹولنگ اور سیٹ اپ تبدیلیوں کی ضرورت ہوتی ہے، جبکہ تیار شدہ لمبائی کو مشین کی کٹنگ اور ہینڈلنگ کی حدود میں PLC کے ذریعے پروگرام کیا جا سکتا ہے۔ اگر روزانہ کی پیداوار میں بہت سے قطروں کو ملایا جاتا ہے، تو پیداواری صلاحیت کے حساب کتاب میں ٹولنگ کی تبدیلی کا وقت شامل کیا جانا چاہیے۔

Q7: خودکار کٹنگ کتنی درست ہے؟

کاٹنے کی درستگی کا انحصار کاٹنے کے طریقہ کار، بار قطر، مواد، پیمائش کے نظام اور مطلوبہ رواداری پر ہے۔ مکمل طوالت کی رواداری کی وضاحت تکنیکی معاہدے پر کی جانی چاہیے بجائے اس کے کہ کسی عمومی بیان جیسے کہ "اعلیٰ درستگی" پر انحصار کریں۔

Q8: کیا آپ ہماری موجودہ پیداوار لائن کے ساتھ لائن کو ضم کر سکتے ہیں؟

جی ہاں لے آؤٹ انجینئرنگ کے دوران منتقلی کی سمت، لوڈنگ کی اونچائی، تیار بار اسٹیکنگ، اپ اسٹریم اسٹاک کی تیاری اور ڈاؤن اسٹریم مشینی انٹرفیس پر غور کیا جاسکتا ہے۔ کوٹیشن مرحلے پر موجودہ لائن لے آؤٹ اور مواد کے بہاؤ کی سمت فراہم کرنے سے تنصیب کے بعد مہنگی تبدیلیوں سے بچنے میں مدد ملتی ہے۔

Q9: مجھے کوٹیشن کے لیے کیا معلومات فراہم کرنی چاہیے؟

فراہم کریں۔میٹریل گریڈ، ابتدائی قطر، تیار قطر، بار کی لمبائی، مکمل لمبائی، مطلوبہ سیدھا پن، چیمفر سائز، سالانہ یا گھنٹہ وار آؤٹ پٹ، موجودہ اپ اسٹریم آلات، بجلی کی فراہمی اور ترجیحی آٹومیشن لیول. ایک نمونہ ڈرائنگ یا تیار مصنوعات کی ڈرائنگ کٹنگ اور چیمفرنگ اسٹیشنوں کی وضاحت کے لیے مفید ہے۔

Q10: معیاری لائن میں کیا شامل ہے؟

عام دائرہ کار میں پوائنٹنگ اسٹیشن، پش ڈرا ڈرائنگ مشین، ہائیڈرولک پاور یونٹ، ڈرائنگ کیریج، ان لائن سٹریٹینر، آٹومیٹک کٹنگ یونٹ، چیمفرنگ یونٹ، ٹرانسفر میکانزم اور PLC/HMI کنٹرول سسٹم شامل ہیں۔ ڈیز اور سپیشل ٹولنگ کو کوٹیشن میں الگ سے درج کیا جانا چاہیے تاکہ خریدار پراجیکٹ کی مکمل لاگت کی واضح طور پر شناخت کر سکے۔

Q11: MOQ کیا ہے؟

MOQ ہے۔1 مکمل پروڈکشن لائن. مقدار پر مبنی کوٹیشن کے لیے تیار کیا جا سکتا ہے۔1 سیٹ، 2–3 سیٹ اور 4+ سیٹ. ہر مقدار کی سطح پر اصل قیمت مشین کی حتمی ترتیب اور ٹولنگ پر منحصر ہے۔

Q12: معیاری ترسیل کی شرائط کیا ہیں؟

عام طور پر معیاری ترتیب کی ضرورت ہوتی ہے۔60-90 دن. بڑے FR-80T اور اس سے اوپر کے پروجیکٹوں کو عام طور پر ضرورت ہوتی ہے۔90-150 دن. فوری منصوبوں کے لیے، اجزاء کی دستیابی اور موجودہ فیکٹری کی صلاحیت کی بنیاد پر معاہدے پر دستخط کرنے سے پہلے ایک تیز رفتار شیڈول کا جائزہ لیا جا سکتا ہے۔

Q13: کیا آپ FOB کا حوالہ دے سکتے ہیں؟

جی ہاںایف او بی شینزین پورٹ، چینجب قابل اطلاق ہو تو حوالہ دیا جا سکتا ہے۔ کوٹیشن میں FOB پورٹ، پیکنگ اسکوپ، اندرون ملک نقل و حمل کی ذمہ داری اور کسی بھی خارج شدہ چارجز کو واضح طور پر بیان کرنا چاہیے تاکہ خریدار اسی بنیاد پر پیشکشوں کا موازنہ کر سکے۔

Q14: کیا وارنٹی اور فروخت کے بعد مدد فراہم کی جاتی ہے؟

معیاری وارنٹی ہے۔کمیشننگ سے 12 ماہ. معاہدے کے مطابق تنصیب کی نگرانی، کمیشننگ، آپریٹر کی تربیت، اسپیئر پارٹس سپورٹ اور ریموٹ ٹربل شوٹنگ شامل کی جا سکتی ہے۔ درست ردعمل کا طریقہ اور اسپیئر پارٹس کی گنجائش فروخت کے معاہدے میں بیان کی جانی چاہیے۔

Q15: کیا میں اپنے مواد سے مشین کی جانچ کر سکتا ہوں؟

جی ہاں گاہک کے فراہم کردہ مواد کے ساتھ جانچ کی سفارش کی جاتی ہے ان پروجیکٹس کے لیے جن میں مشکل مرکبات، سخت سیدھی ضروریات یا خصوصی چیمفر جیومیٹری شامل ہیں۔ یہ شپمنٹ سے پہلے ڈرائنگ فورس، ٹولنگ، سیدھا سیٹ اپ، کاٹنے اور تیار شدہ سطح کا جائزہ لینے کی اجازت دیتا ہے۔

Q16: فیکٹری قبولیت کی جانچ کے دوران کیا چیک کیا جانا چاہئے؟

خریدار کو مشین کی نقل و حرکت سے زیادہ چیک کرنا چاہئے۔ ایک عملی FAT کا احاطہ کرنا چاہئے۔ڈرائنگ فورس اور سائیکل کا استحکام، بار کی منتقلی، جہتی کمی، سیدھا پن، مکمل لمبائی، چیمفر کے طول و عرض، ہائیڈرولک رساو، برقی افعال اور حفاظتی انٹلاک. اہم مصنوعات کے لیے، تیار شدہ نمونوں کو منظور شدہ قبولیت کی تصریح کے خلاف ناپا جانا چاہیے۔

Q17: کیا مشین کو خصوصی بنیاد کے کام کی ضرورت ہے؟

مطلوبہ بنیاد لائن کی لمبائی، مشین کے وزن، ڈرائنگ فورس اور سائٹ کے حالات پر منحصر ہے۔ حتمی سامان کی ترتیب کی تصدیق کے بعد FangRong فاؤنڈیشن اور اینکر بولٹ ڈرائنگ فراہم کر سکتا ہے۔ سول فاؤنڈیشن کو انسٹالیشن سے پہلے منظور شدہ ڈرائنگ کے مطابق مکمل کیا جانا چاہیے۔

Q18: کیا لائن کو اپنی مرضی کے مطابق بنایا جاسکتا ہے؟

جی ہاں عام حسب ضرورت علاقوں میں بار ڈائی میٹر رینج، ڈرائنگ اسٹروک، ڈائی ہولڈر، سٹریٹینر کنفیگریشن، کٹنگ کا طریقہ، چیمفر جیومیٹری، ٹرانسفر سسٹم، لوڈنگ اور اسٹیکنگ، PLC کمیونیکیشن اور تیار بار ہینڈلنگ شامل ہیں۔ غیر استعمال شدہ افعال کو شامل کرنے کے بجائے اصل پیداواری عمل سے حسب ضرورت کو حتمی شکل دی جانی چاہیے۔

انٹیگریٹڈ بار فنشنگ لائن کے لیے FangRong کا انتخاب کیوں کریں۔

Why Choose FangRong Full Automatic Bar Finishing Line

ڈرا بینچ انجینئرنگ 1998 سے:FangRong نے دو دہائیوں سے زیادہ عرصے سے کولڈ ڈرائنگ اور متعلقہ دھاتی سازوسامان پر توجہ مرکوز کی ہے۔ کمپنی کا کہنا ہے کہ اس کا سامان 70 سے زائد ممالک میں صارفین کو فراہم کیا گیا ہے۔

مربوط عمل انجینئرنگ:یہ منصوبہ صرف ڈرا بینچ کی فراہمی تک محدود نہیں ہے۔ ڈرائنگ فورس، ڈائی ارینجمنٹ، سیدھا کرنا، کاٹنا، چیمفرنگ اور میٹریل ٹرانسفر کو مل کر کام کرنے کی ضرورت ہے۔ یہ خاص طور پر اہم ہے جب صارف چاہتا ہے کہ ایک تیار شدہ بار بغیر درمیانی اسٹوریج کے تمام آپریشنز سے گزرے۔

دو مینوفیکچرنگ سہولیات:ڈونگ گوان اور یانگ جیانگ کی پیداواری سہولیات بڑے یا ایک سے زیادہ مشینی منصوبوں کے لیے اضافی پیداواری صلاحیت فراہم کرتی ہیں۔

درخواست پر مبنی جانچ:جہاں ممکن ہو، گاہک کے اصل بار کے مواد کے ساتھ جانچ کرنا مشین کے اتارے ہوئے مظاہرے سے زیادہ مفید ثبوت فراہم کرتا ہے۔ یہ خاص طور پر سٹینلیس سٹیل، اعلی طاقت کے مرکب سٹیل اور سخت رواداری کے ایپلی کیشنز کے لئے متعلقہ ہے.

ترسیل کے بعد انجینئرنگ سپورٹ:پراجیکٹ کے دائرہ کار کے مطابق تنصیب کی نگرانی، کمیشننگ، آپریٹر کی تربیت، اسپیئر پارٹس سپورٹ اور ریموٹ ٹربل شوٹنگ شامل کی جا سکتی ہے۔

مشین کے درست انتخاب اور کوٹیشن کے لیے، میٹریل گریڈ، ابتدائی قطر، ختم قطر، مکمل لمبائی، مطلوبہ سیدھا پن، چیمفر کے طول و عرض اور ہدف کی پیداوار بھیجیں۔ یہ پیرامیٹرز انجینئرنگ ٹیم کے لیے مناسب FR ماڈل اور مربوط لائن کنفیگریشن کا تعین کرنے کے لیے کافی ہیں۔

انکوائری بھیجیں۔
رابطہ کی معلومات
  • پتہ

    نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین

  • ٹیلی فون

    +86-769-83202640

  • ای میل

    frsale@dgfangrong.com

ہمیں اپنے مواد، مصنوعات کی تفصیلات، پیداوار کے عمل اور آلات کی ضروریات کے بارے میں بتائیں۔ FangRong آپ کی درخواست کے لیے موزوں کولڈ ڈرائنگ مشین، ڈرائنگ ڈائز، سیدھا کرنے والی مشین اور حسب ضرورت حل پر بات کر سکتا ہے۔
درجہ بندی:
5.0
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی
مستردقبول کریں