Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
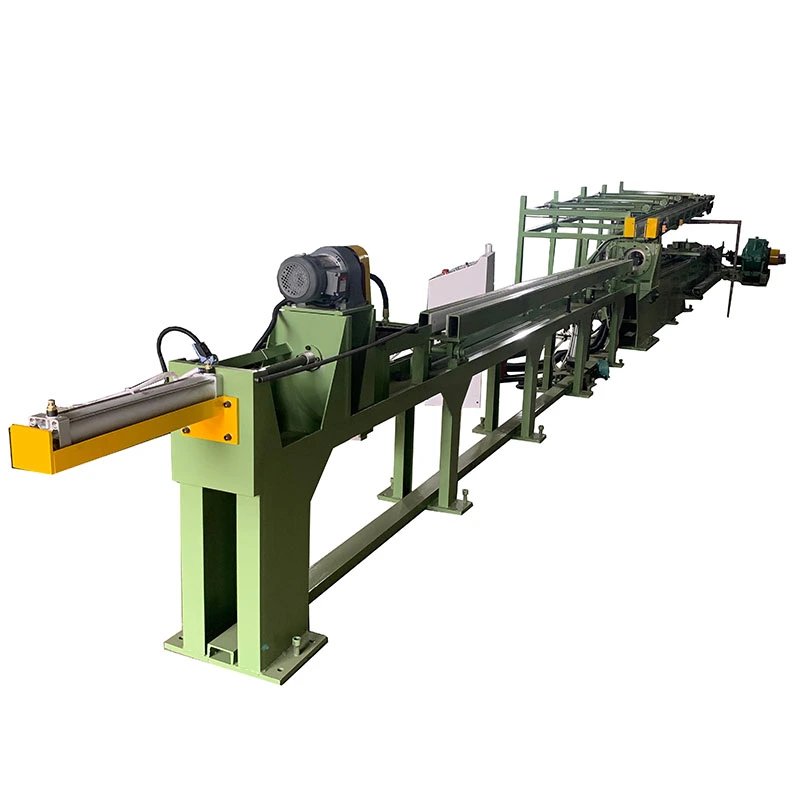
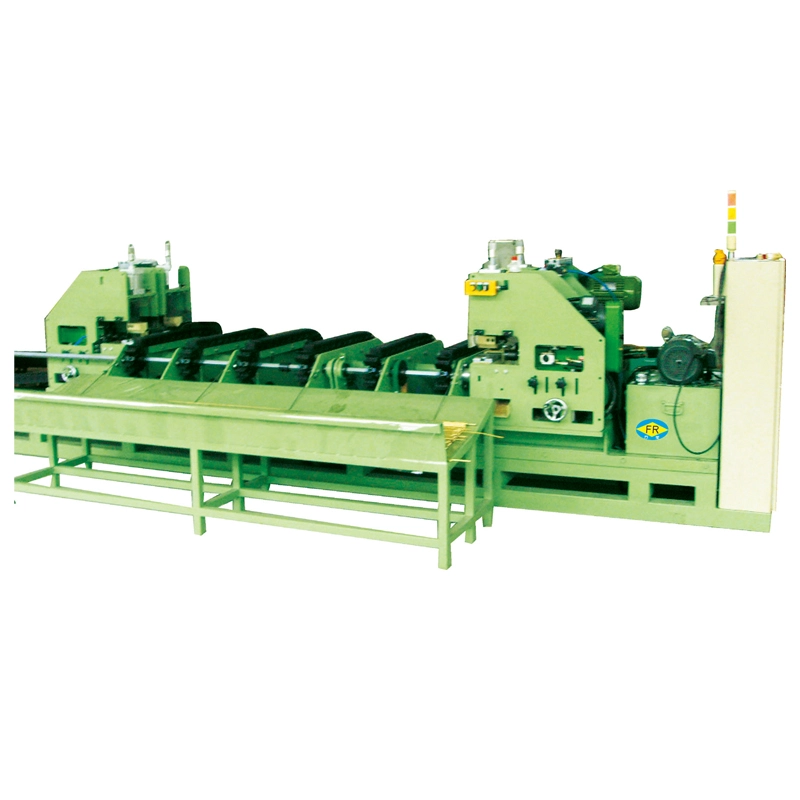
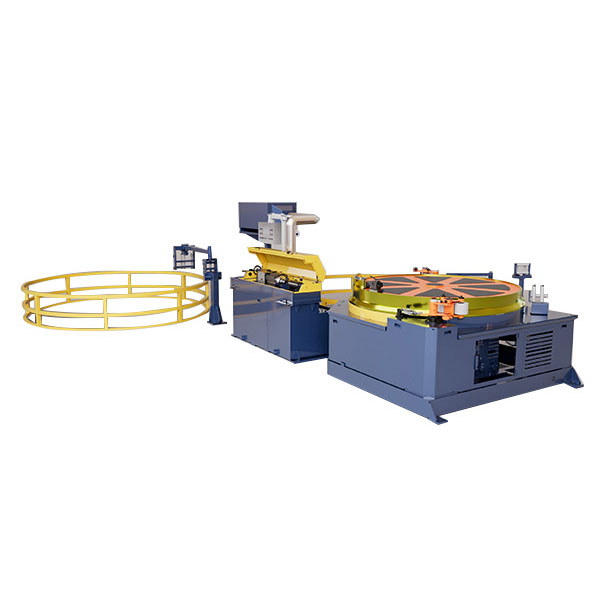
دیتین لائنیں خودکار روٹری کولڈ ڈرائنگ مشینان مینوفیکچررز کے لیے بنایا گیا ہے جنہیں تین الگ الگ پروڈکشن لائنیں شامل کیے بغیر زیادہ ڈرائنگ آؤٹ پٹ کی ضرورت ہے۔ اس کاتھری اسٹرینڈ روٹری انڈیکسنگ سسٹملگاتار ڈرائنگ کے لیے تین ٹیوبوں یا سلاخوں کو پوزیشن اور فیڈ کرتا ہے، جبکہ ڈبل چین ڈرائیو تمام اسٹرینڈز پر کھینچنے والے بوجھ کو متوازن رکھتی ہے۔ سے ماڈلزFR-50 سے FR-120فراہم کریں5-20 ٹنڈرائنگ کی صلاحیت، تک کی رفتار28 میٹر فی منٹ، اور اسٹروک تک9 میٹر. خودکار فیڈنگ، کلیمپنگ، ڈرائنگ اور ان لوڈنگ آپریٹر کی شمولیت کو کم کرتی ہے اور مشین کو اس کے لیے موزوں بناتی ہے۔کاربن سٹیل، مرکب سٹیل، سٹینلیس سٹیل، تانبا، اور ایلومینیم ٹیوبیں اور سلاخیں.
دیتین لائنیں خودکار روٹری کولڈ ڈرائنگ مشینان مینوفیکچررز کے لیے ڈیزائن کیا گیا ہے جنہیں تین الگ الگ ڈرا بینچ نصب کیے بغیر چھوٹے اور درمیانے قطر کی ٹیوبوں یا سلاخوں سے زیادہ پیداوار کی ضرورت ہوتی ہے۔ یہ کھینچتا ہے۔بیک وقت تین ورک پیستین متوازی ڈیز کے ذریعے، جبکہ موٹرائزڈ روٹری بیک بینچ مندرجہ ذیل سائیکل کے لیے اگلے ورک پیس کو تیار اور انڈیکس کرتا ہے۔
بنیادی پیداوار کا مسئلہ صرف طاقت کھینچنا نہیں ہے۔ ہائی والیوم ٹیوب کی پیداوار میں، لوڈنگ، پوزیشننگ اور کیریج کی واپسی سائیکل کا ایک اہم حصہ استعمال کر سکتی ہے۔ یہ مشین ملا کر اس رکاوٹ کو دور کرتی ہے۔تھری اسٹرینڈ ڈرائنگ، روٹری انڈیکسنگ، خودکار کلیمپنگ، ڈرائنگ اور کیریج ریٹرنایک پیداواری نظام میں۔ نتیجہ فی مشین زیادہ پیداوار اور کم دستی ہینڈلنگ ہے۔
FangRong FR- سیریز کی مشینیں دستیاب ہیں۔5 سے 20 ٹنڈرائنگ فورس، ڈرائنگ کی رفتار کے ساتھ25-28 میٹر/منٹاور ڈرائنگ کے اسٹروک7-9 میٹر. اندرونی قطر اور دیوار کی موٹائی کو کنٹرول کرنے کے لیے ٹیوب ڈرائنگ کنفیگریشن کو اندرونی مینڈریل سے لیس کیا جا سکتا ہے۔

ایک روایتی سنگل لائن ڈرا بینچ فی ڈرائنگ اسٹروک ایک ورک پیس پر کارروائی کرتا ہے۔ جب پیداوار کی طلب میں اضافہ ہوتا ہے، تو معمول کے اختیارات یہ ہوتے ہیں کہ مزید مشینیں شامل کی جائیں، شفٹوں میں اضافہ کیا جائے یا طویل لیڈ ٹائم کو قبول کیا جائے۔ مشینیں شامل کرنے سے فرش کی جگہ، آپریٹرز، معاون آلات اور دیکھ بھال کے پوائنٹس میں اضافہ ہوتا ہے۔
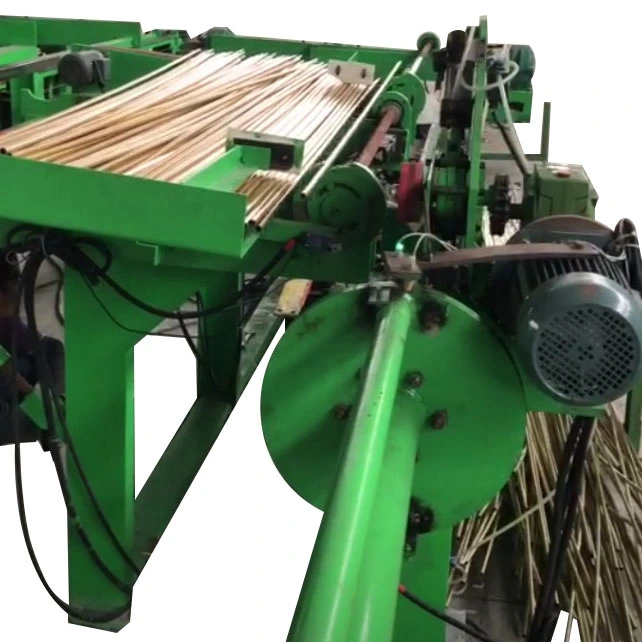
تین لائن کنفیگریشن اس کے بجائے ایک مشین میں تین ڈرائنگ پوزیشنز کو یکجا کرتی ہے۔ دیروٹری بیک بینچخاص طور پر مفید ہے جہاں ایک ہی ٹیوب یا بار کی تفصیلات بار بار تیار کی جاتی ہیں۔ ڈرائنگ سائیکل مکمل ہونے سے پہلے ورک پیسز کو پوزیشن میں رکھا جا سکتا ہے، جس سے دستی لوڈنگ اور الائنمنٹ کے انتظار میں خرچ ہونے والے وقت کی مقدار کو کم کیا جا سکتا ہے۔
مثال کے طور پر، ایئر کنڈیشننگ نلیاں کے لیے FR-76 کنفیگریشن کا استعمال کرنے والا تانبے کی ٹیوب بنانے والا ہر ڈرائنگ اسٹروک میں تین ٹیوبوں کو ترتیب وار کارروائی کرنے کے بجائے چلا سکتا ہے۔ اس ایپلی کیشن میں، روٹری انڈیکسنگ فنکشن ڈرائنگ کی رفتار بڑھانے سے زیادہ اہم ہے کیونکہ پیداوار کا حجم لوڈنگ اور پوزیشننگ ٹائم سے سخت متاثر ہوتا ہے۔
1. روٹری لوڈنگ
روٹری بیک بینچ پر ٹیوبیں یا سلاخیں رکھی جاتی ہیں۔ موٹرائزڈ انڈیکسنگ میکانزم اگلے ورک پیس کو تین ڈرائنگ لائنوں کے ساتھ درست طریقے سے پوزیشن میں رکھتا ہے۔
2. کھانا کھلانا اور اشارہ کرنا
ورک پیس کو مرنے والوں کی طرف کھلایا جاتا ہے اور کلیمپ کیا جاتا ہے۔ قابل اعتماد ڈائی انٹری کے لیے ٹیوب یا بار اینڈ کو کافی حد تک کم کرنے کے لیے ڈرائنگ سے پہلے پوائنٹنگ کی جا سکتی ہے۔ ایک مربوط پوائنٹنگ یونٹ کی وضاحت کی جاسکتی ہے جہاں پروڈکشن کے عمل کو اس کی ضرورت ہوتی ہے۔
3. تھری اسٹرینڈ ڈرائنگ
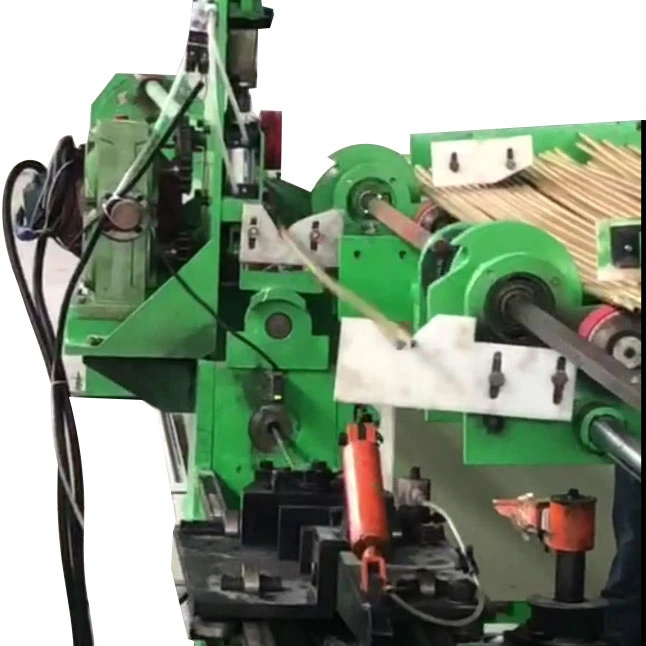
ڈرائنگ کیریج ایک ہی وقت میں تین ورک پیس کو ان کے متعلقہ ڈیز کے ذریعے کھینچتی ہے۔ ایک ڈبل چین ڈرائیو پوری گاڑی میں کھینچنے والے بوجھ کو تقسیم کرتی ہے اور ڈرائنگ کی تین پوزیشنوں کے درمیان ناہموار لوڈنگ کے خطرے کو کم کرتی ہے۔
4. پروڈکٹ ڈسچارج
ڈرائنگ اسٹروک مکمل ہونے کے بعد، تیار شدہ ورک پیسز کو خارج کردیا جاتا ہے اور گاڑی اپنی ابتدائی پوزیشن پر واپس آجاتی ہے۔
5. روٹری انڈیکسنگ اور دہرائیں۔
پچھلا بنچ اگلے تیار شدہ ورک پیس کو پوزیشن میں ترتیب دیتا ہے اور اگلا ڈرائنگ سائیکل شروع ہوتا ہے۔
PLC اور HMI کنٹرول فیڈنگ، کلیمپنگ، ڈرائنگ، انڈیکسنگ اور کیریج ریٹرن۔ سنگل، ڈبل اور تھری اسٹرینڈ آپریشن کو پیداوار کی ضروریات کے مطابق ترتیب دیا جا سکتا ہے۔
تھری اسٹرینڈ ڈرائنگقیمتی ہے جب ایک ہی مصنوعات کو بڑی مقدار میں تیار کیا جاتا ہے۔ اگر پیداوار بنیادی طور پر چھوٹے بیچوں پر مشتمل ہے جس میں بار بار سائز میں تبدیلی آتی ہے، تو پیداواری فائدہ کم ہوتا ہے کیونکہ سیٹ اپ اور ٹولنگ کی تبدیلیاں کل پیداواری وقت کا بڑا حصہ بن جاتی ہیں۔
روٹری انڈیکسنگیہ سب سے زیادہ مفید ہے جب لوڈنگ کا وقت بار بار چلنے والی رکاوٹ ہو۔ ایک روٹری بینچ اگلی ورک پیس کو زیادہ مؤثر طریقے سے پوزیشن میں رکھنے کی اجازت دیتا ہے، جو خاص طور پر طویل اسٹروک پروڈکشن کے لیے مفید ہے جہاں سائیکلوں کے درمیان دستی تیاری بصورت دیگر مشین کے استعمال کو کم کر دے گی۔ کم حجم کی پیداوار کے لیے، اس خصوصیت کا مجموعی لاگت پر کم اثر پڑ سکتا ہے۔
ڈبل چین ٹرانسمیشنڈرائنگ فورس بڑھنے کے ساتھ زیادہ اہم ہو جاتا ہے۔ متوازن کھینچنا کیریج اور ڈائی پوزیشنز کو سیدھ میں رکھنے میں مدد کرتا ہے۔ یہ اس وقت اہمیت رکھتا ہے جب تین اسٹرینڈز کو ایک جیسے جہتی نتائج کو برقرار رکھنا چاہیے۔ یہ بہت ہلکی ڈیوٹی ایپلی کیشنز کے لیے کم اہم ہے جہاں ڈرائنگ فورس کم ہے۔
اندرونی مینڈریل ڈرائنگیہ اہم ہے جب بیرونی قطر اور اندرونی قطر یا دیوار کی موٹائی کو کنٹرول کیا جانا چاہیے۔ ایپلی کیشنز کے لیے جہاں صرف بیرونی قطر ہی اہم ہے، ہو سکتا ہے مینڈریل کا سامان ضروری نہ ہو۔
1. ایک ہی جھٹکے میں تین ٹیوبیں یا سلاخیں کھینچی گئیں۔
تین ایک جیسی ورک پیسز پر بیک وقت کارروائی کی جاتی ہے، تین آزاد مشینوں کو شامل کیے بغیر فی ڈرائنگ سائیکل کی پیداوار میں اضافہ ہوتا ہے۔ مثال کے طور پر، آٹوموٹیو پرزے فراہم کرنے والا چھوٹے قطر کے ٹیوب کے اجزاء کی بار بار پیداوار کے لیے کنفیگریشن کا استعمال کر سکتا ہے جہاں سائیکل کا حجم بار بار مصنوعات کی تبدیلیوں سے زیادہ اہم ہوتا ہے۔
2. موٹرائزڈ روٹری انڈیکسنگ بیک بینچ
روٹری بینچ ڈرائنگ سائیکلوں کے درمیان دستی جگہ کو کم کرتا ہے اور اگلی ورک پیس کو سیدھ میں رکھنے کے لیے تیار رکھتا ہے۔ یہ خاص طور پر HVAC اور ریفریجریشن ٹیوب پروڈکشن کے لیے مفید ہے، جہاں پروڈکشن لمبا دوڑ نان ڈرائنگ ٹائم میں ہر کمی کو اہم بناتا ہے۔
3. ڈبل چین ڈرائیو
دو زنجیریں ڈرائنگ کے بوجھ کو کیریج میں منتقل کرتی ہیں، جس سے تینوں ڈرائنگ پوزیشنز پر طاقت کو یکساں طور پر تقسیم کرنے میں مدد ملتی ہے۔ اسٹیل ٹیوب کی پیداوار میں، یہ اس وقت اہم ہو جاتا ہے جب زیادہ ڈرائنگ فورسز بصورت دیگر سیدھ کی خرابیوں، ناہموار ڈائی لوڈنگ یا اسٹرینڈز کے درمیان فرق کو بڑھا سکتی ہیں۔
4. ڈرائنگ کی رفتار 28 میٹر فی منٹ تک
FR-50 اور FR-76 کی درجہ بندی 28 میٹر فی منٹ تک کی گئی ہے، جبکہ FR-100 اور FR-120 کی درجہ بندی 25 میٹر فی منٹ ہے۔ تیز رفتار اس وقت مفید ہے جب اپ اسٹریم کا عمل مسلسل مواد کی فراہمی کر سکتا ہے اور نیچے کی طرف سے ہینڈلنگ کی رفتار برقرار رہ سکتی ہے۔ یہ ہر پروڈکٹ کے لیے خود بخود بہتر نہیں ہے کیونکہ چکنا، میٹریل گریڈ، کمی فی پاس اور سطح کی ضروریات عملی ڈرائنگ کی رفتار کو محدود کر سکتی ہیں۔
5. ٹیوب کے طول و عرض کے لئے مینڈریل ڈرائنگ
مینڈرل ڈرائنگ کے دوران قطر اور دیوار کی موٹائی کے اندر ٹیوب کے کنٹرول کی حمایت کرتا ہے۔ یہ ہائیڈرولک ٹیوبوں، درست سٹینلیس سٹیل کی نلیاں اور دیگر مصنوعات کے لیے متعلقہ ہے جہاں ٹیوب کے اندر جہتی مستقل مزاجی اتنا ہی اہم ہے جتنا کہ بیرونی قطر۔
6. فوری گاڑی کی واپسی۔
ایک علیحدہ واپسی موٹر گاڑی کو ڈرائنگ اسٹروک کے بعد واپس لاتی ہے۔ اس سے سائیکل کا غیر پیداواری حصہ کم ہو جاتا ہے، جو اس وقت اہم ہو جاتا ہے جب مشین طویل پیداواری شفٹوں کو چلا رہی ہو۔
7. لچکدار اسٹرینڈ آپریشن
تھری لائنز آٹومیٹک روٹری کولڈ ڈرائنگ مشین کو سنگل، ڈبل یا تھری اسٹرینڈ پروڈکشن کے لیے ترتیب دیا جا سکتا ہے۔ ہائی والیوم آرڈرز کے لیے تھری اسٹرینڈ آپریشن کو ترجیح دی جاتی ہے، جبکہ سنگل اسٹرینڈ آپریشن ٹرائلز، چھوٹے آرڈرز یا پروسیس کی تصدیق کے دوران کارآمد ثابت ہوسکتا ہے۔
8. PLC اور HMI کنٹرول
کنٹرول سسٹم فیڈنگ، کلیمپنگ، ڈرائنگ، روٹری انڈیکسنگ، ڈسچارج اور کیریج ریٹرن کو مربوط کرتا ہے۔ یہ دستی ترتیب پر انحصار کو کم کرتا ہے اور آپریٹنگ سائیکل کو نگرانی اور دہرانے میں آسان بناتا ہے۔
صرف برائے نام ٹنج کے ذریعہ ڈرا بینچ کا انتخاب نہ کریں۔ مطلوبہ ڈرائنگ فورس پر منحصر ہے۔مٹیریل گریڈ، ابتدائی جہتیں، تکمیل شدہ طول و عرض، رقبہ میں کمی، رگڑ، چکنا اور بیک وقت چلنے والی تاروں کی تعداد.
تھری اسٹرینڈ مشین کے لیے، دستیاب ڈرائنگ فورس کو تینوں ورک پیس کی مشترکہ ضرورت کو پورا کرنا چاہیے۔ 5 ٹن کا ماڈل درمیانی کمی کے ساتھ تین چھوٹی ٹیوبوں کے لیے کافی ہو سکتا ہے، جبکہ زیادہ ٹن وزن والے ماڈل بڑے حصوں، زیادہ طاقت والے سٹیل یا ڈیمانڈنگ کمی کے لیے زیادہ موزوں ہیں۔
طویل عرصے سے تیار کردہ مصنوعات تیار کرتے وقت اسٹروک اہم ہے۔ ایک لمبا اسٹروک ایک دی گئی تکمیل شدہ لمبائی کے لیے درکار ڈرائنگ سائیکلوں کی تعداد کو کم کر سکتا ہے، لیکن یہ مشین کے نقش کو بھی بڑھاتا ہے۔ اس لیے ڈرائنگ کی رفتار کو الگ تھلگ نمبر کے طور پر سمجھنے کے بجائے مادی ہینڈلنگ، چکنا کرنے اور نیچے کی طرف کاٹنے کی صلاحیت کے ساتھ مل کر جانچنا چاہیے۔
| ٹیکنالوجی پیرامیٹر | FR-50 | FR-76 | FR-100 | FR-120 |
| زیادہ سے زیادہ ڈرائنگ فورس (ٹن) | 5 | 10 | 15 | 20 |
| زیادہ سے زیادہ ڈرائنگ اسٹروک (ایم) | 7 | 8 | 8 | 9 |
| ڈرائنگ کی رفتار (m/min) | 28 | 28 | 25 | 25 |
| کیریج ریٹرن موٹر (kW) | 0.75 | 0.75 | 1.1 | 2.2 |
| ریڈوسر ماڈل | ZQ550 | ZQ650 | ZQ850 | ZQ1000 |
| زنجیر کی پچ | 2.5" | 3" | 4" | 3" ڈبل قطار |
| مین موٹر پاور (کلو واٹ) | 22 | 30 | 45 | 55 |
| مجموعی طول و عرض L × W × H (mm) | 17000 × 1300 × 1600 | 17500 × 1350 × 1600 | 18000 × 1400 × 1600 | 23000 × 2200 × 1800 |
معیاری ترتیب:ڈرائنگ مشین، مین ڈرائیو موٹر، ریڈوسر، ڈبل چین ٹرانسمیشن، ڈرائنگ کیریج، روٹری انڈیکسنگ بیک بینچ، ٹرپل ڈائی ہولڈر، PLC کنٹرول سسٹم اور HMI۔ ٹیوب ڈرائنگ کنفیگریشن کے لیے مینڈریل کا سامان فراہم کیا جاتا ہے۔
اختیاری سامان:پوائنٹنگ یونٹ، حسب ضرورت اسٹروک، اضافی فیڈنگ اور ڈسچارج آٹومیشن، ٹولنگ اور ایپلیکیشن کے لیے مخصوص مینڈریل سسٹم۔
جھٹکا جذب کرنے والی ٹیوبوں، اسٹیئرنگ کالم ٹیوبوں، ڈرائیو شافٹ کے اجزاء اور دیگر دوبارہ پیدا کرنے والے نلی نما حصوں کے لیے استعمال کیا جاتا ہے۔ FR-100 تھری لائن روٹری ڈرا بینچ کا استعمال کرنے والا ٹائر-1 آٹوموٹیو سپلائر فی اسٹروک پر تین ٹیوبوں کو پروسیس کر سکتا ہے، جس سے متعدد سنگل لائن مشینوں کو متوازی طور پر چلانے کی ضرورت کم ہو جاتی ہے۔ روٹری لوڈنگ سسٹم خاص طور پر مفید ہے جب ایک ہی ٹیوب کی تفصیلات مسلسل تیار کی جاتی ہیں۔
ہیٹ ایکسچینجرز اور ایئر کنڈیشنگ سسٹمز کے لیے کاپر اور ایلومینیم ٹیوبیں ہائی تھرو پٹ اور دوبارہ قابل جہتی کنٹرول سے فائدہ اٹھاتی ہیں۔ تانبے کی ٹیوب کی پیداوار کے منظر نامے میں، ایک FR-76 بیک وقت تین ٹیوبوں پر کارروائی کر سکتا ہے جب کہ روٹری بینچ اگلا سیٹ تیار کرتا ہے، جس سے لوڈنگ سے متعلقہ ڈاؤن ٹائم کم ہوتا ہے۔
چھوٹے قطر کے سلنڈر ٹیوبوں کے لیے بیرونی طول و عرض اور بہت سے ایپلی کیشنز میں دیوار کی موٹائی کی ضرورت ہوتی ہے۔ ایک FR-120 کا انتخاب اس وقت کیا جا سکتا ہے جب تین سٹیل ٹیوبوں کی مشترکہ ڈرائنگ فورس کے لیے زیادہ صلاحیت والی مشین کی ضرورت ہو۔ ڈبل چین کا انتظام تین کناروں کے درمیان متوازن لوڈنگ کو برقرار رکھنے میں مدد کرتا ہے۔
تانبے اور ایلومینیم کے نلی نما اجزاء، کولنگ ٹیوبیں اور دیگر کوندکٹو حصوں پر کارروائی کی جا سکتی ہے جہاں ریپیٹیبلٹی اور پروڈکشن کا حجم ملٹی اسٹرینڈ ڈرائنگ کا جواز پیش کرتا ہے۔ چھوٹے کھوکھلے حصوں کے لیے، تھری اسٹرینڈ آپریشن تین مکمل ڈرا بینچ تنصیبات کی ضرورت کے بغیر پیداوار میں اضافہ کر سکتا ہے۔
سٹینلیس سٹیل کی درستگی والی ٹیوبیں اور ہائپو ٹیوبز کو عام ساختی نلیاں کے مقابلے سخت عمل کنٹرول کی ضرورت ہوتی ہے۔ طبی نلیاں کی پیداوار کا منظر نامہ چھوٹے سٹینلیس سٹیل ٹیوبوں کی تھری اسٹرینڈ ڈرائنگ کے لیے FR-50 کا استعمال کر سکتا ہے، جس میں الائنمنٹ اور مینڈرل کنٹرول زیادہ سے زیادہ ڈرائنگ فورس سے زیادہ اہم ہو جاتا ہے۔
تھری لائنز آٹومیٹک روٹری کولڈ ڈرائنگ مشین کو پریزیشن بیئرنگ ٹیوبوں، انسٹرومینٹیشن ٹیوبوں، چھوٹے سٹرکچرل ہولو سیکشنز اور دیگر ریپیٹ پروڈکشن ٹیوب یا بار ایپلی کیشنز پر بھی لگایا جا سکتا ہے جہاں تین ایک جیسے ورک پیس کو متوازی طور پر کھینچا جا سکتا ہے۔
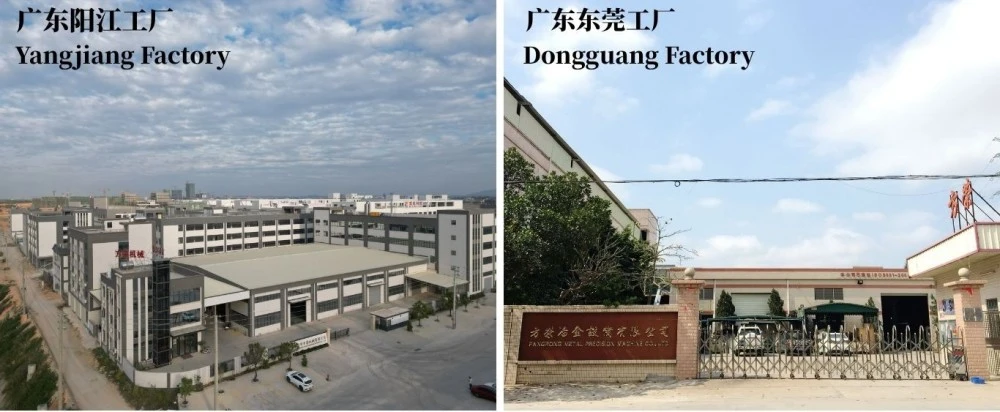
ڈونگ گوان فانگرونگ میٹالرجیکل آلات کمپنی، لمیٹڈاوریانگجیانگ فانگرونگ مشینری کمپنی، لمیٹڈسپورٹ مشین مینوفیکچرنگ، اسمبلی، ٹیسٹنگ اور ترسیل۔ پیداواری عمل ان حصوں پر توجہ مرکوز کرتا ہے جو براہ راست تھری لائن ڈرائنگ کی درستگی کو متاثر کرتے ہیں: گائیڈ ریل، ڈائی ہولڈر الائنمنٹ، کیریج ڈھانچہ، چین ٹرانسمیشن اور روٹری انڈیکسنگ۔
1. ایپلی کیشن انجینئرنگ- ڈرائنگ فورس، پاس شیڈول، ڈائی ارینجمنٹ، مینڈریل کی ضروریات اور روٹری انڈیکسنگ کی ترتیب کا تعین گاہک کے مواد اور تیار شدہ طول و عرض سے کیا جاتا ہے۔
2. مواد کا معائنہ- مشینی اور اسمبلی سے پہلے اہم ساختی اور ٹرانسمیشن اجزاء کی جانچ پڑتال کی جاتی ہے۔
3. صحت سے متعلق مشینی- گائیڈ ریلز، ڈائی ہولڈرز اور دیگر الائنمنٹ اہم اجزاء کو مطلوبہ جہتی رواداری کے مطابق بنایا گیا ہے۔
4. ڈرائیو اور کیریج اسمبلی- گیئر باکس، زنجیریں، سپروکیٹس، گاڑی اور تناؤ کے اجزاء کو جمع کیا جاتا ہے اور حتمی انضمام سے پہلے چیک کیا جاتا ہے۔
5. تین لائن کی سیدھ- ڈرائنگ کی تین پوزیشنیں متضاد ڈائی پوزیشننگ کی وجہ سے ہونے والے تغیر کو کم کرنے کے لیے منسلک ہیں۔
6. PLC اور HMI کمیشننگ- ڈرائنگ، کلیمپنگ، انڈیکسنگ، ڈسچارج اور واپسی کے سلسلے کی جانچ کی جاتی ہے۔
7. ڈرائنگ ٹیسٹ— جہاں گاہک کے نمونے دستیاب ہیں، ڈرائنگ فورس، رفتار کی مستقل مزاجی اور جہتی نتائج کا جائزہ لینے کے لیے تینوں لائنوں کا بیک وقت تجربہ کیا جا سکتا ہے۔
8. حتمی معائنہمکینیکل آپریشن، الیکٹریکل سیفٹی، چین کا تناؤ، چکنا، تیل کا رساو اور تیار مصنوعات کے طول و عرض کو شپمنٹ سے پہلے چیک کیا جاتا ہے۔
تین لائن والے ڈرا بینچ کے لیے، یہ چیک کرنا کہ آیا مشین صرف چلتی ہے کافی نہیں ہے۔ اہم فیکٹری قبولیت کے نکات یہ ہیں کہ آیا تینوں ڈرائنگ پوزیشنز مستقل طور پر کام کرتی ہیں، آیا گاڑی بوجھ کے نیچے صحیح طریقے سے سیدھ میں رہتی ہے، آیا روٹری بینچ درست طریقے سے انڈیکس کرتی ہے اور آیا تینوں اسٹرینڈ سے تیار شدہ مصنوعات مطلوبہ جہتوں کو پورا کرتی ہیں۔
1998 سے ڈرا بینچ انجینئرنگ
FangRong نے مکینیکل ٹرانسمیشن، ملٹی اسٹرینڈ ڈرائنگ، ڈائی الائنمنٹ اور خودکار ہینڈلنگ کے تجربے کے ساتھ 1998 سے کولڈ ڈرائنگ کا سامان تیار کیا ہے۔
ملٹی لائن پروڈکشن کا تجربہ
تین لائنوں کے ڈیزائن میں صرف دو اضافی ڈائی شامل کرنے سے زیادہ کی ضرورت ہوتی ہے۔ جبری تقسیم، کیریج کی سختی، ڈائی الائنمنٹ اور ہم وقت سازی سبھی اس بات پر اثر انداز ہوتے ہیں کہ آیا تین اسٹرینڈز موازنہ کے نتائج پیدا کرتے ہیں۔ مشین کی ترتیب کے دوران ان عوامل پر غور کیا جاتا ہے۔
درخواست پر مبنی انجینئرنگ
ماڈل کا انتخاب مواد، ابتدائی طول و عرض، تکمیل شدہ طول و عرض، کمی اور مطلوبہ پیداوار پر مبنی ہے۔ گاہک آرڈر دینے سے پہلے ڈرائنگ فورس کے حساب کتاب اور مشین کے انتخاب کے لیے ٹیوب یا بار کی وضاحتیں فراہم کر سکتے ہیں۔
فیکٹری قبولیت کی جانچ
تین لائنوں کی ہم آہنگی، مکینیکل آپریشن، برقی کنٹرول اور ڈرائنگ کی کارکردگی پر توجہ کے ساتھ، شپمنٹ سے پہلے مشینوں کا معائنہ کیا جاتا ہے۔ جب نمونے پیشگی فراہم کیے جاتے ہیں تو کسٹمر مواد کو جانچ کے لیے استعمال کیا جا سکتا ہے۔
تنصیب اور کمیشننگ
سپورٹ میں فاؤنڈیشن ڈرائنگ، انسٹالیشن کی نگرانی، کمیشننگ، آپریٹر ٹریننگ، اسپیئر پارٹس اور ریموٹ ٹربل شوٹنگ شامل ہیں۔
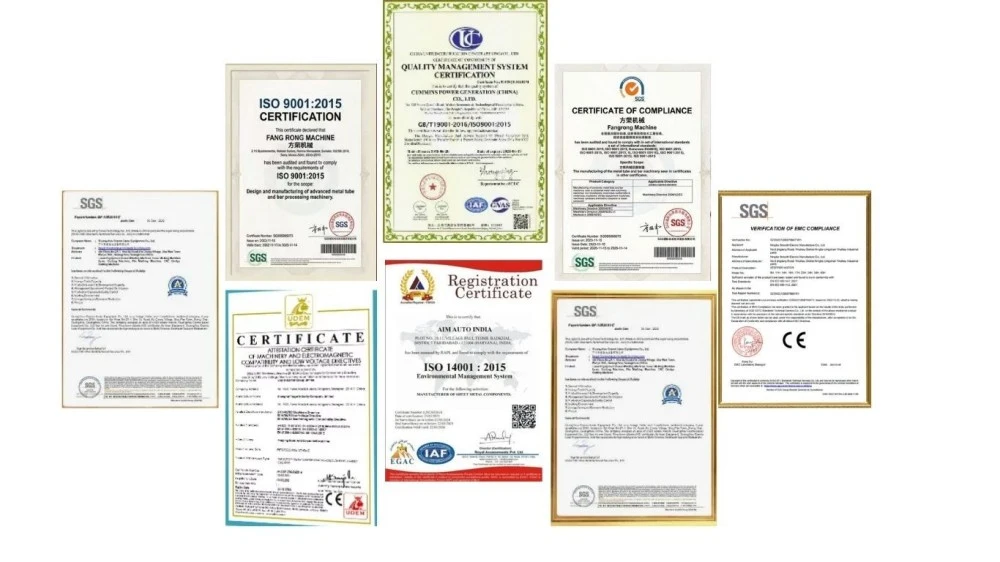
ISO 9001:2015- کوالٹی مینجمنٹ سسٹم جو متعلقہ ڈیزائن، مینوفیکچرنگ اور سروس کے عمل کا احاطہ کرتا ہے۔ سرٹیفکیٹ نمبر UQ231211R1۔
سی ای مارکنگ- معیاری FR ماڈلز قابل اطلاق یورپی مشینری حفاظتی تقاضوں کے مطابق فراہم کیے جاتے ہیں۔ فراہم کردہ مشین کی دستاویزات آرڈر کی گئی ترتیب کے لیے قابل اطلاق ہدایات، معیارات اور مطابقت کی تشخیص کی بنیاد کی نشاندہی کرتی ہیں۔
ایس جی ایس معائنہ- تیسرے فریق کے معائنے کا اہتمام پروجیکٹ کی ضروریات اور معائنے کی گنجائش کے مطابق کیا جا سکتا ہے۔
پیٹنٹ کی حمایت یافتہ مشین ڈیزائن— FangRong نے پیٹنٹ شدہ ٹیکنالوجیز تیار کی ہیں جن میں چین ٹینشننگ، ملٹی اسٹرینڈ ڈائی ہولڈنگ اور فوری تبدیلی والے مینڈریل سسٹمز شامل ہیں۔
یورپی یونین کے خریداروں کے لیے اہم:مشین کی مکمل ترتیب اور EU مارکیٹ میں مشین رکھنے کے وقت لاگو ہونے والے ضوابط کے مطابق CE تعمیل کا جائزہ لیا جانا چاہیے۔ کوٹیشن اور تکنیکی دستاویزات کے ساتھ مطابقت کے عین مطابق اعلان اور قابل اطلاق EN معیارات کی تصدیق ہونی چاہیے۔
MOQ:1 سیٹ۔ دہرائی جانے والی خریداریوں یا ایک سے زیادہ مشینی منصوبوں کے لیے، مقدار اور ترتیب کے مطابق درجے کی قیمتوں کا حوالہ دیا جا سکتا ہے۔
| آرڈر کی مقدار | قیمتوں کا تعین | نوٹس |
| 1 سیٹ | معیاری یونٹ قیمت - حوالہ دیا گیا۔ | ایک مشین کے منصوبوں کے لیے موزوں ہے۔ |
| 2-4 سیٹ | حجم کی قیمت - حوالہ دیا گیا۔ | قیمت ایک جیسی یا اپنی مرضی کے مطابق ترتیب پر منحصر ہے۔ |
| 5+ سیٹ | پروجیکٹ کی قیمت - حوالہ دیا گیا۔ | بیچ آرڈرز کے لیے خصوصی قیمتیں دستیاب ہیں۔ |
معیاری آرڈرز کے لیے ڈیلیوری:تقریباً30-60 دنمعیاری FR-50 اور FR-76 کنفیگریشنز کے لیے، حتمی تفصیلات، پروڈکشن شیڈول اور ادائیگی کی شرائط سے مشروط۔
اعلیٰ صلاحیت والے معیاری آرڈرز کی ترسیل:تقریباً90-120 دنFR-100 اور FR-120 کے لیے، ترتیب اور پیداوار کے شیڈول پر منحصر ہے۔
فوری احکامات:آرڈر کی تصدیق سے پہلے ایک تیز پیداواری شیڈول کا جائزہ لیا جا سکتا ہے۔ اصل تیز رفتار لیڈ ٹائم مشین کے ماڈل، حسب ضرورت، اجزاء کی دستیابی اور فیکٹری کی صلاحیت پر منحصر ہے اور ایک مقررہ نمبر کے طور پر مشتہر کرنے کے بجائے خریداری کے معاہدے میں تصدیق ہونی چاہیے۔
ایک درست اقتباس کے لیے، فراہم کریں۔میٹریل گریڈ، ابتدائی OD اور دیوار کی موٹائی، مکمل OD اور دیوار کی موٹائی، ٹیوب یا بار کی لمبائی، مطلوبہ آؤٹ پٹ، ڈرائنگ پاسز کی تعداد اور منزل کا بندرگاہ. یہ پیرامیٹرز مشین ٹننج، ٹولنگ اور پروڈکشن کنفیگریشن کا تعین کرتے ہیں۔
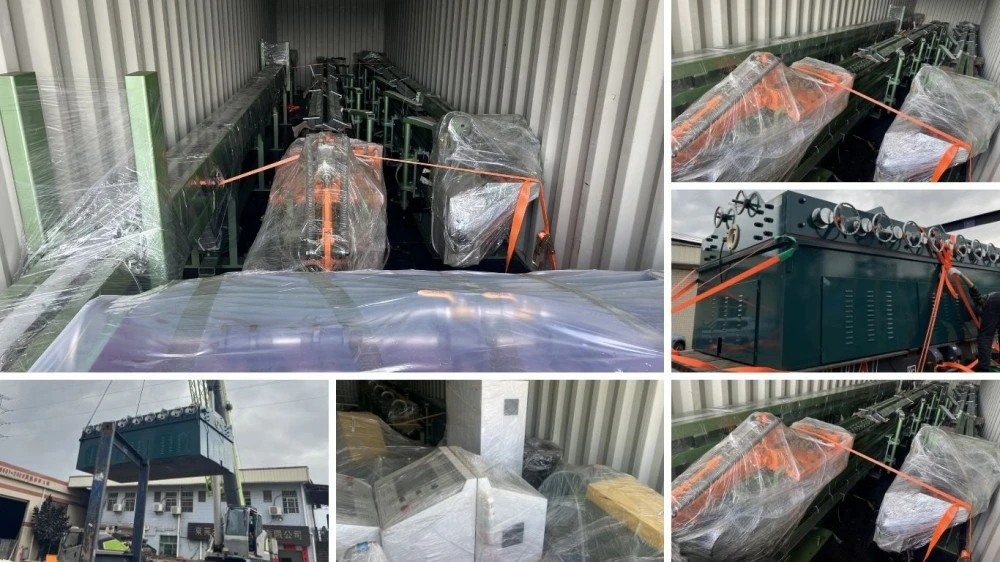
تھری لائنز آٹومیٹک روٹری کولڈ ڈرائنگ مشین بین الاقوامی نقل و حمل کے لیے تیار کی گئی ہے جس میں برآمدی پیکیجنگ، نمی سے تحفظ اور بے نقاب مشینی اور مکینیکل اجزاء کے لیے سنکنرن تحفظ ہے۔ کنٹینر کے طول و عرض اور نقل و حمل کے انتظامات کے لحاظ سے جہاں ضرورت ہو بڑی اسمبلیوں کو الگ کیا جا سکتا ہے۔
شپمنٹ سے پہلے، پیکنگ لسٹ، مشین کے طول و عرض، مجموعی وزن اور لوڈنگ کے انتظامات کی تصدیق کی جانی چاہیے کیونکہ FR-سیریز کی مشینیں لمبے آلات ہیں جن کی مجموعی لمبائی تقریباً 17-23 میٹر ہے۔ اس لیے کنٹینر کا انتخاب اور فیکٹری لوڈنگ مشین کے مکمل ہونے کے بعد شپمنٹ سے پہلے منصوبہ بندی کرنے کی ضرورت ہے۔
ماڈل کا انتخاب بنیادی طور پر ورک پیس کے قطر، مواد، فی پاس مطلوبہ کمی، ڈرائنگ فورس اور پیداوار کے حجم پر منحصر ہے۔ FR-50 اور FR-76 چھوٹے ٹیوب اور بار کے سائز کے لیے موزوں ہیں، جبکہ FR-100 اور FR-120 بڑے قطر اور زیادہ ڈرائنگ بوجھ کے لیے ہیں۔ درست سفارش کے لیے، مواد کا درجہ، شروع کا قطر، مکمل قطر، دیوار کی موٹائی اور مطلوبہ آؤٹ پٹ فراہم کریں۔
مشین ایک ہی ڈرائنگ سائیکل کے دوران تین ورک پیس پر کارروائی کر سکتی ہے، جب پیداوار کا حجم زیادہ ہو تو اسے کارآمد بناتا ہے لیکن فیکٹری تین الگ الگ ڈرا بینچز انسٹال نہیں کرنا چاہتی۔ روٹری انڈیکسنگ سسٹم اگلی ورک پیس کو ڈرائنگ پوزیشن میں منتقل کرتا ہے، سائیکلوں کے درمیان بار بار لوڈنگ اور ان لوڈنگ کو کم کرتا ہے۔ اصل پیداواری فائدہ مواد، ڈرائنگ کی لمبائی، کمی اور لوڈنگ کے وقت پر منحصر ہے۔
مشین کو کاربن سٹیل، سٹینلیس سٹیل، کاپر، ایلومینیم اور منتخب مصر کے مواد کے لیے ترتیب دیا جا سکتا ہے۔ مواد کی طاقت اور لچک مطلوبہ ڈرائنگ فورس، ڈائی ڈیزائن اور قابل اجازت کمی کا تعین کرتی ہے۔ مثال کے طور پر، سٹینلیس سٹیل کو عام طور پر معتدل تانبے یا ایلومینیم کے مرکب سے زیادہ کنٹرول شدہ کمی اور چکنا کرنے کی ضرورت ہوتی ہے۔
عام کمی کاربن سٹیل کے لیے تقریباً 25–35% اور سٹینلیس سٹیل اور دیگر اعلیٰ طاقت والے مرکبات کے لیے 15–25% ہے، جو کہ ابتدائی حالت، ٹیوب جیومیٹری، ٹولنگ اور چکنا کرنے پر منحصر ہے۔ زیادہ سے زیادہ عملی کمی کا حساب صرف مشین کی برائے نام ڈرائنگ فورس سے منتخب کرنے کے بجائے اصل مواد اور جہتی تقاضوں سے لگایا جانا چاہیے۔
جی ہاں، جب درست ڈائی، مینڈریل، مواد کی تیاری اور چکنا کرنے کے حالات استعمال کیے جاتے ہیں۔ تھری لائن کنفیگریشن کو دوبارہ قابل ٹیوب اور بار ڈرائنگ کے لیے ڈیزائن کیا گیا ہے، جبکہ حتمی جہتی درستگی آنے والی مواد کی رواداری اور ٹولنگ کی حالت پر بھی منحصر ہے۔ سخت ID، OD یا دیوار کی موٹائی کے کنٹرول کی ضرورت والی ایپلی کیشنز کے لیے، کوٹیشن سے پہلے مطلوبہ رواداری کی وضاحت کی جانی چاہیے۔
معیاری ترتیب میں مین ڈرائیو سسٹم، گیئر باکس، ڈبل چین ڈرائنگ میکانزم، ڈرائنگ کیریج، تھری لائن ڈائی ہولڈر، مینڈریل سسٹم، روٹری بینچ، PLC اور HMI کنٹرول سسٹم شامل ہو سکتے ہیں۔ ٹولنگ کنفیگریشن کی تصدیق گاہک کی ٹیوب یا بار کے طول و عرض اور مواد کے مطابق ہونی چاہیے۔ جب ضرورت ہو تو خصوصی مینڈریل، ڈائی یا خودکار ہینڈلنگ کا سامان مخصوص کیا جا سکتا ہے۔
عام پیداوار کا وقت FR-50 اور FR-76 ماڈلز کے لیے تقریباً 30-60 دن اور بڑی FR-100 اور FR-120 مشینوں کے لیے تقریباً 90-120 دن ہے۔ یہ ادوار مشین کی ترتیب، ٹولنگ، آٹومیشن اور فیکٹری پروڈکشن بوجھ کے مطابق تبدیل ہو سکتے ہیں۔ اگر ایک تیز آرڈر کی ضرورت ہو تو، پرچیز آرڈر جاری کرنے سے پہلے دستیاب پروڈکشن سلاٹ کی تصدیق کر لینی چاہیے۔
میٹریل گریڈ، ٹیوب یا بار کی قسم، شروع اور ختم ہونے والے طول و عرض، ڈرائنگ کی لمبائی، مطلوبہ کمی، ہدف کی پیداواری صلاحیت، ٹولنگ کی ضروریات اور بجلی کی فراہمی فراہم کریں۔ کمرشل کوٹیشن کے لیے، سپلائر کو MOQ، مقدار پر مبنی یونٹ کی قیمت، FOB قیمت اور نام کی روانگی پورٹ، معیاری یا تیز ترسیل کا وقت، وارنٹی کی شرائط اور شامل اسپیئر پارٹس کی بھی تصدیق کرنی چاہیے۔ یہ نقل شدہ مشین کی ترتیب کو پیداوار کی ضرورت سے مختلف ہونے سے روکتا ہے۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل