Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
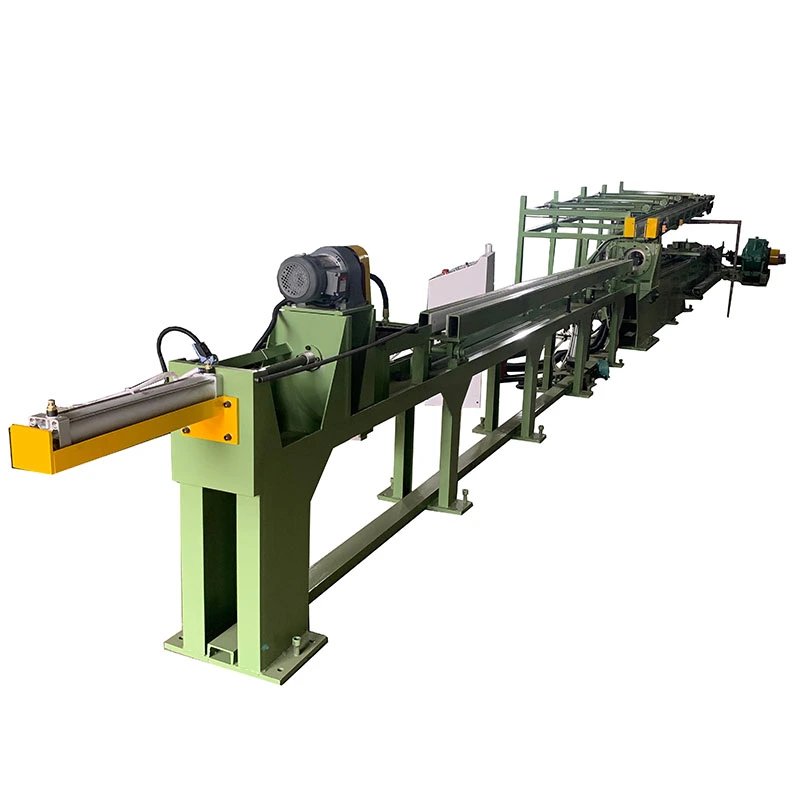
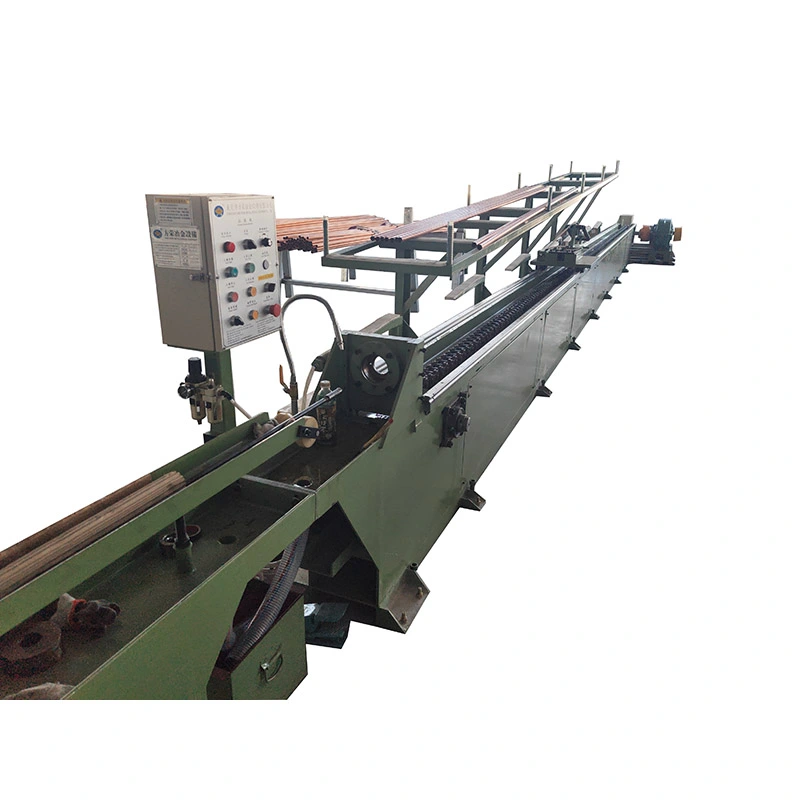
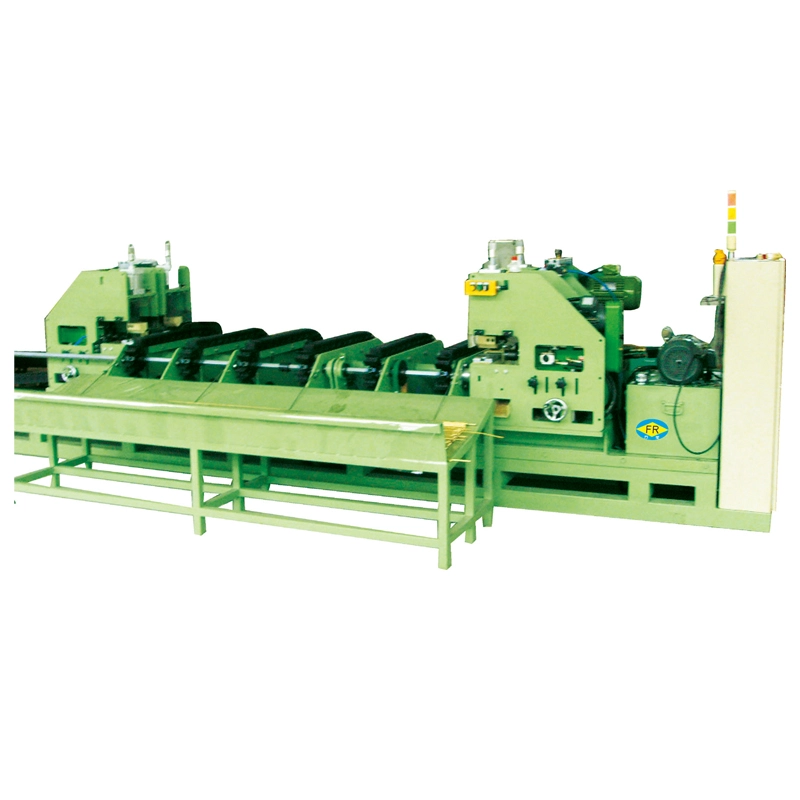
دیراڈ چین کولڈ ڈرائنگ مشینایک مکینیکل ڈرا بینچ ہے جو کمرے کے درجہ حرارت پر ایک درست ڈائی کے ذریعے ٹھوس گول سلاخوں کو کھینچنے کے لیے ڈیزائن کیا گیا ہے۔ ایف آر سیریز ہائیڈرولک ڈرا بینچز کو درکار ہائیڈرولک پاور یونٹ کے بغیر کنٹرول پلنگ فورس فراہم کرنے کے لیے ایک چین، گیئر باکس اور ڈرائنگ کیریج کا استعمال کرتی ہے۔
معیاری رینج میں شامل ہے۔FR-16 سے FR-250 تک، سے ڈرائنگ فورسز کا احاطہ کرتا ہے۔7 سے 1000 kN. مواد، بار کے سائز، کمی کے شیڈول اور ٹولنگ کے انتظام پر منحصر ہے، ایک مشین کھینچ سکتی ہے۔متوازی 1 سے 5 سلاخیں۔. زیادہ سے زیادہ درج ڈرائنگ کی رفتار تک پہنچ جاتی ہے۔28 میٹر فی منٹ, چین کی ترتیب کو خاص طور پر بار بار کی پیداوار کے لیے موزوں بنانا جہاں سائیکل کے وقت کا آؤٹ پٹ پر براہ راست اثر پڑتا ہے۔
ڈرائنگ سے پہلے، چھڑی کے سرے کو نوکدار یا دوسری صورت میں کم کیا جاتا ہے تاکہ یہ ڈائی سے گزر سکے۔ تیار شدہ بار کو فیڈ سائیڈ پر رکھا جاتا ہے، نوک دار سرہ ڈائی سے گزرتا ہے، اور ڈرائنگ کیریج بار کو پکڑ لیتی ہے۔ مین موٹر گیئر باکس اور چین کو چلاتی ہے، گائیڈ ریلوں کے ساتھ ساتھ گاڑی کو حرکت دیتی ہے اور راڈ کو ڈائی سے کھینچتی ہے۔
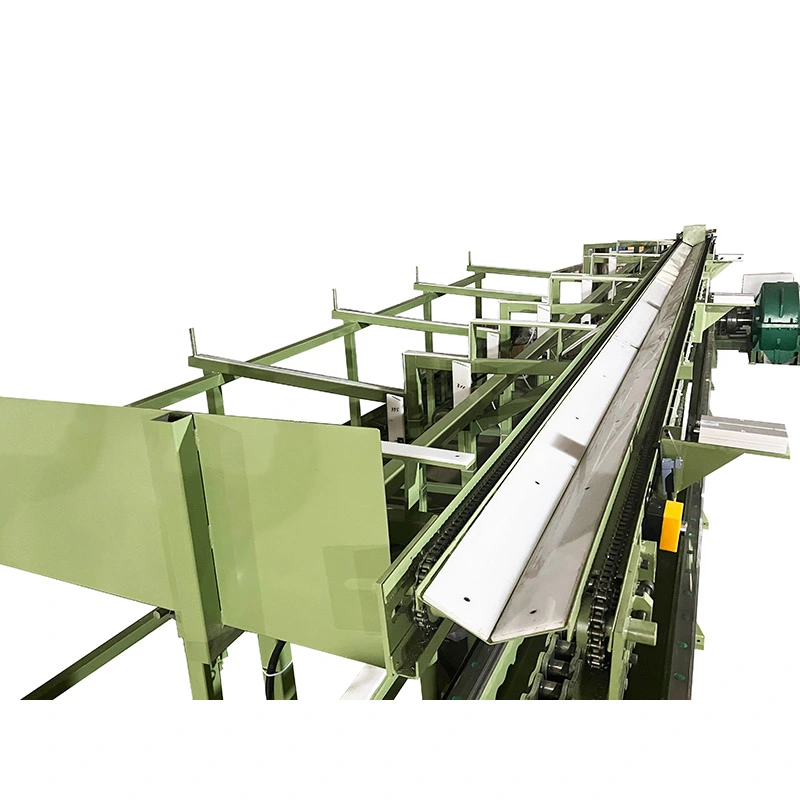
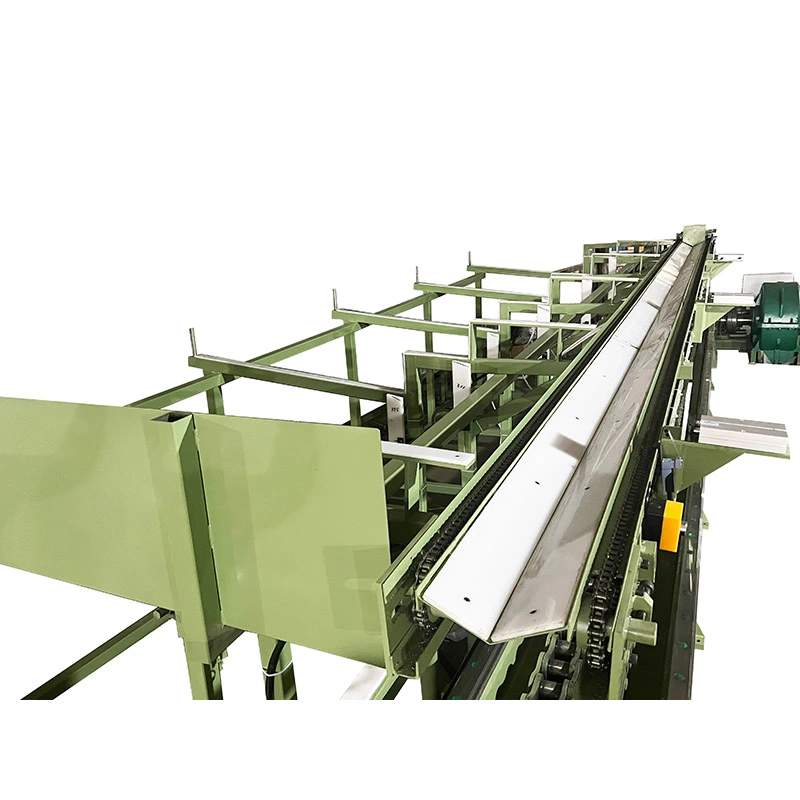
اسٹروک کے اختتام پر، گاڑی الگ واپسی ڈرائیو کا استعمال کرتے ہوئے اپنی ابتدائی پوزیشن پر واپس آجاتی ہے۔ اس کے بعد تیار کردہ بار کو دستی طور پر ہٹایا جا سکتا ہے یا اختیاری وصول کرنے والے نظام کے ذریعے اگلے آپریشن میں منتقل کیا جا سکتا ہے۔
چین کی پچ، گیئر باکس اور موٹر کو مطلوبہ ڈرائنگ فورس کے مطابق منتخب کیا جاتا ہے۔ بڑی یا زیادہ طاقت والی سلاخوں پر کارروائی کرتے وقت یہ اہمیت رکھتا ہے: ایک کم سائز کی ڈرائیو قابل استعمال قوت کو محدود کر سکتی ہے، جبکہ مشین کی ضرورت سے زیادہ گنجائش سامان کی غیر ضروری لاگت میں اضافہ کرتی ہے۔
کولڈ ڈرائنگ کو عام طور پر اس وقت منتخب کیا جاتا ہے جب ہاٹ رولڈ، جعلی یا ایکسٹروڈڈ بار اسٹاک تیار شدہ پروڈکٹ کے لیے مطلوبہ جہتی مستقل مزاجی یا سطح کی حالت فراہم نہیں کرتا ہے۔ ڈائی کراس سیکشن کو کم کرتی ہے جبکہ جہتی مستقل مزاجی کو بڑھاتی ہے اور کام کو سخت کرتی ہے۔
ایپلی کیشنز جیسے شافٹ، پن اور درست فاسٹنر اسٹاک کے لیے، قطر اور گول پن اکثر ڈرائنگ کی زیادہ سے زیادہ رفتار سے زیادہ اہم ہوتے ہیں۔ اعلیٰ حجم والی کموڈٹی بار کی پیداوار کے لیے، سائیکل کا وقت اور فی اسٹروک کھینچنے والی سلاخوں کی تعداد زیادہ اہم انتخابی عوامل بن جاتے ہیں۔
سطح کی بہتری آنے والے مواد پر بھی منحصر ہے۔ کولڈ ڈرائنگ ڈائی کے ذریعے بار کو کم کرکے حتمی سطح کو بہتر بنا سکتی ہے، لیکن اسے گہرے دراڑوں، گڑھوں یا سطح کے نقائص کو دور کرنے کے لیے ایک ضامن طریقہ نہیں سمجھا جانا چاہیے۔ آنے والی بار کا معیار اور ڈائی کنڈیشن اہم رہتی ہے۔
ایف آر سیریز راڈ چین کولڈ ڈرائنگ مشینیں تک پہنچتی ہیں۔28 میٹر فی منٹچھوٹے ماڈلز پر۔ یہ اس وقت مفید ہے جب ایک بار پروڈیوسر کئی بار ڈرائنگ سائیکل چلاتا ہے اور مشین کا استعمال زیادہ سے زیادہ انفرادی ڈرائنگ فورس سے زیادہ اہم ہوتا ہے۔ بھاری الائے بارز کے لیے، دستیاب ڈرائنگ فورس اور قابل اجازت کمی عام طور پر محدود کرنے والے عوامل بن جاتے ہیں، اس لیے زیادہ سے زیادہ رفتار کم اہم ہوتی ہے۔
مشین کے لئے ترتیب دیا جا سکتا ہے1 سے 5 سلاخیں بیک وقت، بار کے سائز، مواد اور ڈائی ہولڈر کے انتظام سے مشروط۔ ملٹی راڈ ڈرائنگ خاص طور پر مستحکم آنے والے مواد کے ساتھ چھوٹے قطر کی مصنوعات کے لیے مفید ہے کیونکہ ایک گاڑی کی نقل و حرکت کے دوران کئی ٹکڑوں پر کارروائی کی جا سکتی ہے۔ بڑے قطر یا زیادہ طاقت والی سلاخوں کے لیے، سنگل راڈ ڈرائنگ زیادہ عملی ہو سکتی ہے کیونکہ مطلوبہ ڈرائنگ فورس اور ٹولنگ کی جگہ بڑھ جاتی ہے۔
ڈرائنگ فورس میکانکی طور پر چین اور ریڈکشن گیئر باکس کے ذریعے منتقل ہوتی ہے۔ FR رینج مختلف چین اور گیئر باکس کنفیگریشنز کا استعمال کرتی ہے کیونکہ مشین کی صلاحیت میں اضافہ ہوتا ہے، چھوٹی مشینوں پر سنگل چین کے انتظامات سے لے کر زیادہ طاقت والے ماڈلز پر ڈبل اور ٹرپل چین کنفیگریشن تک۔
یہ کنفیگریشن ان پودوں کے لیے مفید ہے جو سیدھے میکینیکل ٹرانسمیشن سسٹم کو ترجیح دیتے ہیں اور ایک بڑے ہائیڈرولک پاور یونٹ کو انسٹال کرنے سے بچنا چاہتے ہیں۔ چین کا تناؤ، چکنا، سپروکیٹ کی حالت اور گیئر باکس کی دیکھ بھال کو ابھی بھی پلانٹ کے احتیاطی دیکھ بھال کے منصوبے میں شامل کرنے کی ضرورت ہے۔
ایک علیحدہ واپسی موٹر ہر اسٹروک کے بعد ڈرائنگ کیریج کو واپس لاتی ہے۔ اس سے ڈرائنگ فورس میں اضافہ نہیں ہوتا، لیکن یہ سائیکلوں کے درمیان غیر پیداواری وقت کو کم کر سکتا ہے۔ فائدہ سب سے زیادہ دہرائے جانے والے پروڈکشن آرڈرز پر ہوتا ہے جہاں مشین فی شفٹ میں سیکڑوں اسی طرح کے اسٹروک کرتی ہے۔
اختیاریخودکار کھانا کھلانا، کاٹنے اور وصول کرنے کا سامانجب ایک ہی بار کی تفصیلات مسلسل تیار کی جاتی ہیں تو اس کو مربوط کیا جاسکتا ہے۔ بار بار سائز کی تبدیلیوں کے ساتھ چھوٹے بیچ کی پیداوار کے لیے آٹومیشن کم اہم ہے، جہاں دستی لوڈنگ زیادہ لچک اور کم ابتدائی سرمایہ کاری فراہم کر سکتی ہے۔
صرف شروع اور ختم شدہ قطر سے مشین کا انتخاب نہ کریں۔ مطلوبہ ڈرائنگ فورس میٹریل گریڈ، اصل کراس سیکشن میں کمی، کام کی سختی، رگڑ، ڈائی جیومیٹری، چکنا اور ایک ساتھ کھینچی جانے والی سلاخوں کی تعداد پر منحصر ہے۔
ایک عملی نقطہ آغاز کے طور پر، فراہم کریں۔میٹریل گریڈ، ابتدائی قطر، ہدف کا قطر، مطلوبہ بار کی لمبائی، متوقع آؤٹ پٹ اور فی اسٹروک سلاخوں کی تعداد. یہ پیرامیٹرز آرڈر دینے سے پہلے مشین کی صلاحیت اور ٹولنگ کے انتظامات کو چیک کرنے کی اجازت دیتے ہیں۔
| ماڈل | زیادہ سے زیادہ ڈرائنگ فورس (kN) | زیادہ سے زیادہ سفر (m) | ڈرائنگ کی رفتار (m/min) | ریٹرن موٹر (kW) | کم کرنے والا | زنجیر | مین موٹر (کلو واٹ) | طول و عرض L×W × H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" ڈبل | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" ڈبل | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" ڈبل | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" ٹرپل | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" ٹرپل | 132 | 23000×2500×2000 |
دستیاب کنفیگریشنز:1–5 راڈز فی اسٹروک، اپنی مرضی کے مطابق ڈرائنگ اسٹروک، خودکار فیڈر، خودکار کٹر اور ریسیونگ ریک۔ ٹیوب ڈرائنگ ٹولنگ جیسے مینڈرلز بھی فراہم کیے جا سکتے ہیں جہاں ٹیوب ایپلی کیشنز کے لیے وہی ڈرا بینچ کنفیگریشن درکار ہے۔
کولڈ ڈراون راؤنڈ بار عام طور پر بولٹ، سٹڈ، پن، ریوٹس اور دیگر موڑ یا سر والے اجزاء کے لیے فیڈ اسٹاک کے طور پر استعمال ہوتا ہے۔ مستقل قطر خاص طور پر اس وقت مفید ہوتا ہے جب ڈاون اسٹریم مشین آنے والے بار کے سائز کے لیے حساس ہو۔ ایک ہی قطر کے بڑے بیچ تیار کرنے والے فاسٹنر پلانٹ کے لیے، ملٹی راڈ ڈرائنگ ایک عملی پیداواری فائدہ فراہم کر سکتی ہے۔
ایپلی کیشنز میں پریزیشن شافٹ، پسٹن راڈز، والو اسٹیم اور دیگر گول اجزاء شامل ہیں جن کے لیے کنٹرول شدہ قطر اور ایک مستقل سطح کی ضرورت ہوتی ہے۔ یہاں، مشین کے اہم پیرامیٹرز عام طور پر ڈرائنگ کی طاقت، جہتی استحکام اور ریپیٹ ایبلٹی ہیں بجائے اس کے کہ ڈرائنگ کی سب سے زیادہ ممکنہ رفتار۔
بیئرنگ رولرس، گائیڈ شافٹ، ڈویل پن اور لوکٹنگ پن بعد میں پیسنے، موڑنے یا ختم کرنے سے پہلے کنٹرول شدہ بار کے طول و عرض سے فائدہ اٹھا سکتے ہیں۔ اگر پیسنا پروڈکشن روٹ کا حصہ بنتا ہے تو، انتہائی عمدہ ڈرائنگ رواداری مستحکم اور دوبارہ قابل سٹاک کے طول و عرض سے کم اہم ہو سکتی ہے۔
ٹول اسٹیل، اسپرنگ اسٹیل اور الائے اسٹیل کو مادی طاقت، کمی فی پاس اور چکنا کرنے پر زیادہ توجہ کی ضرورت ہوتی ہے۔ ہیوی ڈیوٹی FR ماڈلز اعلیٰ ڈرائنگ فورسز کے لیے دستیاب ہیں، جبکہ اصل پاس شیڈول میٹریل گریڈ سے قائم کیا جانا چاہیے اور ہر اسٹیل گریڈ پر ایک کمی فیصد لاگو کرنے کے بجائے حتمی جہتوں کی ضرورت ہے۔
سٹینلیس سٹیل، ایلومینیم، تانبا، پیتل، ٹائٹینیم اور نکل مرکب پر عملدرآمد کیا جا سکتا ہے جب مواد اور ڈائی سسٹم موزوں ہو۔ یہ مواد ڈرائنگ کے دوران ایک جیسا برتاؤ نہیں کرتے ہیں: کام کی سختی، رگڑ اور چکنا کرنے میں کافی فرق ہو سکتا ہے، اس لیے مشین کو اصل مواد اور ڈرائنگ کے شیڈول سے منتخب کیا جانا چاہیے۔
FangRong کی انجینئرنگ کا عمل گاہک کے مواد، طول و عرض اور پیداوار کی ضروریات سے شروع ہوتا ہے۔ مینوفیکچرنگ سے پہلے ڈائی ہولڈر کی ترتیب، گاڑی کا انتظام، اسٹروک، ڈرائنگ فورس اور اختیاری آٹومیشن کا تعین کیا جاتا ہے۔ یہ اہم ہے کیونکہ جب مادی طاقت اور کمی مختلف ہوتی ہے تو ایک ہی برائے نام بار قطر کو مشین کی مختلف صلاحیتوں کی ضرورت ہوتی ہے۔
پیداواری عمل میں سٹیل اور اجزاء کا معائنہ، مشینی، گیئر باکس اور چین اسمبلی، کیریج اسمبلی، فائنل مکینیکل اور الیکٹریکل انضمام، PLC پروگرامنگ اور مشین ٹیسٹنگ شامل ہیں۔ گائیڈ ریلوں کو بیان کردہ پروڈکشن تصریح کے مطابق پروسیس کیا جاتا ہے، ≤0.3 mm/m کے درج کردہ سیدھے پن کے ہدف کے ساتھ۔
کھیپ سے پہلے مشینوں کی جانچ کی جاتی ہے، بشمول بیکار چلنا اور لوڈ ٹیسٹنگ۔ جہاں کسٹمر کے نمونے دستیاب ہیں، اصل مواد کو ڈرائنگ سائیکل اور مشین کے آپریشن کو چیک کرنے کے لیے استعمال کیا جا سکتا ہے۔ یہ اکیلے مکینیکل سسٹم کی جانچ کرنے سے زیادہ مفید قبولیت کا حوالہ فراہم کرتا ہے، خاص طور پر جب حتمی نتیجہ کسٹمر کے مواد اور ڈائی تفصیلات پر منحصر ہو۔
FangRong 1998 سے زنجیر کی قسم کے کولڈ ڈرائنگ کے آلات میں شامل ہے۔ اس کی FR سیریز کو ہر بار سائز کے لیے ایک مشین کنفیگریشن استعمال کرنے کے بجائے مختلف ڈرائنگ فورسز، چین کے انتظامات، گیئر باکس کی صلاحیتوں اور پیداواری ضروریات کے گرد تیار کیا گیا ہے۔
پیداوار Dongguan Fangrong Metallurgical Equipment Co., لمیٹڈ اور Yangjiang Fangrong Machinery Co., Ltd کے ذریعے کی جاتی ہے۔ دو سائٹوں پر مشتمل مینوفیکچرنگ کا انتظام معیاری ڈرا بینچز کے ساتھ ساتھ بڑی مشینوں اور حسب ضرورت کنفیگریشنز کی تیاری میں معاونت کرتا ہے۔
کوالٹی کنٹرول میں آنے والے مواد، مشینی، اسمبلی، برقی انضمام، مشین کی جانچ اور حتمی معائنہ شامل ہے۔ سامان کو برآمد کرنے کے لیے پیک کیے جانے سے پہلے انسپکشن ریکارڈز اور نان کنفارمنس ہینڈلنگ کا استعمال مینوفیکچرنگ کے مسائل کو ٹریک کرنے کے لیے کیا جاتا ہے۔
ISO 9001:2015کوالٹی مینجمنٹ سسٹم سرٹیفیکیشن، سرٹیفکیٹ نمبر UQ231211R1۔
عیسوی- قابل اطلاق مشین کنفیگریشنز کو یورپی مشینری کی حفاظت کی ضروریات کو پورا کرنے کے لیے فراہم کیا جا سکتا ہے، بشمول متعلقہ حفاظتی اور ہنگامی اسٹاپ کے افعال۔
ایس جی ایس معائنہ- خریداری کے معاہدے یا گاہک کے معیار کے طریقہ کار کے ذریعے ضرورت پڑنے پر آزاد معائنہ کا اہتمام کیا جا سکتا ہے۔
پیٹنٹس- کمپنی 32 ایجاد پیٹنٹ اور 100 سے زیادہ یوٹیلیٹی ماڈل پیٹنٹ کی رپورٹ کرتی ہے جس میں آلات اور متعلقہ میکانزم کا احاطہ کیا گیا ہے۔
راڈ چین کولڈ ڈرائنگ مشین پیکیج میں مین ڈرا بینچ کا ڈھانچہ، مین موٹر، ریڈکشن گیئر باکس، چین ڈرائیو، ڈرائنگ کیریج، ڈائی ہولڈر اور HMI کے ساتھ PLC کنٹرول سسٹم شامل ہے۔ تصدیق شدہ ترتیب کے مطابق معیاری ٹولنگ شامل ہے۔ گاہک کے مخصوص مواد کے لیے ڈیز اور تیار شدہ سائز اصل ڈرائنگ کی ضرورت کے مطابق درج کیے جاتے ہیں۔
شپمنٹ سے پہلے، گاہک کو تنصیب کی جگہ، بجلی کی فراہمی، مواد کو سنبھالنے کے انتظامات، فاؤنڈیشن یا اینکر کی ضروریات، آنے والی بار کی تیاری اور نیچے کی طرف جانے والے آلات کی تصدیق کرنی چاہیے۔ تنصیب کی منصوبہ بندی کے لیے فاؤنڈیشن ڈرائنگ اور اینکر بولٹ کی معلومات فراہم کی جا سکتی ہیں۔
MOQ: 1 سیٹ۔قیمتوں کا تعین مشین کے ماڈل اور ترتیب کے مطابق کیا جاتا ہے۔ متعدد مشینوں کی خریداری کے لیے، مقدار کی بنیاد پر قیمت درج ذیل دستیاب ہے:
1 سیٹ:منتخب شدہ ایف آر ماڈل اور کنفیگریشن پر مبنی معیاری پروجیکٹ کوٹیشن۔
2-4 سیٹ:تصدیق شدہ ماڈلز اور اختیارات کے مطابق مقدار پر مبنی رعایتی کوٹیشن دستیاب ہے۔
5+ سیٹ:مکمل سامان کی فہرست اور ترسیل کے شیڈول کی تصدیق کے بعد پروجیکٹ یا حجم کوٹیشن دستیاب ہے۔
معیاری احکامات:FR-16 سے FR-100 کے لیے تقریباً 30-60 دن متفقہ ڈاؤن پیمنٹ اور تکنیکی تصدیق کی وصولی کے بعد۔
بڑے یا حسب ضرورت آرڈرز:FR-150 اور اس سے اوپر کے لیے تقریباً 90-120 دن، یا مشینیں جن کے لیے خصوصی آٹومیشن یا حسب ضرورت انجینئرنگ کی ضرورت ہوتی ہے۔
فوری احکامات:ترجیحی پیداوار کا اندازہ فیکٹری کی صلاحیت، اجزاء کی دستیابی اور مطلوبہ ترتیب کے مطابق کیا جا سکتا ہے۔ آرڈر دینے سے پہلے کسی بھی مختصر ڈیلیوری کی تاریخ کی تصدیق تحریری طور پر کی جانی چاہیے۔
معیاری ادائیگی کی شرائط ہیں۔فیکٹری قبولیت کی جانچ کے بعد شپمنٹ سے پہلے 30٪ جمع اور 70٪. معیاری وارنٹی مدت ہےکمیشننگ سے 12 ماہ، حتمی فروخت کے معاہدے سے مشروط۔
درج کردہ درخواست کی حد تقریباً ہے۔Ø5 سے Ø250 ملی میٹرٹھوس گول سلاخوں کے لئے. عملی حد کا انحصار مادی طاقت، شروع ہونے والے سائز، تیار شدہ سائز اور مطلوبہ کمی پر ہوتا ہے، لہذا مشین کو منتخب کرنے کے لیے صرف قطر کا استعمال نہیں کیا جانا چاہیے۔
راڈ چین کولڈ ڈرائنگ مشینوں کو کاربن اسٹیل، الائے اسٹیل، سٹین لیس اسٹیل، ٹول اسٹیل، اسپرنگ اسٹیل، ایلومینیم، تانبا، پیتل، ٹائٹینیم، نکل الائے اور دیگر مناسب دھاتوں کے لیے ترتیب دیا جاسکتا ہے۔ ڈائی میٹریل، چکنا کرنے والا اور ڈرائنگ کا شیڈول مواد سے مماثل ہونا چاہیے۔
تک5 سلاخیں فی اسٹروکاسے ترتیب دیا جا سکتا ہے جہاں بار کا سائز، ڈرائنگ فورس اور ڈائی ہولڈر لے آؤٹ اس کی اجازت دیتے ہیں۔ ملٹی راڈ آپریشن چھوٹے بیچوں کو بار بار تبدیل کرنے کے بجائے مستحکم، بار بار پیداوار کے لیے سب سے زیادہ فائدہ مند ہے۔
روایتی بار ڈرائنگ کے لیے، چھڑی کے سرے کو عام طور پر کم کرنے کی ضرورت ہوتی ہے تاکہ یہ ڈائی میں داخل ہو اور ڈرائنگ کیریج سے گرفت میں آ سکے۔ اس لیے گاہک کی آنے والی بار کی حالت اور پروڈکشن لائن کے لحاظ سے ایک الگ پوائنٹ کرنے والی مشین یا مربوط پوائنٹنگ آلات کی ضرورت ہو سکتی ہے۔
میٹریل گریڈ کے ساتھ شروع کریں، ابتدائی قطر، مکمل قطر، کمی فی پاس اور مطلوبہ آؤٹ پٹ۔ اس کے بعد مشین کو حسابی ڈرائنگ فورس، اسٹروک اور ہر سائیکل کی سلاخوں کی تعداد کے خلاف چیک کیا جانا چاہیے۔ ایک بڑی مشین خود بخود بہتر نہیں ہوتی اگر پیداواری ضرورت کو اس کی اضافی قوت کی گنجائش کی ضرورت نہ ہو۔
جی ہاں بار بار مصنوعات کی تبدیلیوں کے ساتھ لچکدار پیداوار کے لیے دستی لوڈنگ کا استعمال کیا جا سکتا ہے۔ خودکار کھانا کھلانا اور وصول کرنا زیادہ قیمتی ہو جاتا ہے جب ایک ہی قطر اور مواد کو مسلسل تیار کیا جاتا ہے اور مزدوری میں کمی یا سائیکل کا وقت ایک اہم تشویش ہے۔
معیاری مشین میں تصدیق شدہ سپلائی کنفیگریشن کے مطابق ٹولنگ شامل ہے۔ مخصوص گاہک کے طول و عرض کے لیے ڈائی کو الگ سے بیان کیا جانا چاہیے کیونکہ ڈائی جیومیٹری اور میٹریل کا انحصار راڈ کے گریڈ، کمی اور تیار شدہ سائز پر ہوتا ہے۔
جی ہاں، کسٹمر کے فراہم کردہ نمونے فیکٹری ٹیسٹنگ کے لیے استعمال کیے جا سکتے ہیں جب پہلے سے ترتیب دیا جائے۔ جب جہتی کارکردگی اور ڈرائنگ شیڈول پروجیکٹ کے لیے اہم ہوں تو اصل راڈ میٹریل اور ہدف کے طول و عرض فراہم کرنے کی سفارش کی جاتی ہے۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل