Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
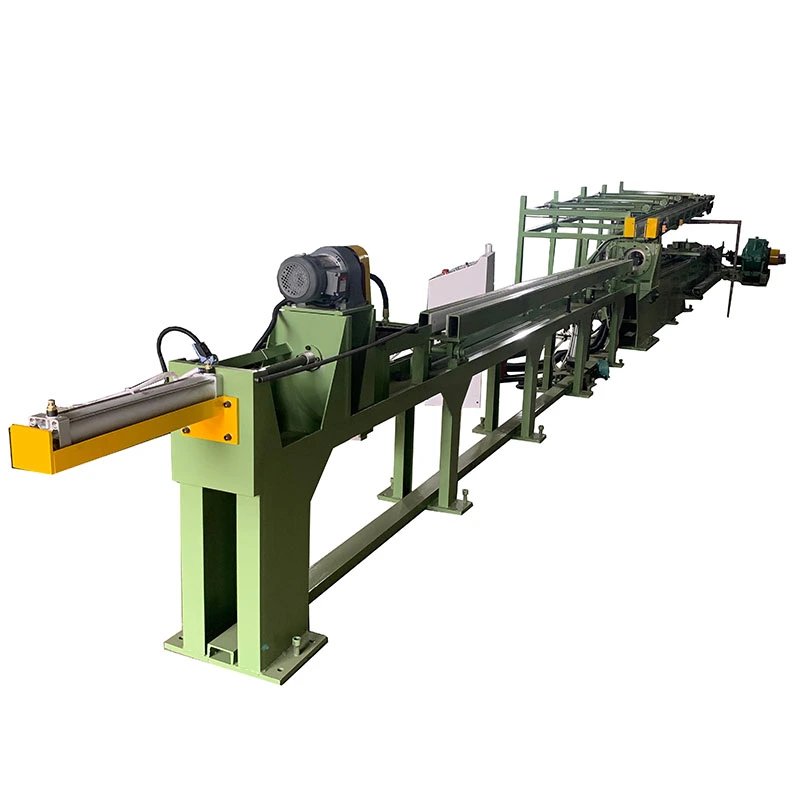
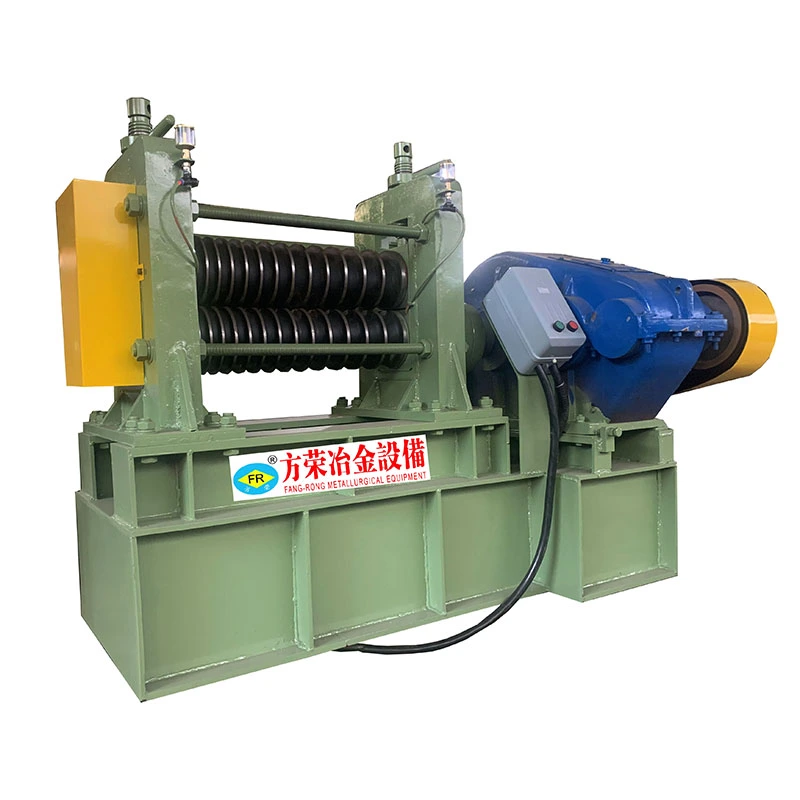
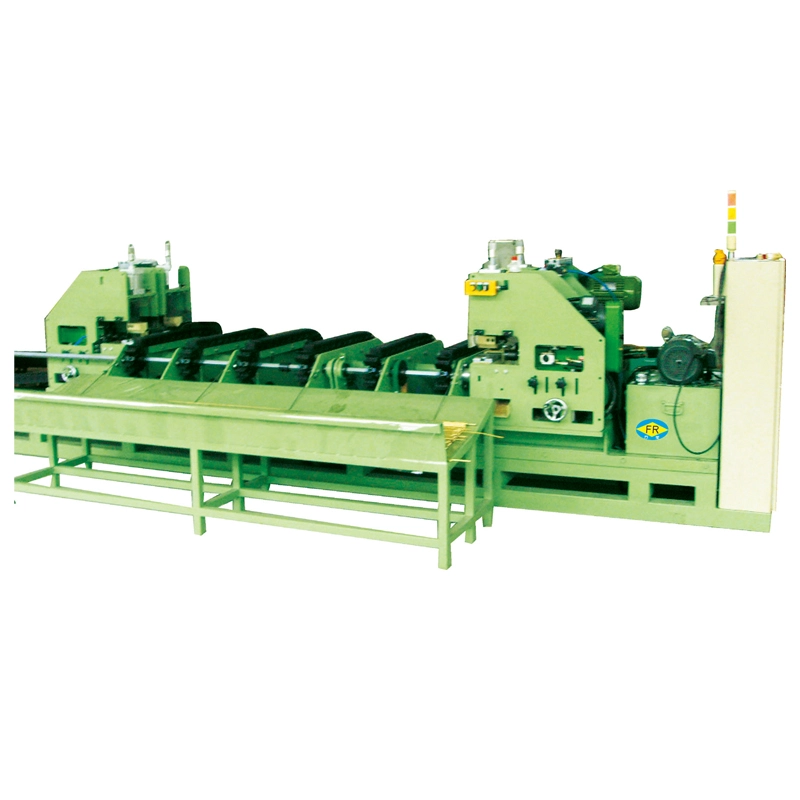
تانبے کی بے ترتیب سیدھی مشین کو تانبے کی سلاخوں، سلاخوں اور نان گول پروفائلز کو سیدھا کرنے کے لیے ڈیزائن کیا گیا ہے جن کے کراس سیکشنز کو روایتی راؤنڈ بار سیدھے کرنے والے مؤثر طریقے سے نہیں سنبھال سکتے ہیں۔ یہ تانبے کے مواد کے لیے موزوں ہے جو اخراج، رولنگ، ڈرائنگ یا دیگر تشکیل کے عمل کے بعد کنٹرول شدہ اصلاح کی ضرورت ہوتی ہے۔
کاپر بہت سی ساختی دھاتوں کے مقابلے نسبتاً نرم اور نرم ہے۔ سیدھا کرنے کے دوران، ضرورت سے زیادہ رولر دباؤ یا رابطہ کی غیر موزوں پوزیشن سطح کے نشان چھوڑ سکتی ہے یا پروفائل جیومیٹری کو تبدیل کر سکتی ہے۔ اس لیے مشین ایک کنفیگر ایبل رولر سسٹم کا استعمال کرتی ہے تاکہ ایک سے زیادہ پوائنٹس پر تصحیح کو لاگو کیا جا سکے جبکہ اخترتی کی مقدار اور سمت کو کنٹرول کیا جا سکے۔
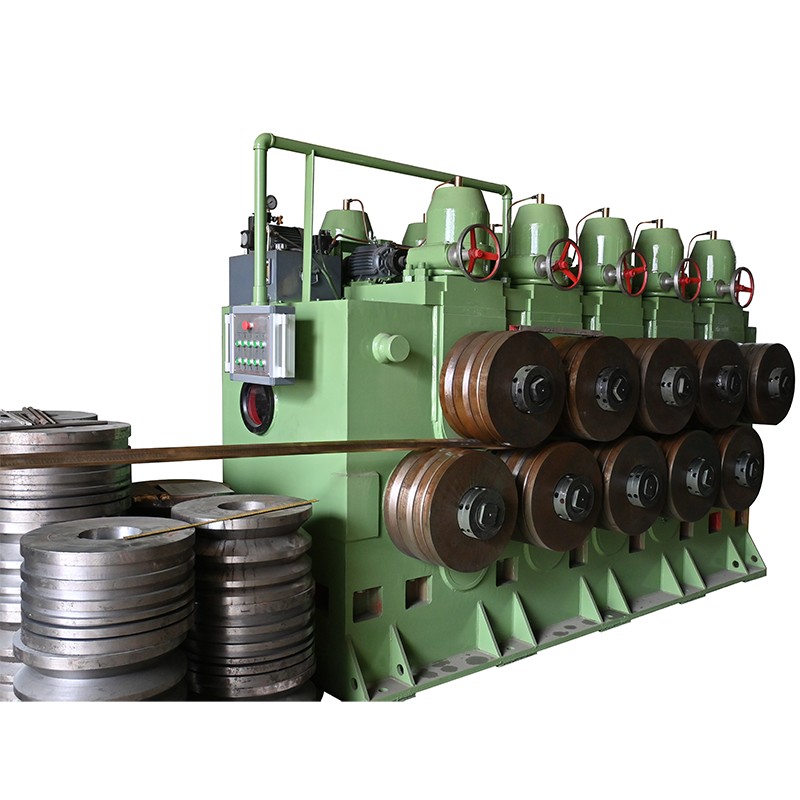
تانبے کا پروفائل سایڈست سیدھا کرنے والے رولرس کی ایک سیریز سے گزرتا ہے۔ ہر رولر ایک مخصوص سمت سے درستگی کی ایک کنٹرول شدہ مقدار کا اطلاق کرتا ہے، جس سے آہستہ آہستہ موڑنے یا گھماؤ کو کم کیا جاتا ہے بجائے اس کے کہ پوری اخترتی کو ایک مقام پر مجبور کیا جائے۔
فاسد حصوں کے لیے، رولر کا رابطہ اصل پروفائل جیومیٹری سے مماثل ہونا چاہیے۔ رولر وقفہ کاری، سیدھ، دباؤ اور اصلاح کی سمت کو سیکشن کی شکل اور اخترتی کے پیٹرن کے مطابق ایڈجسٹ کیا جاتا ہے۔ یہ تانبے کے لیے خاص طور پر اہم ہے کیونکہ مرتکز دباؤ مقامی ڈینٹ، سطح پر خراشیں یا کراس سیکشن کو مسخ کر سکتا ہے۔
پروڈکشن لائن پر منحصر ہے، مشین کو خودکار یا نیم خودکار فیڈنگ کے ساتھ ترتیب دیا جاسکتا ہے اور اپ اسٹریم بنانے یا نیچے کی طرف کاٹنے اور پروسیسنگ کے سامان کے ساتھ مربوط کیا جاسکتا ہے۔
پروفائل کے لیے مخصوص رولر کا انتظام
رولر لے آؤٹ کو کاپر پروفائل کے مطابق منتخب کیا جاتا ہے بجائے اس کے کہ ہر ورک پیس کو ایک گول بار کی طرح سمجھا جائے۔ غیر متناسب اور حسب ضرورت شکل والے پروفائلز کے مطابق رابطہ پوائنٹس کو سیکشن کے ارد گرد ترتیب دیا جا سکتا ہے۔
نرم تانبے کے لیے کنٹرول شدہ تصحیح
تانبے کو ضرورت سے زیادہ مقامی دباؤ کے بغیر اخترتی کو درست کرنے کے لیے کافی قوت کی ضرورت ہوتی ہے۔ سایڈست رولر پوزیشنز اور کام کے حالات اصلاحی بوجھ کو متعدد رابطہ پوائنٹس میں تقسیم کرنے کی اجازت دیتے ہیں۔
پروفائل جیومیٹری کا تحفظ
الیکٹریکل کنڈکٹرز، بس بارز اور دیگر فنکشنل کاپر پروفائلز کے لیے، ڈیزائن کردہ کراس سیکشن کو برقرار رکھنا اتنا ہی اہم ہو سکتا ہے جتنا کہ سیدھا ہونا۔ سیدھا کرنے کا نظام اس ضرورت کو مدنظر رکھتے ہوئے ترتیب دیا گیا ہے۔
کاپر کے مختلف حصوں کے لیے موزوں ہے۔
تانبے کی فاسد سیدھی مشین کو گول، مربع، مستطیل، فلیٹ اور دیگر فاسد تانبے کے حصوں کے لیے ترتیب دیا جا سکتا ہے، اصل مواد کے طول و عرض اور پروفائل جیومیٹری کے تابع ہے۔
مختلف پیداوار کی ضروریات کے لئے سایڈست
رولر وقفہ کاری، سیدھ اور کام کرنے والے پیرامیٹرز کو مختلف مادی سائز اور اخترتی کے حالات کے لیے ایڈجسٹ کیا جا سکتا ہے، جس سے سامان کثیر سائز کی پیداوار کے لیے موزوں ہے۔
| سلسلہ | ایف آر سیریز |
| رولر کا فاصلہ | 9–1450 ملی میٹر |
| رولر کا انتظام | 13-1 سے 9-1 کنفیگریشنز |
| مین موٹر پاور | 3–225 کلو واٹ |
| مواد | کاپر اور قابل اطلاق تانبے کے مرکب |
| پروفائل کی قسم | مشین کی ترتیب پر منحصر گول اور بے قاعدہ کراس سیکشنز |
| کنفیگریشن | پروفائل جیومیٹری، طول و عرض، اخترتی اور سیدھے پن کی ضروریات کے مطابق منتخب کیا گیا۔ |
مندرجہ بالا وضاحتیں حوالہ کے لیے ہیں۔ مشین کی اصل ترتیب کاپر گریڈ، پروفائل کے طول و عرض، سیکشن جیومیٹری، ابتدائی اخترتی، مطلوبہ سیدھی رواداری اور پیداواری صلاحیت پر منحصر ہے۔ فاسد پروفائلز کے لیے، حتمی مشین کے انتخاب سے پہلے پروفائل ڈرائنگ یا مواد کا نمونہ فراہم کیا جانا چاہیے۔
کاپر اخراج اور پروفائل کی پیداوار
کاٹنے، مشینی یا اسمبلی سے پہلے اخراج یا بعد میں ہینڈلنگ کے بعد تانبے کے پروفائلز میں موڑنے اور موڑنے کو درست کرتا ہے۔
بجلی اور بجلی کے اجزاء
تانبے کی سلاخوں، بس باروں اور شکل والے کنڈکٹرز کے لیے استعمال کیا جاتا ہے جہاں سیدھا پن اور کراس سیکشنل جہتیں تنصیب اور برقی اجزاء کی اسمبلی کو متاثر کرتی ہیں۔
ہیٹ ایکسچینجر اور HVAC اجزاء
حرارت کی منتقلی اور ریفریجریشن کے آلات میں استعمال ہونے والے خاص طور پر سائز والے تانبے کے حصوں پر لاگو ہوتا ہے جہاں کنٹرول جیومیٹری کی ضرورت ہوتی ہے۔
موٹر اور برقی آلات کی تیاری
موٹرز، جنریٹرز، ٹرانسفارمرز، سوئچ گیئر اور دیگر برقی آلات میں استعمال ہونے والے تانبے کے اجزاء کی پیداوار کی حمایت کرتا ہے۔
آٹوموٹو اور نئی توانائی کے اجزاء
شکل والے تانبے کے کنڈکٹرز اور کنڈکٹیو اجزاء کے لیے استعمال کیا جاتا ہے جن کو مزید اسمبلی یا مشینی کرنے سے پہلے مسلسل طول و عرض کی ضرورت ہوتی ہے۔
صحت سے متعلق کاپر پروسیسنگ
مختلف سائزوں یا چھوٹے سے درمیانے پروڈکشن بیچوں میں کسٹم کاپر پروفائلز پر کارروائی کرنے والے مینوفیکچررز کے لیے موزوں ہے۔
فانگرونگ 1998 میں قائم کیا گیا تھا اور اسے سیدھا کرنے والی مشینوں، کولڈ ڈرائنگ کا سامان اور متعلقہ میٹالرجیکل مشینری میں 26 سال سے زیادہ کا تجربہ ہے۔ کمپنی دو مینوفیکچرنگ سہولیات چلاتی ہے: ڈونگ گوان فانگرونگ میٹالرجیکل ایکوپمنٹ کمپنی، لمیٹڈ اور یانگ جیانگ فانگرونگ مشینری کمپنی، لمیٹڈ۔
FangRong کا سامان 60 سے زیادہ ممالک اور خطوں میں 10,000 سے زیادہ صارفین کو فراہم کیا گیا ہے۔ اس کی پروڈکشن رینج میں ٹیوب، بار اور پروفائل پروسیسنگ کے آلات شامل ہیں، جس میں اندرون خانہ انجینئرنگ، مینوفیکچرنگ، اسمبلی اور ٹیسٹنگ کی صلاحیتیں شامل ہیں۔
تانبے کے فاسد پروفائلز کے لیے، مشین کا انتخاب صرف برائے نام قطر کے بجائے اصل مواد اور اخترتی کی حالت پر مبنی ہوتا ہے۔ FangRong مناسب رولر ترتیب اور مشین کی ترتیب کا تعین کرنے کے لیے پروفائل ڈرائنگ، نمونے اور پیداوار کی ضروریات کا جائزہ لے سکتا ہے۔
ہر تانبے کی بے ترتیب سیدھی کرنے والی مشین گاہک کے مواد اور پیداواری ضروریات کے مطابق بنائی گئی ہے۔ پیداوار کے اہم مراحل میں شامل ہیں:
انجینئرز کاپر گریڈ، پروفائل ڈرائنگ، طول و عرض، مواد کی لمبائی، ابتدائی موڑنے یا گھماؤ، مطلوبہ سیدھا پن اور متوقع آؤٹ پٹ کا جائزہ لیتے ہیں۔
مشین کا فریم، رولر ترتیب، ٹرانسمیشن سسٹم اور کنٹرول کنفیگریشن کا انتخاب اصل پروفائل اور اصلاح کی ضروریات کے مطابق کیا جاتا ہے۔ فاسد حصوں کے لیے رولر رابطہ پوزیشنوں پر خصوصی توجہ دی جاتی ہے۔
کلیدی مشین کے اجزاء اسمبلی سے پہلے صحت سے متعلق مشینی ہیں۔ سیدھا کرنے والے رولرس کو مطلوبہ ورکنگ جیومیٹری اور سطح کی حالت کے مطابق پروسیس کیا جاتا ہے۔
فریم، رولرس، ڈرائیو سسٹم اور برقی اجزاء جمع اور سیدھ میں ہیں۔ جانچ سے پہلے رولر پوزیشننگ اور مشین آپریشن کی جانچ پڑتال کی جاتی ہے۔
جانچ میں شامل ہوسکتا ہے:
- رولر سیدھ کا معائنہ
- مشین چلانے کا ٹیسٹ
- کارکردگی کا ٹیسٹ سیدھا کرنا
- برقی نظام کا معائنہ
- مسلسل آپریشن ٹیسٹ
FangRong تنصیب کی رہنمائی، آپریٹر کی تربیت، تکنیکی مدد اور ایک سال کی معیاری وارنٹی فراہم کرتا ہے۔ ڈیلیوری کے بعد جاری آپریشن کے لیے اسپیئر پارٹس اور ٹربل شوٹنگ سپورٹ دستیاب ہے۔
ISO 9001:2015کوالٹی مینجمنٹ سسٹم سرٹیفیکیشن، سرٹیفکیٹ نمبر UQ231211R1۔
سی ای مارک- متعلقہ مشین کنفیگریشن کے لیے قابل اطلاق مشینری کی حفاظت اور موافقت کی ضروریات۔
ایس جی ایس معائنہ- پراجیکٹ کی ضروریات کے مطابق آزاد معائنہ کی خدمات فراہم کی جا سکتی ہیں۔
پیٹنٹس— FangRong کے پاس ایجاد اور یوٹیلیٹی ماڈل کے پیٹنٹ ہیں جن میں اجزاء اور آلات کی ٹیکنالوجی شامل ہیں۔ مثالوں میں 2013207829011، 2008300532117 اور ZL2015 2 0842922.7 شامل ہیں۔
مشین کو حتمی معائنہ اور جانچ کے بعد بین الاقوامی شپمنٹ کے لیے تیار کیا جاتا ہے۔ ہینڈلنگ اور ٹرانزٹ کے دوران سامان کی حفاظت کے لیے مشین کے سائز، نقل و حمل کے طریقہ کار اور منزل کے مطابق پیکیجنگ کا انتخاب کیا جاتا ہے۔ ضرورت پڑنے پر خصوصی ٹولنگ، اسپیئر پارٹس اور معاون آلات کو الگ سے پیک کیا جا سکتا ہے۔
1. ایک فاسد تانبے کے پروفائل کے لیے رولر کا بندوبست کیسے کیا جاتا ہے؟
ترتیب کا انحصار تانبے کے درجے، کراس سیکشنل جیومیٹری، طول و عرض، ابتدائی موڑنے یا موڑنے اور مطلوبہ سیدھا پن پر ہے۔ غیر متناسب حصوں کے لیے، پروفائل کے فنکشنل جیومیٹری کو تبدیل کیے بغیر اخترتی کو درست کرنے کے لیے رولر رابطہ پوائنٹس کو احتیاط سے پوزیشن میں رکھنا چاہیے۔ ایک پروفائل ڈرائنگ اور مواد کا نمونہ انجینئرنگ کی تشخیص کے لیے مفید ہے۔
2. آپ رولرس کو نرم تانبے کو نشان زد کرنے سے کیسے روکتے ہیں؟
کاپر بہت سی سخت دھاتوں کے مقابلے میں انڈینٹیشن اور سطح کو پہنچنے والے نقصان کے لیے زیادہ حساس ہے۔ رولر جیومیٹری، رابطہ کا علاقہ، سیدھ اور اصلاح کا دباؤ اس لیے مواد سے ملایا جانا ضروری ہے۔ مقصد ایک رابطہ مقام پر ضرورت سے زیادہ دباؤ لگانے کے بجائے اصلاحی بوجھ کو تقسیم کرنا ہے۔
3. کیا کاپر کی بے قاعدہ سیدھی مشین موڑنے اور گھما جانے دونوں کو درست کر سکتی ہے؟
جی ہاں، مشین مختلف اخترتی پیٹرن کے لئے ترتیب دیا جا سکتا ہے. تاہم، موڑنے اور موڑنے کے لیے مختلف تصحیح کی سمتوں اور رولر کے رابطے کے حالات کی ضرورت ہوتی ہے۔ بہت زیادہ بٹی ہوئی یا غیر متناسب پروفائل کے لیے، حتمی رولر ترتیب کا تعین صرف طول و عرض کی بجائے اصل اخترتی سے کیا جانا چاہیے۔
4. کوٹیشن کے لیے کونسی معلومات درکار ہیں؟
براہ کرم کاپر گریڈ، پروفائل ڈرائنگ یا نمونہ، کراس سیکشنل ڈائمینشن، میٹریل کی لمبائی، ابتدائی اخترتی، مطلوبہ سیدھی رواداری اور ہدف کی پیداواری صلاحیت فراہم کریں۔ اگر متعدد تانبے کے پروفائلز ایک مشین کا اشتراک کریں گے، مکمل سائز اور پروفائل کی حد فراہم کریں تاکہ کام کرنے کی حد اور ٹولنگ کا اندازہ لگایا جا سکے۔
5. کیا ایک مشین مختلف تانبے کے پروفائل سائز پر کارروائی کر سکتی ہے؟
ہاں، بشرطیکہ پروفائلز مشین کی ورکنگ رینج میں آئیں اور رولر سسٹم کو ایڈجسٹ یا مناسب ٹولنگ سے لیس کیا جا سکے۔ اگر کراس سیکشنز کافی حد تک مختلف ہیں، تو FangRong اس بات کا جائزہ لے گا کہ آیا قابل تبادلہ ٹولنگ یا ایک وقف شدہ رولر کنفیگریشن پیداوار کے لیے زیادہ عملی ہے۔
6. لیڈ ٹائم، وارنٹی اور فروخت کے بعد کی خدمات کیا ہیں؟
معیاری مشینوں کو عام طور پر آرڈر کی تصدیق کے بعد 30-60 دن درکار ہوتے ہیں۔ اپنی مرضی کے مطابق سامان کو اضافی انجینئرنگ اور جانچ کے وقت کی ضرورت پڑسکتی ہے۔ معیاری وارنٹی 12 ماہ کی ہے جس میں پراجیکٹ کے معاہدے کے مطابق تنصیب کی رہنمائی، آپریٹر کی تربیت، تکنیکی مدد اور اسپیئر پارٹس کی خدمات دستیاب ہیں۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل