Whatsapp
ہم مختلف صنعتوں میں ٹیوب، بار اور تار کے مواد کے لیے تیار کردہ درستگی، کولڈ ڈرائنگ، پوائنٹنگ، چیمفرنگ، کٹنگ، تھریڈ رولنگ مشینیں، اور ڈرائنگ ڈیز سمیت درست دھاتی پروسیسنگ کے آلات کی ایک جامع رینج پیش کرتے ہیں۔
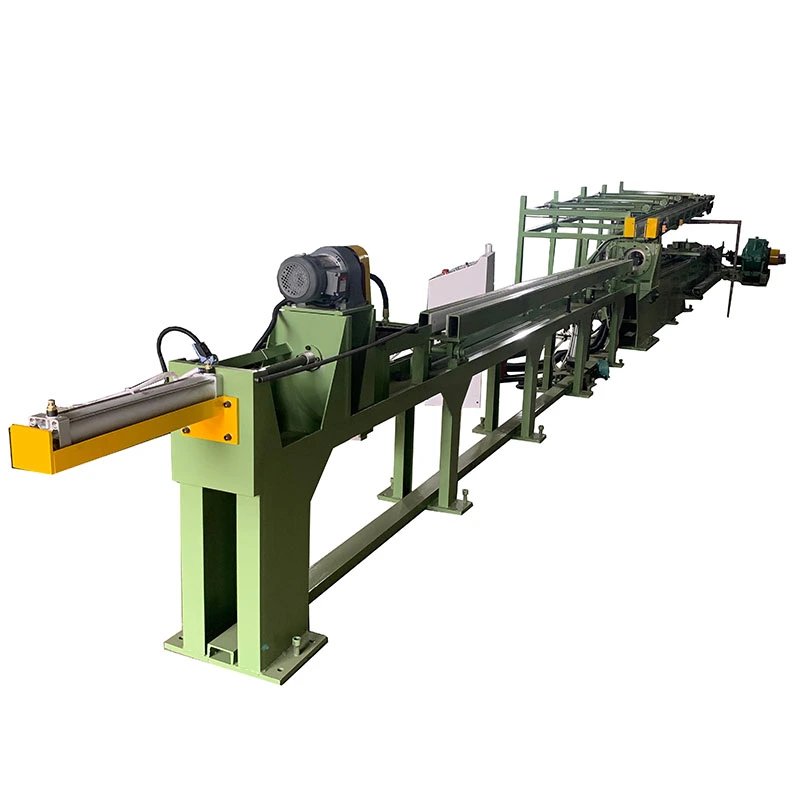
دیپائپ ہائیڈرولک کولڈ ڈرائنگ مشینایک کنٹرول شدہ کولڈ ڈرائنگ کے عمل کے ذریعے دیوار کی موٹائی اور اندرونی طول و عرض کو کنٹرول کرتے ہوئے دھاتی ٹیوبوں کے بیرونی قطر کو کم کرتا ہے۔ ہائیڈرولک سلنڈر ٹیوب کو ڈرائنگ ڈائی کے ذریعے کھینچتا ہے، جبکہ منتخب پلگ یا مینڈریل اندرونی جیومیٹری کو کنٹرول کرتا ہے۔
مشین پیداوار کے لیے موزوں ہے جہاں ہاٹ رولڈ، ایکسٹروڈڈ، یا دیگر آنے والی ٹیوبوں کو مشینی، ہوننگ، موڑنے یا فائنل اسمبلی سے پہلے سخت جہتی کنٹرول کی ضرورت ہوتی ہے۔ اصل ڈرائنگ کنفیگریشن مطلوبہ تیار شدہ قطر، دیوار کی موٹائی، اندرونی درستگی، مواد، کمی فی پاس، اور پیداوار کی لمبائی سے منتخب کی جاتی ہے۔
ٹیوب کو ڈرائنگ سٹیشن پر رکھا جاتا ہے اور اس کے تیار کردہ سرے کو ڈائی سے گزارا جاتا ہے۔ عمل پر منحصر ہے، ٹیوب کے اندر ایک پلگ یا مینڈرل لگایا جاتا ہے۔ اس کے بعد ہائیڈرولک سلنڈر ٹیوب کو ٹولنگ کے ذریعے کنٹرول شدہ رفتار سے کھینچتا ہے۔
ہائیڈرولک ڈرائیو کا بنیادی فائدہ یہ ہے کہ ڈرائنگ کی رفتار اور ہائیڈرولک پریشر کو مختلف ٹیوب سائز اور مواد کے مطابق ایڈجسٹ کیا جا سکتا ہے۔ یہ اس وقت مفید ہے جب ایک پروڈکشن لائن ایک سے زیادہ ٹیوب کی تفصیلات کو ہینڈل کرتی ہے یا جب ڈرائنگ کے شیڈول کو پاسز کے درمیان مختلف آپریٹنگ حالات کی ضرورت ہوتی ہے۔
ایک پریس اسٹریس بند فریم ڈائی، کیریج، سلنڈر اور متعلقہ اجزاء کو سپورٹ کرتا ہے۔ ٹیوب کے محور، ڈائی ایکسس، اور مینڈریل ایکسس کے درمیان تعلق کو برقرار رکھنا ضروری ہے کیونکہ غلط ترتیب دیوار کی موٹائی، بیضوی پن اور سطح کے معیار کو متاثر کر سکتی ہے۔
ٹیوب اندرونی پلگ کے بغیر ڈائی کے ذریعے کھینچی جاتی ہے۔ اس طریقے میں ٹولنگ کا آسان انتظام ہے اور یہ اس وقت موزوں ہے جب بنیادی ضرورت اندرونی قطر اور دیوار کی موٹائی پر سخت کنٹرول کے بجائے قطر سے باہر کی کمی ہو۔
ایک اسٹیشنری پلگ ڈرائنگ کے دوران اندرونی قطر کو کنٹرول کرتا ہے۔ یہ عام طور پر اس وقت منتخب کیا جاتا ہے جب باہر کے قطر اور دیوار کی موٹائی کو ڈوبنے والی ڈرائنگ کے مقابلے میں زیادہ قریب سے کنٹرول کرنے کی ضرورت ہوتی ہے۔
پلگ ٹیوب کے اندر رکھا جاتا ہے اور ڈرائنگ کے عمل کے ساتھ چلتا ہے۔ یہ طریقہ کمی، اندرونی جہتی کنٹرول، اور ڈرائنگ فورس کے درمیان مختلف توازن فراہم کر سکتا ہے، لہذا ٹولنگ کا انتخاب اصل ٹیوب کی تفصیلات پر مبنی ہونا چاہیے۔
ڈرائنگ کے دوران ایک لمبا مینڈرل ٹیوب سے گزرتا ہے اور اندرونی قطر اور دیوار کی موٹائی پر زیادہ کنٹرول فراہم کرتا ہے۔ یہ عام طور پر اس وقت سمجھا جاتا ہے جب اندرونی جہتی ضروریات زیادہ مانگی جاتی ہیں۔
چار طریقے ہر ٹیوب کے لیے قابل تبادلہ نہیں ہیں۔ ٹولنگ کے انتظام کو منتخب کرنے سے پہلے مواد کی طاقت، ابتدائی جہتیں، تکمیل شدہ طول و عرض، کمی فی پاس، چکنا، اور مطلوبہ رواداری کا جائزہ لیا جانا چاہیے۔
ڈرائنگ فورس کا انتخاب صرف ٹیوب قطر سے نہیں کیا جاتا ہے۔مادی طاقت، دیوار کی موٹائی، کمی، ٹولنگ، اور چکنا میں فرق کی وجہ سے ایک ہی بیرونی قطر والی دو ٹیوبوں کو مشین کی بہت مختلف صلاحیتوں کی ضرورت ہوتی ہے۔
کاربن سٹیل، سٹینلیس سٹیل، مرکب سٹیل، تانبا، ایلومینیم، پیتل، ٹائٹینیم اور دیگر دھاتوں میں مختلف اخترتی خصوصیات ہیں۔ زیادہ طاقت والے مواد یا بھاری کمی کے لیے عام طور پر زیادہ ڈرائنگ فورس اور ٹولنگ کے مناسب انتظام کی ضرورت ہوتی ہے۔
آنے والا بیرونی قطر، دیوار کی موٹائی، ختم شدہ بیرونی قطر، مکمل دیوار کی موٹائی، اور ٹیوب کی لمبائی ہر پاس سے مطلوبہ کمی کا تعین کرتی ہے۔ مشین کے ماڈل اور ٹولنگ کو حتمی شکل دینے سے پہلے ان اقدار کی ضرورت ہے۔
مشین کے ماڈل کے لحاظ سے موثر تکمیل شدہ پائپ کی لمبائی مختلف ہوتی ہے۔ اگر پروڈکشن لائن لمبی ٹیوبوں کو ہینڈل کرتی ہے تو، دستیاب ڈرائنگ اسٹروک اور مشین لے آؤٹ کو اکیلے طاقت کی گنجائش سے ڈرا بینچ کو منتخب کرنے کے بجائے ایک ساتھ چیک کیا جانا چاہیے۔
ڈرائنگ کی رفتار سائیکل کے وقت کو متاثر کرتی ہے، لیکن ضروری نہیں کہ زیادہ سے زیادہ رفتار ہر ٹیوب کے لیے بہترین پروڈکشن سیٹنگ ہو۔ مادی رویہ، چکنا، ٹولنگ، کمی، اور سطح کی ضروریات عملی آپریٹنگ رفتار کا تعین کر سکتی ہیں۔
پائپ ہائیڈرولک کولڈ ڈرائنگ مشین کو مطلوبہ آپریٹنگ طریقہ اور پیداوار کے حجم کے ارد گرد ترتیب دیا جا سکتا ہے۔ PLC اور HMI کنٹرولز ڈرائنگ کی ترتیب، کیریج موومنٹ، ریٹرن اسٹروک، آپریٹنگ پیرامیٹرز اور مشین کی حیثیت کا انتظام کرتے ہیں۔ اضافی ٹیوب ہینڈلنگ آلات پر غور کیا جا سکتا ہے جب لوڈنگ، ان لوڈنگ، یا بار بار پروڈکشن سائیکل رکاوٹ پیدا کرتے ہیں۔
FangRong مختلف فورس کلاسز میں ہائیڈرولک ڈرا بینچ فراہم کرتا ہے۔ نیچے دی گئی جدول میں فراہم کردہ FR سیریز کا ڈیٹا دکھایا گیا ہے۔ گاہک کے ٹیوب مواد، طول و عرض، ڈرائنگ کا طریقہ، اور پیداوار کی ضروریات کے خلاف اصل ترتیب کی تصدیق کی جانی چاہئے۔
| ماڈل | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| زیادہ سے زیادہ ڈرائنگ فورس (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| ڈرائنگ کی رفتار (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| تیار پائپ کی مؤثر لمبائی (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| تکمیل شدہ پائپ او ڈی رینج (ملی میٹر) | φ5 زیادہ سے زیادہ | φ25 زیادہ سے زیادہ | φ50 زیادہ سے زیادہ | φ60 زیادہ سے زیادہ | φ70 زیادہ سے زیادہ | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| زیادہ سے زیادہ تکمیل شدہ پائپ کی دیوار کی موٹائی (ملی میٹر) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| مین آئل سلنڈر (ملی میٹر) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| ہائیڈرولک اسٹیشنوں کی تعداد | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| ورکنگ پریشر (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| زیادہ سے زیادہ سسٹم پریشر (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| مین آئل پمپ (دستی متغیر پلنگر پمپ) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| مین موٹر (کلو واٹ) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| خاکہ کے طول و عرض W×H×L (m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| وزن (ٹی) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
تفصیلات نوٹ:مندرجہ بالا اقدار فراہم کردہ FR ماڈل ٹیبل سے ہیں اور حوالہ کے لیے فراہم کی گئی ہیں۔ حتمی مشین کے طول و عرض، قوت کی صلاحیت، ٹولنگ، ہائیڈرولک کنفیگریشن، اور آپریٹنگ پیرامیٹرز کی تصدیق اصل ٹیوب کے عمل کے مطابق کی جاتی ہے۔
کولڈ ڈرائنگ کا استعمال بیرونی قطر، دیوار کی موٹائی، اور سلنڈر بیرل اور متعلقہ اجزاء کے لیے استعمال ہونے والی ٹیوبوں کے اندرونی طول و عرض کو کنٹرول کرنے کے لیے کیا جا سکتا ہے۔ مطلوبہ ڈرائنگ کا طریقہ honing یا مشینی کرنے سے پہلے جہتی ضروریات پر منحصر ہے۔
پائپ ہائیڈرولک کولڈ ڈرائنگ مشین مکینیکل پرزوں، صنعتی آلات، ساختی پرزوں، ہیٹ ایکسچینجرز، اور دیگر ایپلی کیشنز کے لیے سٹیل ٹیوبوں کو پروسیس کر سکتی ہے جن کے لیے ٹیوب کے طول و عرض کی ضرورت ہوتی ہے۔
تانبے اور پیتل کی ٹیوبیں HVAC، ریفریجریشن، ہیٹ ایکسچینجرز، پلمبنگ کے اجزاء، اور برقی ایپلی کیشنز میں جہتی کنٹرول کے لیے کھینچی جا سکتی ہیں۔ مناسب ٹولنگ اور ڈرائنگ کی رفتار مواد اور ٹیوب کی تفصیلات پر منحصر ہے۔
ایلومینیم ٹیوب ڈرائنگ کا استعمال کیا جاتا ہے جہاں کنٹرول شدہ طول و عرض اور ہلکے وزن والے نلی نما حصوں کی ضرورت ہوتی ہے، بشمول منتخب آٹوموٹیو، ہیٹ ایکسچینجر، اور صنعتی ایپلی کیشنز۔
ٹائٹینیم، نکل مرکب، اور دیگر خاص دھاتوں کو ان کی طاقت اور اخترتی کے رویے کے مطابق عمل کے پیرامیٹرز کی ضرورت ہوتی ہے۔ مشین کی صلاحیت، ڈرائنگ کا طریقہ، ٹولنگ، اور کمی کے شیڈول کی تصدیق اصل میٹریل گریڈ اور ٹیوب کے طول و عرض سے ہونی چاہیے۔
فیبریکیشن سے پہلے، FangRong ٹیوب کے مواد، آنے والے طول و عرض، تیار شدہ طول و عرض، ڈرائنگ کا طریقہ، کمی کی ضروریات، ٹیوب کی لمبائی، ڈرائنگ فورس، اور پیداوار کے ہدف کا جائزہ لیتا ہے۔ یہ پیرامیٹرز ہائیڈرولک سسٹم، سلنڈر کی گنجائش، ٹولنگ کا انتظام، مشین اسٹروک، اور کنٹرول کنفیگریشن کا تعین کرتے ہیں۔
مشین کا فریم، گائیڈ ریل، ڈرائنگ کیریج، سلنڈر ماؤنٹنگ سٹرکچر، اور ڈائی ہولڈر کو آلات کے ڈیزائن کے مطابق مشین اور اسمبل کیا جاتا ہے۔ گائیڈ ریل کی سیدھ کی جانچ پڑتال کی جاتی ہے کیونکہ کیریج کی حرکت ٹیوب اور ڈرائنگ ٹولنگ کے درمیان تعلق کو براہ راست متاثر کرتی ہے۔
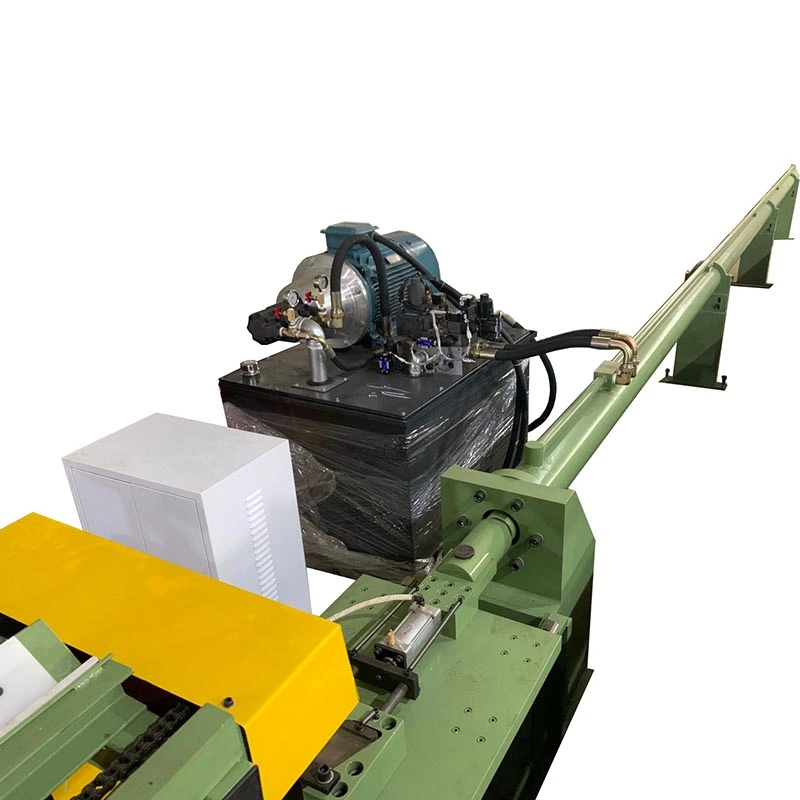
ہائیڈرولک پاور یونٹ، مین سلنڈر، والوز، پائپ لائنز، اور متعلقہ اجزاء کو اسمبلی اور کمیشننگ کے دوران چیک کیا جاتا ہے۔ ہائیڈرولک پریشر، سلنڈر کی حرکت، والو کا ردعمل، اور آپریٹنگ استحکام مشین کے ٹیسٹ میں شامل ہیں۔
کنٹرول سسٹم کو متفقہ مشین کے افعال کے لیے ترتیب دیا گیا ہے۔ PLC منطق اور HMI سیٹنگز ڈرائنگ آپریشن، کیریج موومنٹ، ریٹرن اسٹروک، آپریٹنگ موڈز، اور متعلقہ مشین اسٹیٹس کی معلومات کا احاطہ کرتی ہیں۔
مکمل شدہ مشین بغیر لوڈ کے آپریشن سے گزرتی ہے جس کے بعد متفقہ تکنیکی ضروریات کے مطابق لوڈ ٹیسٹنگ ہوتی ہے۔ مکینیکل موومنٹ، ہائیڈرولک پرفارمنس، برقی کنٹرول، ڈرائنگ فنکشنز، اور سیفٹی سے متعلقہ فنکشن شپمنٹ سے پہلے چیک کیے جاتے ہیں۔
FangRong 1998 سے کولڈ ڈرائنگ کے آلات کی تیاری میں مصروف ہے۔ اس کے آلات کی رینج ہائیڈرولک کولڈ ڈرائنگ مشینوں کے ساتھ متعلقہ ٹیوب اور بار پروسیسنگ کے آلات کا احاطہ کرتی ہے۔
کمپنی ڈونگ گوان اور یانگ جیانگ، گوانگ ڈونگ میں مینوفیکچرنگ کی سہولیات چلاتی ہے، جس میں میکینیکل فیبریکیشن، مشیننگ، ہائیڈرولک اسمبلی، الیکٹریکل انٹیگریشن، مشین اسمبلی اور ٹیسٹنگ شامل ہیں۔ سالانہ پیداواری صلاحیت 650 مشینوں سے زیادہ ہے۔
ایسے پروجیکٹس کے لیے جن کے لیے ڈرا بینچ سے زیادہ کی ضرورت ہوتی ہے، تیار شدہ ٹیوب کی ضروریات کے مطابق پروڈکشن لائن کو پوائنٹنگ، ڈرائنگ، سیدھا کرنے، کاٹنے اور چیمفرنگ جیسے عمل کے ارد گرد منصوبہ بنایا جا سکتا ہے۔
FangRong کے کوالٹی مینجمنٹ سسٹم سے تصدیق شدہ ہے۔ISO 9001:2015, سرٹیفکیٹ نمبرUQ231211R1.
پائپ ہائیڈرولک کولڈ ڈرائنگ مشین قابل اطلاق مشینری ڈائرکٹیو 2006/42/EC کی ضروریات کی بنیاد پر CE مارکنگ کے ساتھ فراہم کی جاتی ہے۔ مشین کے ڈیزائن اور منزل کی مارکیٹ کے مطابق حتمی حفاظتی ترتیب کی تصدیق کی جاتی ہے۔
ایس جی ایس معائنہ ان صارفین کے لیے ایک اضافی آزاد معائنہ کا اختیار فراہم کر سکتا ہے جن کو شپمنٹ سے پہلے فریق ثالث کی تصدیق کی ضرورت ہوتی ہے۔
FangRong 130 سے زیادہ پیٹنٹ کی رپورٹ کرتا ہے، بشمول 32 ایجادات کے پیٹنٹ اور 100 سے زیادہ یوٹیلیٹی ماڈل پیٹنٹ۔ نمائندہ پیٹنٹ نمبرز میں 2013207829011، 2008300532117، اور ZL2015 2 0842922.7 شامل ہیں۔
کوٹیشن اور مشین کے انتخاب کے لیے، صارفین کو ٹیوب کا مواد اور گریڈ، آنے والی OD اور دیوار کی موٹائی، تیار OD اور دیوار کی موٹائی، ٹیوب کی لمبائی، مطلوبہ ڈرائنگ کا طریقہ اگر معلوم ہو، متوقع پیداوار کا حجم، اور ورکشاپ کے دستیاب حالات فراہم کریں۔
MOQ: 1 سیٹ۔
مقدار پر مبنی خریداری کے لیے، کوٹیشن کو اس طرح ترتیب دیا جا سکتا ہے:
1 سیٹ:منتخب ماڈل اور ترتیب پر مبنی معیاری پروجیکٹ کوٹیشن۔
2-4 سیٹ:ماڈل اور کنفیگریشن کی تصدیق کے بعد مقدار پر مبنی قیمت دستیاب ہے۔
5+ سیٹ:کل سامان کی ضرورت پر مبنی پروجیکٹ یا حجم کوٹیشن۔
ایف او بی چین لوڈنگ پورٹ۔مخصوص روانگی بندرگاہ، پیکنگ کا انتظام، اور شپنگ کے طول و عرض کی حتمی مشین کی ترتیب کے مطابق تجارتی کوٹیشن میں تصدیق کی جاتی ہے۔
معیاری آرڈر:FR-16 سے FR-100 کلاس آلات کے لیے تقریباً 30-60 دن، حتمی ترتیب سے مشروط۔
بڑا یا حسب ضرورت آرڈر:بڑے ماڈلز یا خاص آٹومیشن والے پروجیکٹس کے لیے تقریباً 90-120 دن۔
فوری آرڈر:پیداواری صلاحیت اور اجزاء کی دستیابی کے لحاظ سے مختصر ترسیل ممکن ہو سکتی ہے۔ تصدیق شدہ ترسیل کی تاریخ آرڈر دستاویزات میں بیان کی جانی چاہئے۔
ادائیگی:فیکٹری قبولیت کی جانچ (FAT) کے بعد شپمنٹ سے پہلے 30% جمع اور 70% بیلنس۔
وارنٹی:کمیشن سے 12 ماہ، وارنٹی کی منظور شدہ شرائط کے ساتھ مشروط۔
ٹیوب کے مواد سے شروع کریں، آنے والی OD اور دیوار کی موٹائی، تیار OD اور دیوار کی موٹائی، ٹیوب کی لمبائی، مطلوبہ کمی، اور پیداواری ہدف۔ یہ پیرامیٹرز مطلوبہ ڈرائنگ فورس، مشین اسٹروک، ٹولنگ کا طریقہ اور ہائیڈرولک کنفیگریشن کا تعین کرنے کے لیے استعمال کیے جاتے ہیں۔
ڈوبنے والی ڈرائنگ کوئی اندرونی پلگ استعمال نہیں کرتی ہے اور بنیادی طور پر بیرونی قطر کو کنٹرول کرتی ہے۔ پلگ ڈرائنگ بور اور دیوار کی موٹائی کو کنٹرول کرنے کے لیے اندرونی ٹولنگ متعارف کراتی ہے۔ فکسڈ پلگ، فلوٹنگ پلگ، اور موونگ مینڈریل کے طریقے داخلی جہتی کنٹرول کی مختلف سطحیں فراہم کرتے ہیں۔
ڈرائنگ فورس کا انحصار مادی طاقت، ٹیوب کے طول و عرض، کمی کے علاقے، ڈائی جیومیٹری، رگڑ، چکنا، ڈرائنگ کی رفتار، اور منتخب کردہ ٹولنگ پر ہوتا ہے۔ لہذا، مشین کی صلاحیت کا تعین کرنے کے لیے اکیلے ٹیوب OD کافی نہیں ہے۔
ہاں، بشرطیکہ پائپ ہائیڈرولک کولڈ ڈرائنگ مشین کی گنجائش اور ٹولنگ موزوں ہو۔ کاربن سٹیل، سٹینلیس سٹیل، تانبا، ایلومینیم، پیتل، ٹائٹینیم، اور دیگر مرکب دھاتیں مختلف ڈرائنگ پیرامیٹرز، ٹولنگ، اور کمی کے نظام الاوقات کی ضرورت ہوتی ہیں۔
پاسز کی تعداد کل کمی، مادی خصوصیات، قابل اجازت کمی فی پاس، ڈرائنگ کا طریقہ، اور حتمی طول و عرض پر منحصر ہے۔ بڑی کل کمیوں کو عام طور پر ایک سے زیادہ پاسوں میں تقسیم کیا جاتا ہے تاکہ عمل کو مناسب تشکیل کے حالات میں رکھا جا سکے۔
جی ہاں تیار شدہ مصنوعات پر منحصر ہے، ڈرائنگ مشین کو پوائنٹنگ، سیدھا کرنے، کاٹنے اور چیمفرنگ جیسے عمل کے ساتھ جوڑا جا سکتا ہے۔ لائن کنفیگریشن کا تعین ضروری پروڈکشن فلو اور ٹیوب ہینڈلنگ کے طریقے سے کیا جانا چاہیے۔
جب ویلڈ کا معیار، ٹیوب کی حالت، مواد، طول و عرض اور مطلوبہ کمی کولڈ ڈرائنگ کے لیے موزوں ہو تو ان پر کارروائی کی جا سکتی ہے۔ ڈرائنگ کے عمل کی تصدیق کرنے سے پہلے آنے والی ٹیوب کی حالت کا جائزہ لیا جانا چاہیے۔
ٹیوب کا مواد اور گریڈ، آنے والی OD اور دیوار کی موٹائی، تیار شدہ OD اور دیوار کی موٹائی، ٹیوب کی لمبائی، اگر معلوم ہو تو ڈرائنگ کا طریقہ، مطلوبہ آؤٹ پٹ، اگر قائم ہو تو پاسوں کی تعداد، اور آٹومیشن کی ضروریات فراہم کریں۔ ورکشاپ کے طول و عرض اور بجلی کی فراہمی کی معلومات بھی حتمی مشین کی منصوبہ بندی کے لیے مفید ہیں۔
پتہ
نمبر 163، شاٹونگ روڈ، شابو دوسرا انڈسٹریل زون، ڈالنگ ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ، چین
ٹیلی فون
ای میل